
建立稳定注塑工艺窗口与换班标准
用可测量的压力 重量 时间和温度范围替代只靠个人经验的单点参数。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
围绕温度、背压、转速、周期和制品缺陷,提供注塑调机与品质改善方法。
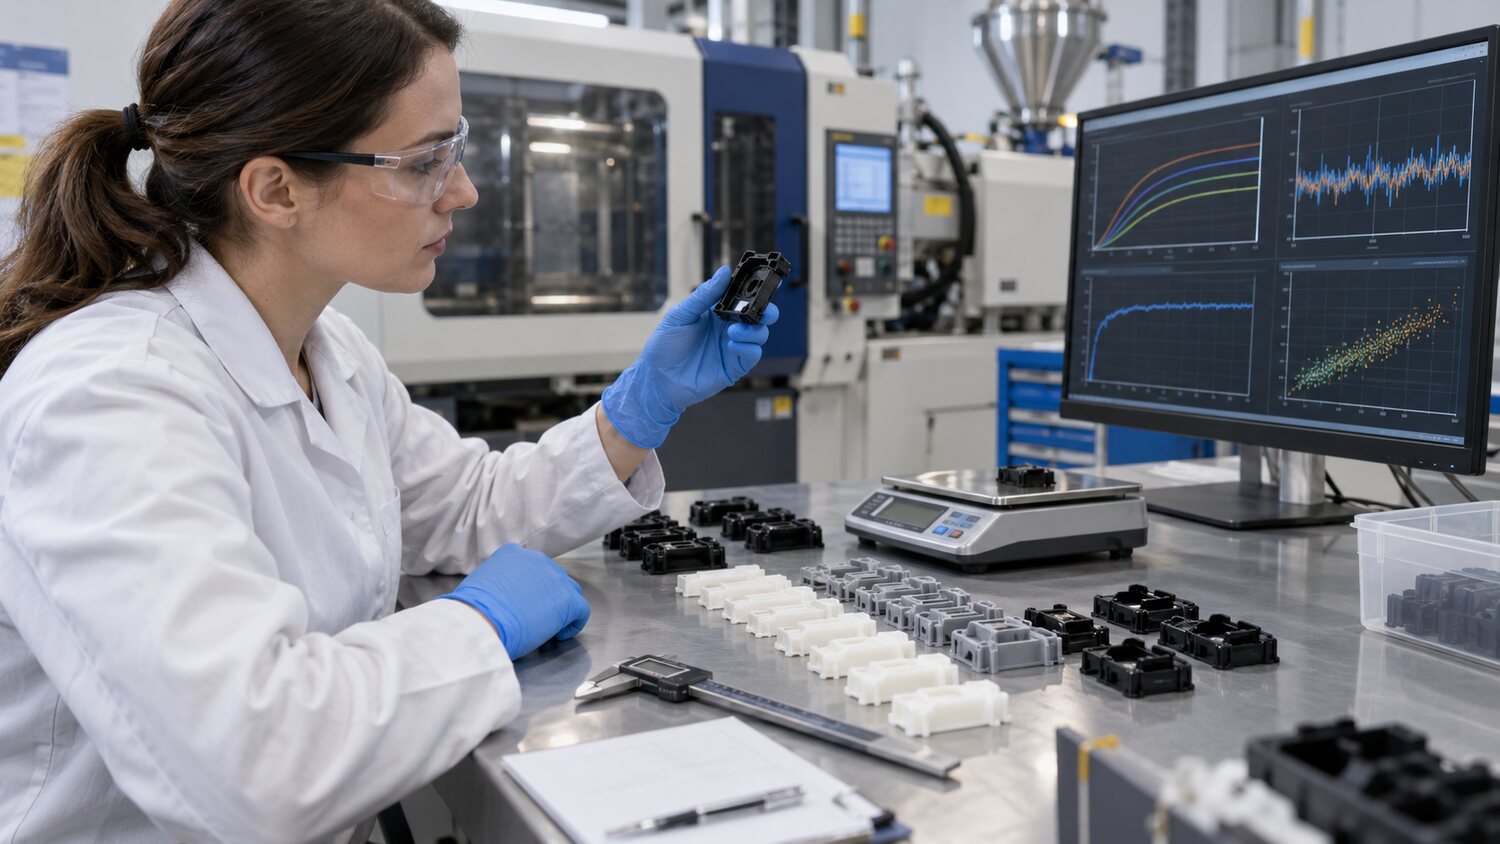
用可测量的压力 重量 时间和温度范围替代只靠个人经验的单点参数。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
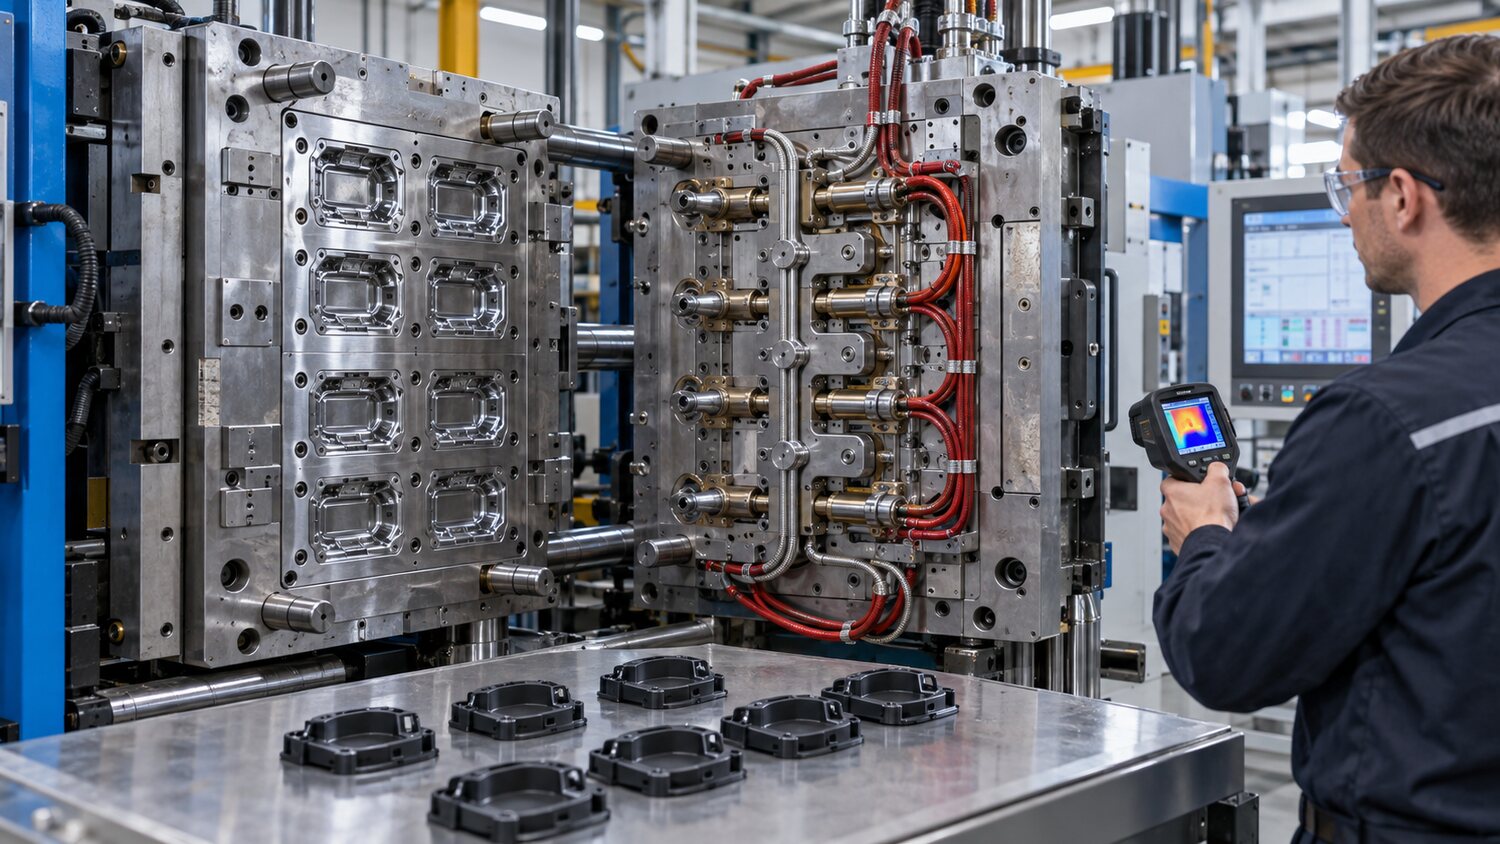
围绕热咀温差 型腔平衡 浇口状态和材料停留时间建立热流道调机方法。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
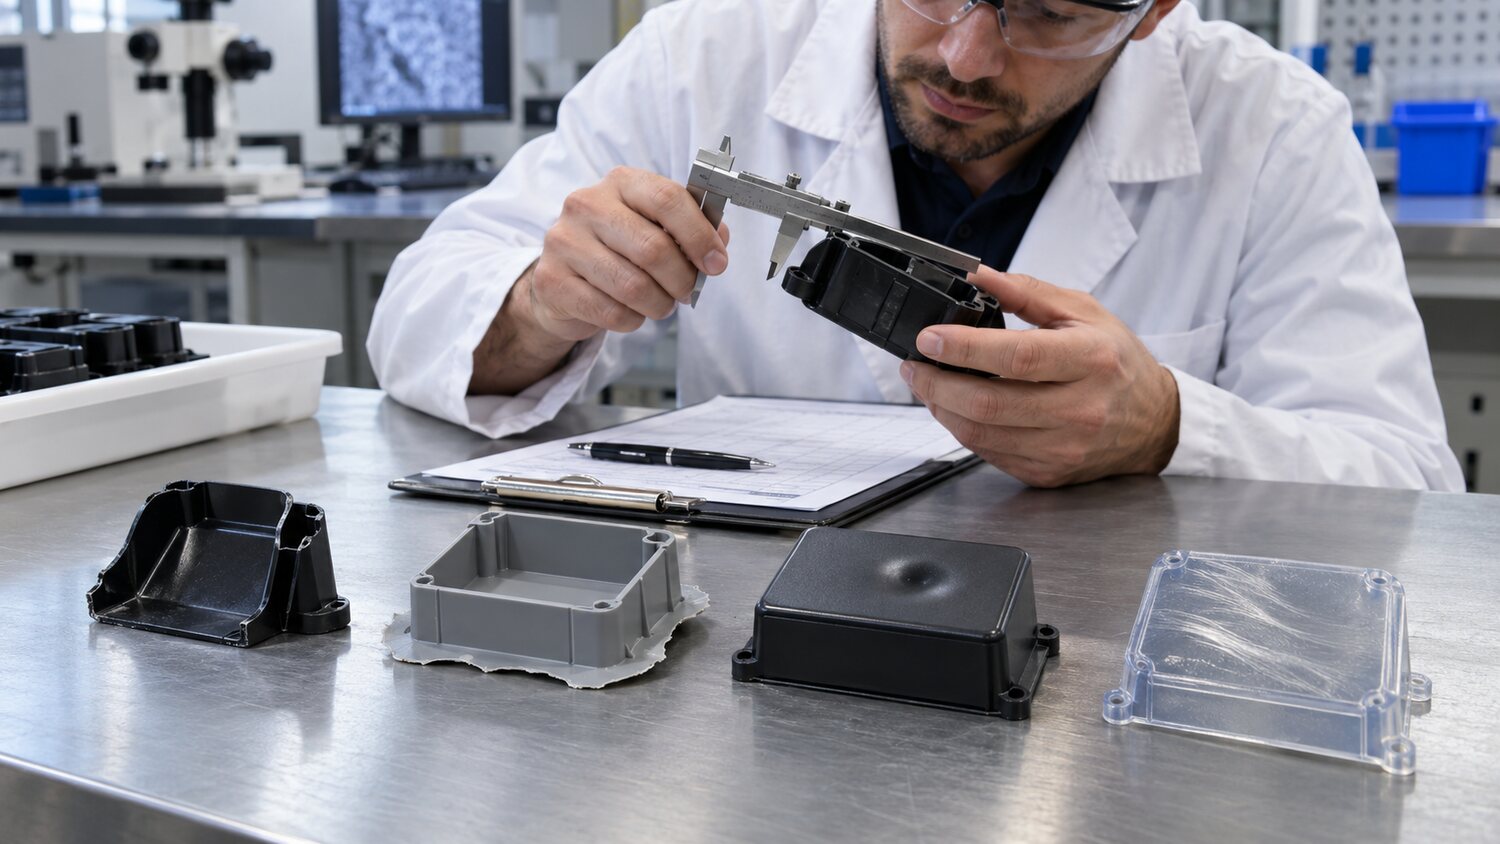
从缺陷形成机理出发判断优先调整项,避免多个参数同时变化导致问题转移。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
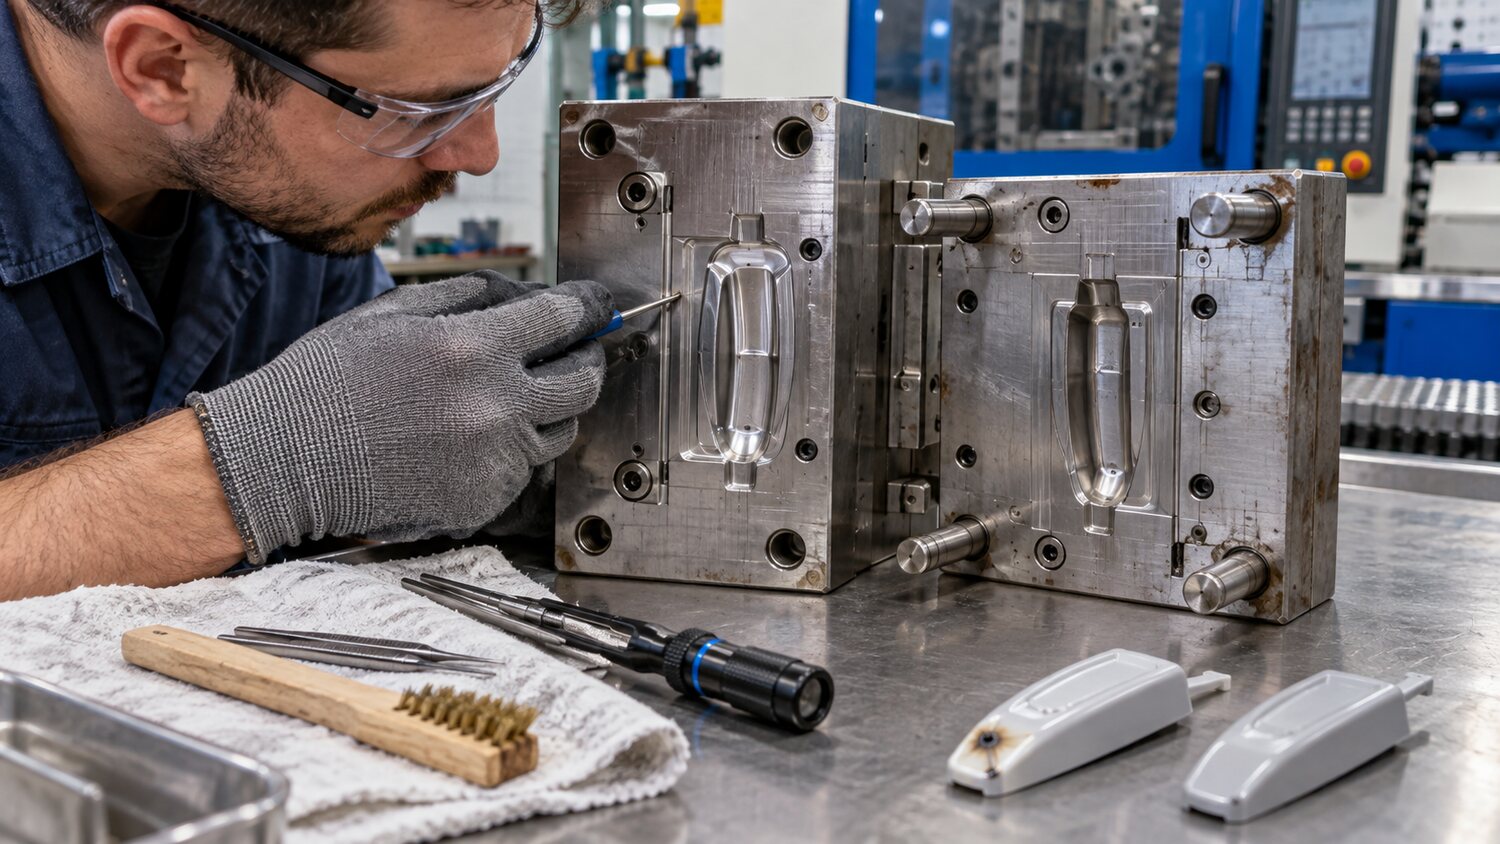
区分排气不足 充填过快和材料分解,按缺陷位置逐步恢复排气能力。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
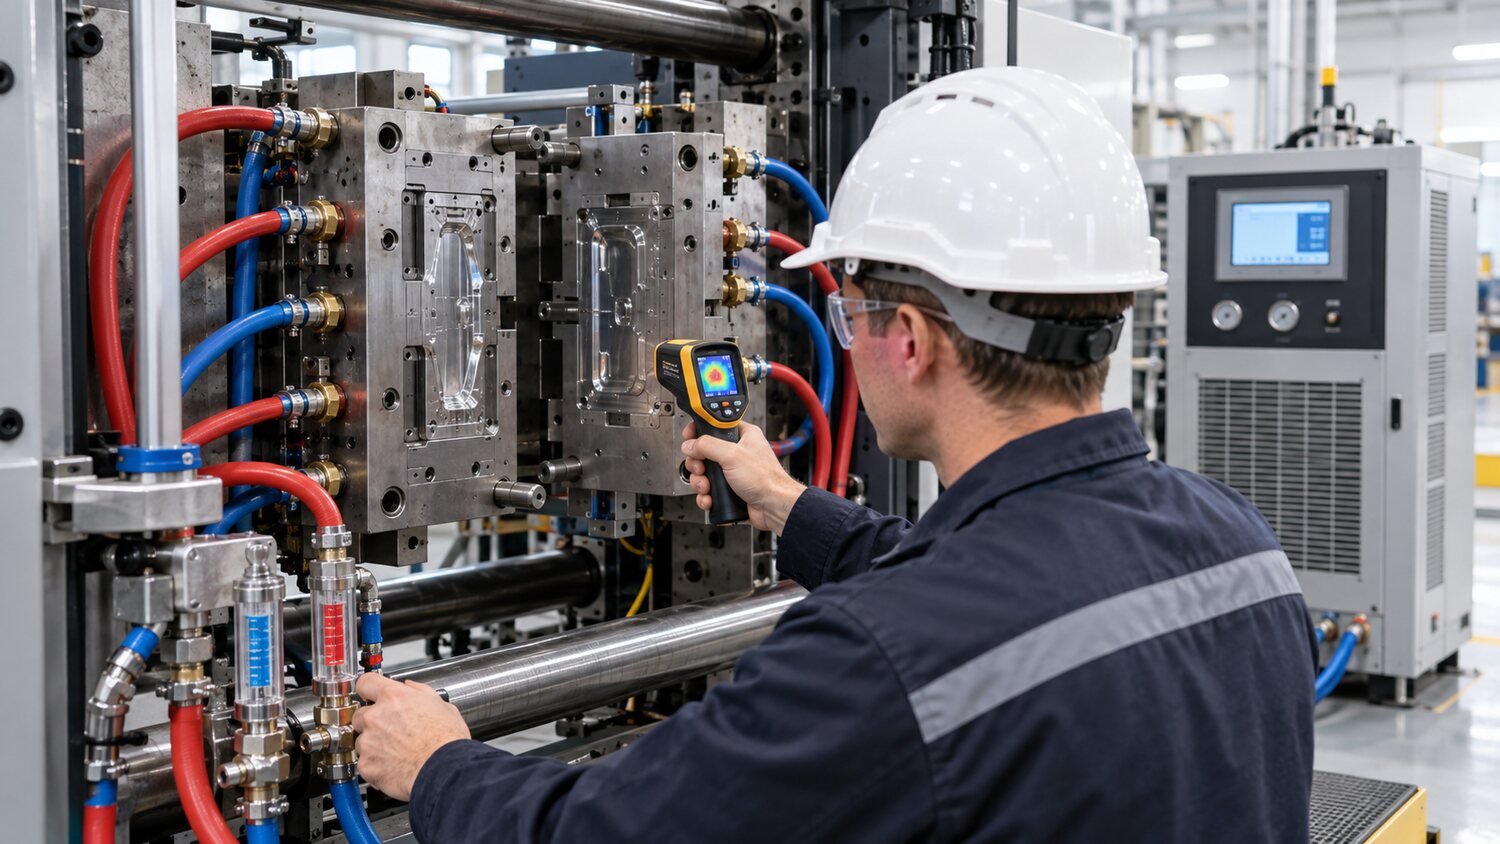
从结晶 表面复制 冷却均衡和脱模刚性四个角度设置模温与冷却。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
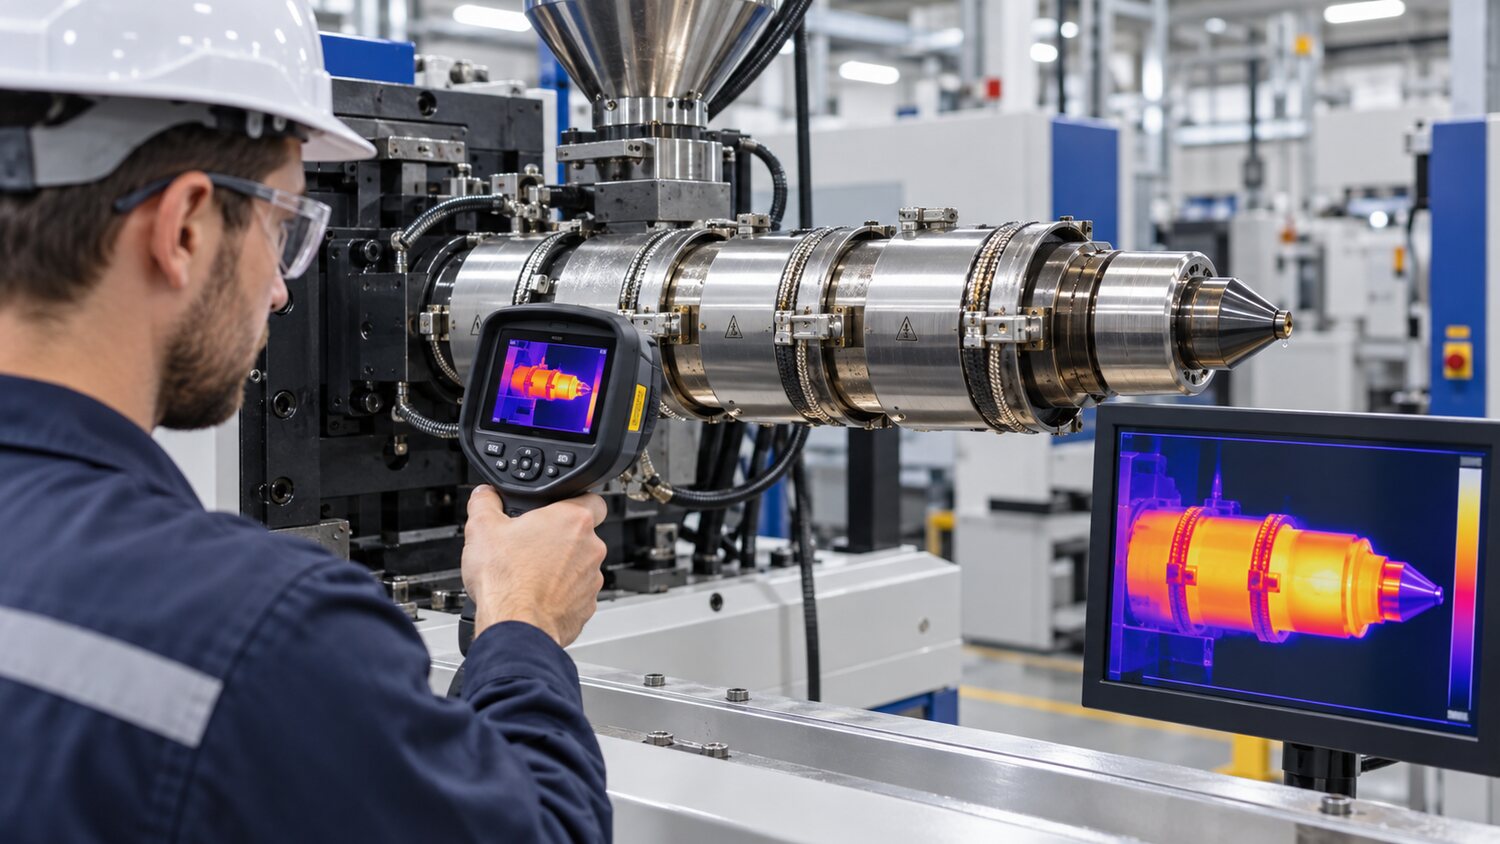
通过合理温度梯度和停留时间管理,避免假性缺料 流涎 黑点与材料分解。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
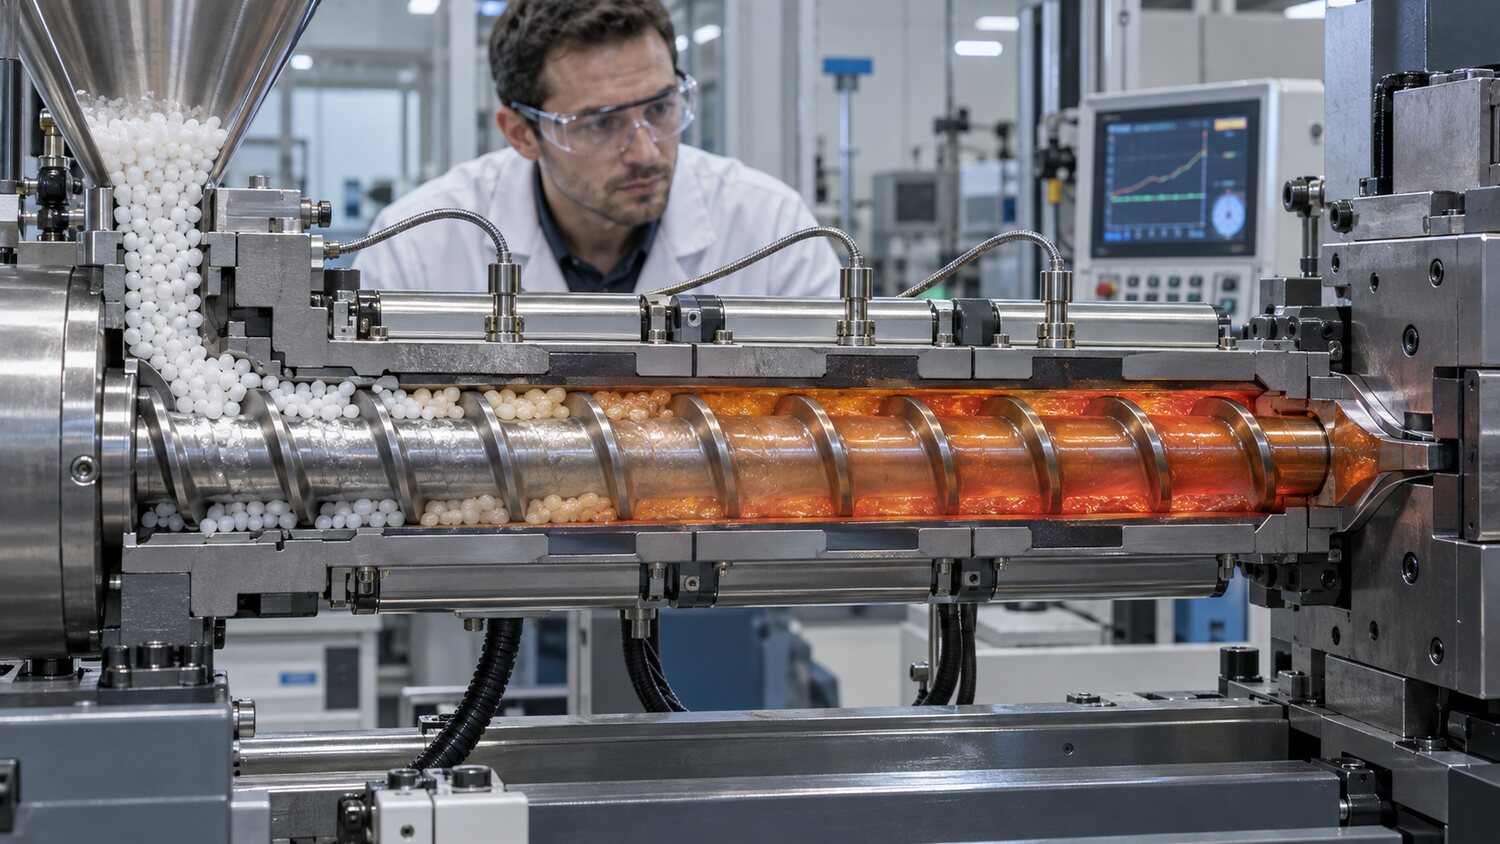
理解背压和螺杆转速对混炼 排气 温升和计量重复性的共同影响。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
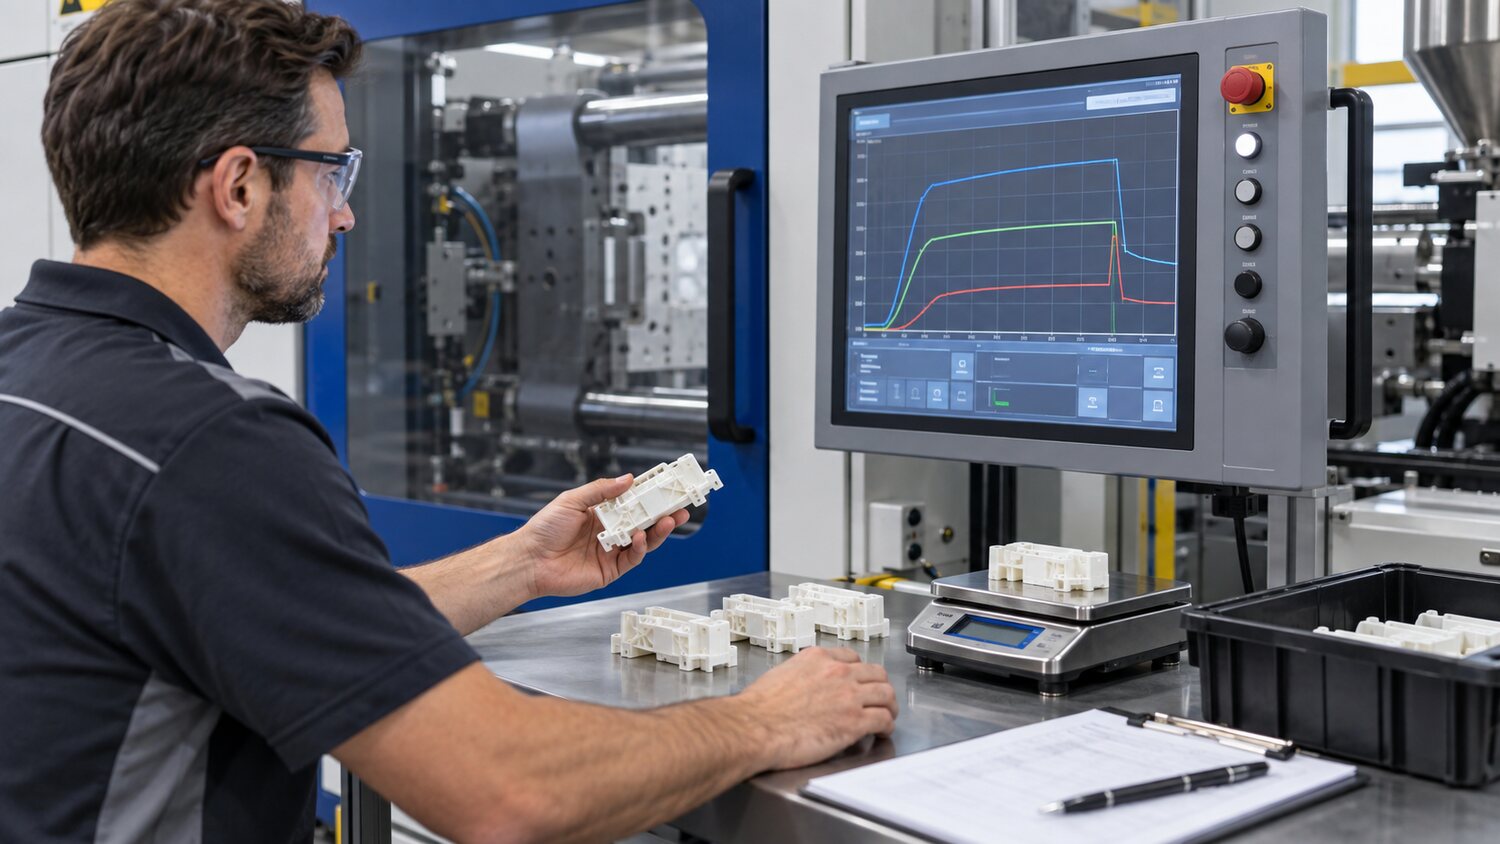
用短射 制品重量和浇口封闭试验确定切换点 保压压力与保压时间。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
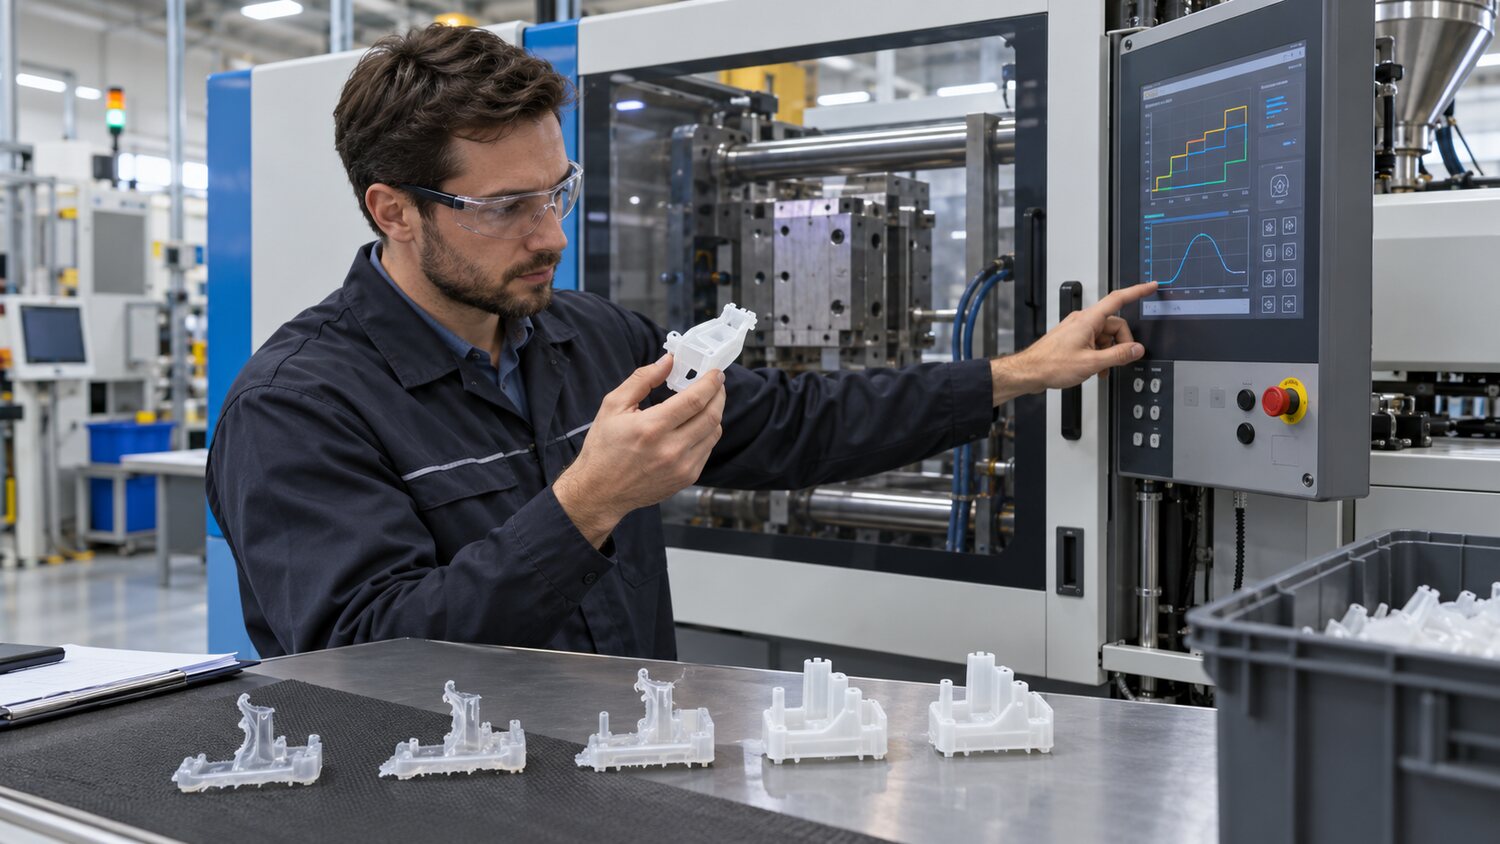
根据浇口 结构厚薄和流动末端分段设速,在外观 尺寸与模具排气之间取得平衡。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
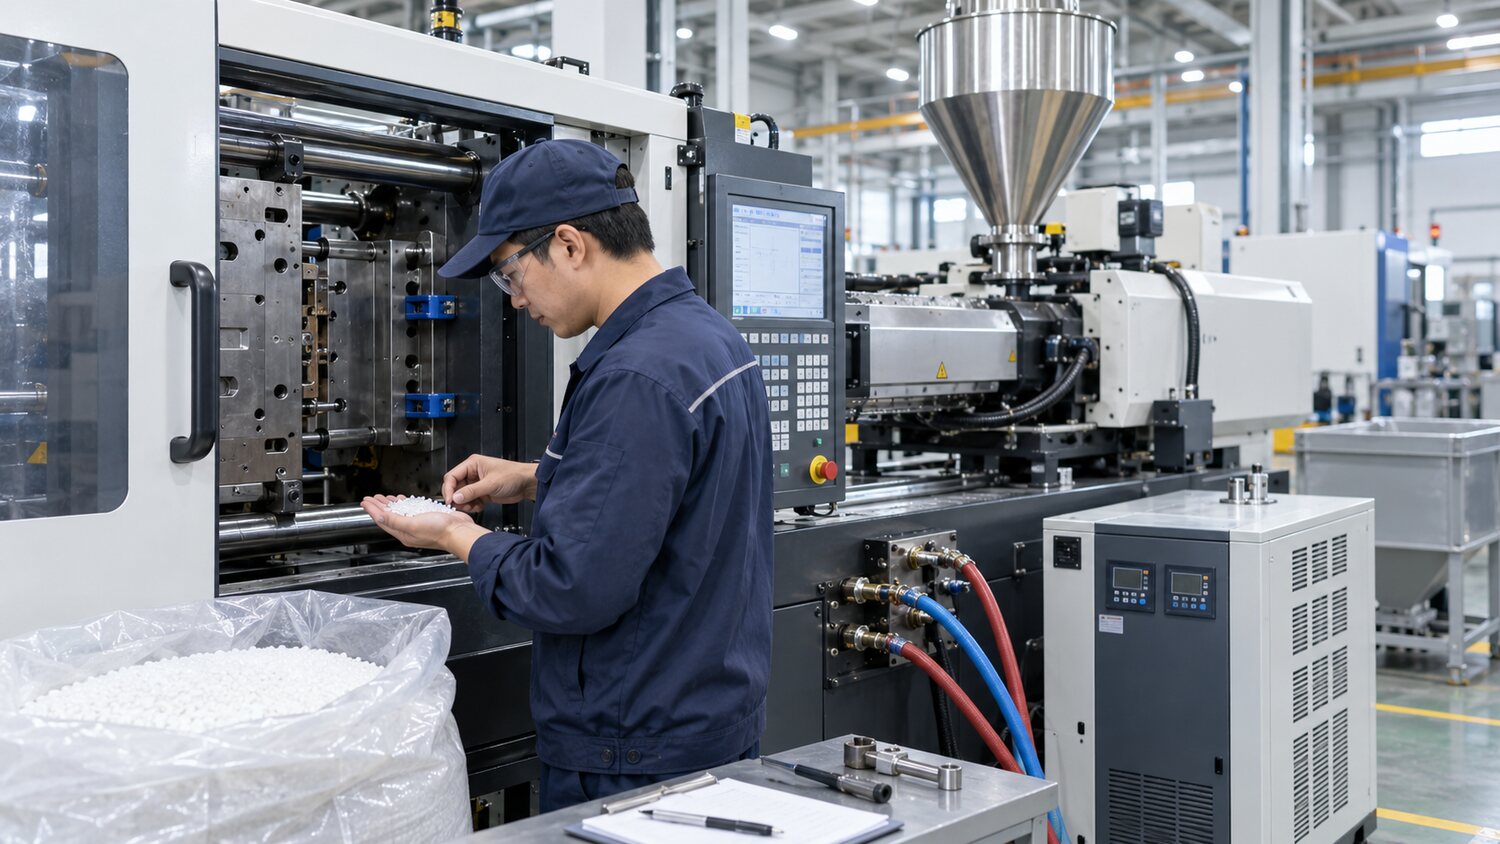
从材料 模具 设备和工艺基准四个方面建立首模,减少一开机就反复追参数的情况。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。