
PS与HIPS颗粒特点及外观件调机建议
比较通用级PS与抗冲HIPS的透明度 韧性和剪切表现,优化外观与尺寸。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
围绕温度、背压、转速、周期和制品缺陷,提供注塑调机与品质改善方法。
比较通用级PS与抗冲HIPS的透明度 韧性和剪切表现,优化外观与尺寸。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
针对软质材料的粘模 溢边 包胶结合和剪切敏感性,给出调机与螺杆建议。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
比较PBT与PET在干燥 结晶 流动和玻纤增强应用中的共同点与差异。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
从洁净干燥 熔体剪切 模面复制和内应力控制,提高PMMA透明产品良率。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
针对POM的结晶收缩 热稳定边界和低摩擦应用,说明温度 保压与换料安全。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
说明PA6 PA66和玻纤增强牌号在吸湿 结晶 流动和设备磨损方面的调机重点。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
围绕严格干燥 高黏度 高温停留和残余应力,优化PC透明件与结构件成型。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
从干燥 剪切热 光泽和残余应力入手,减少ABS外壳的银丝 色差与熔接痕。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
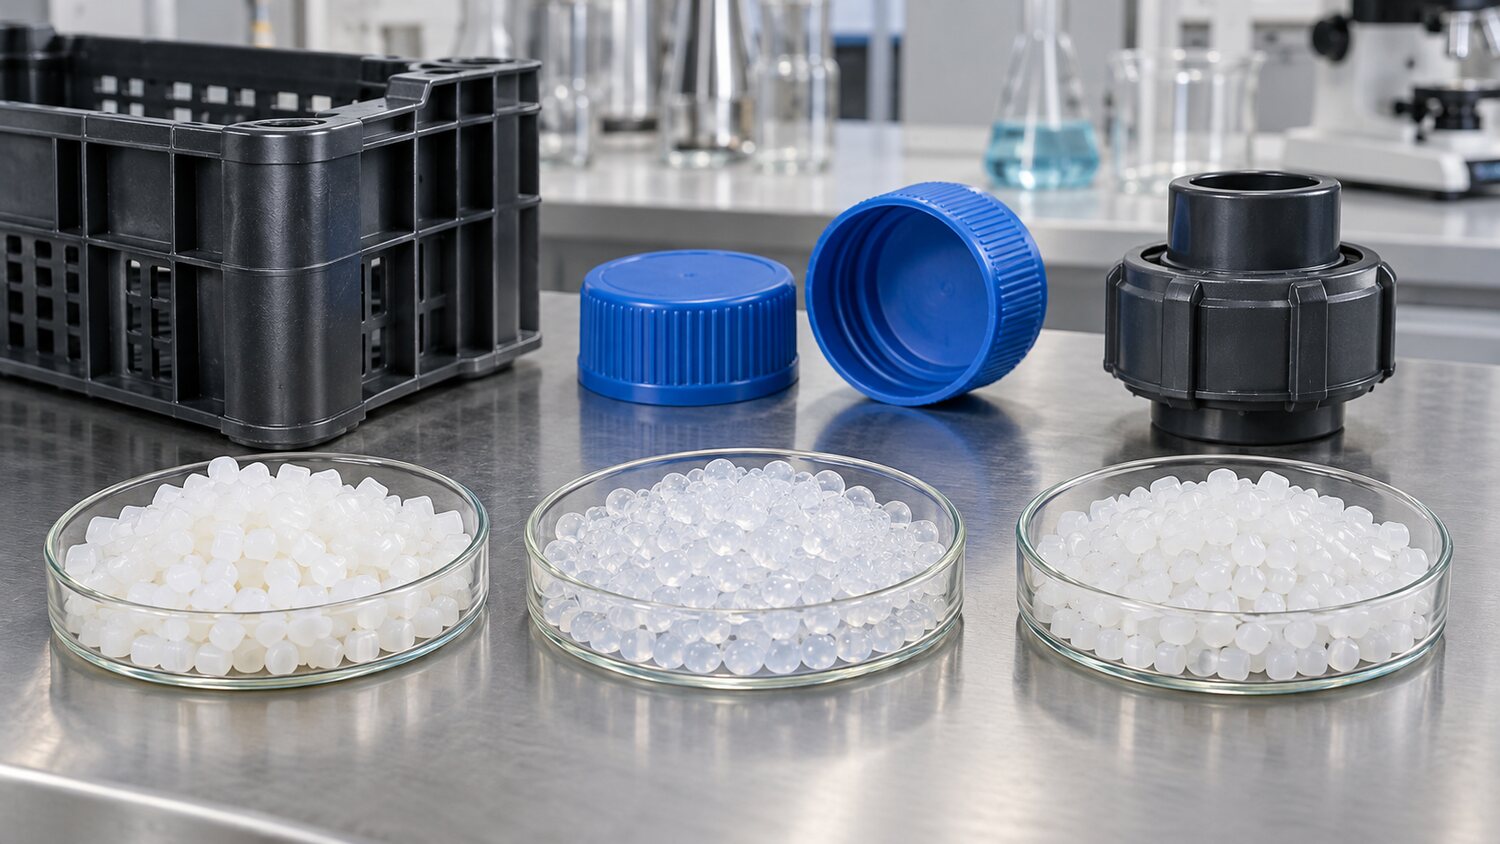
比较HDPE与LDPE的流动 收缩和柔韧差异,并给出大件 薄壁与密封产品的调机重点。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
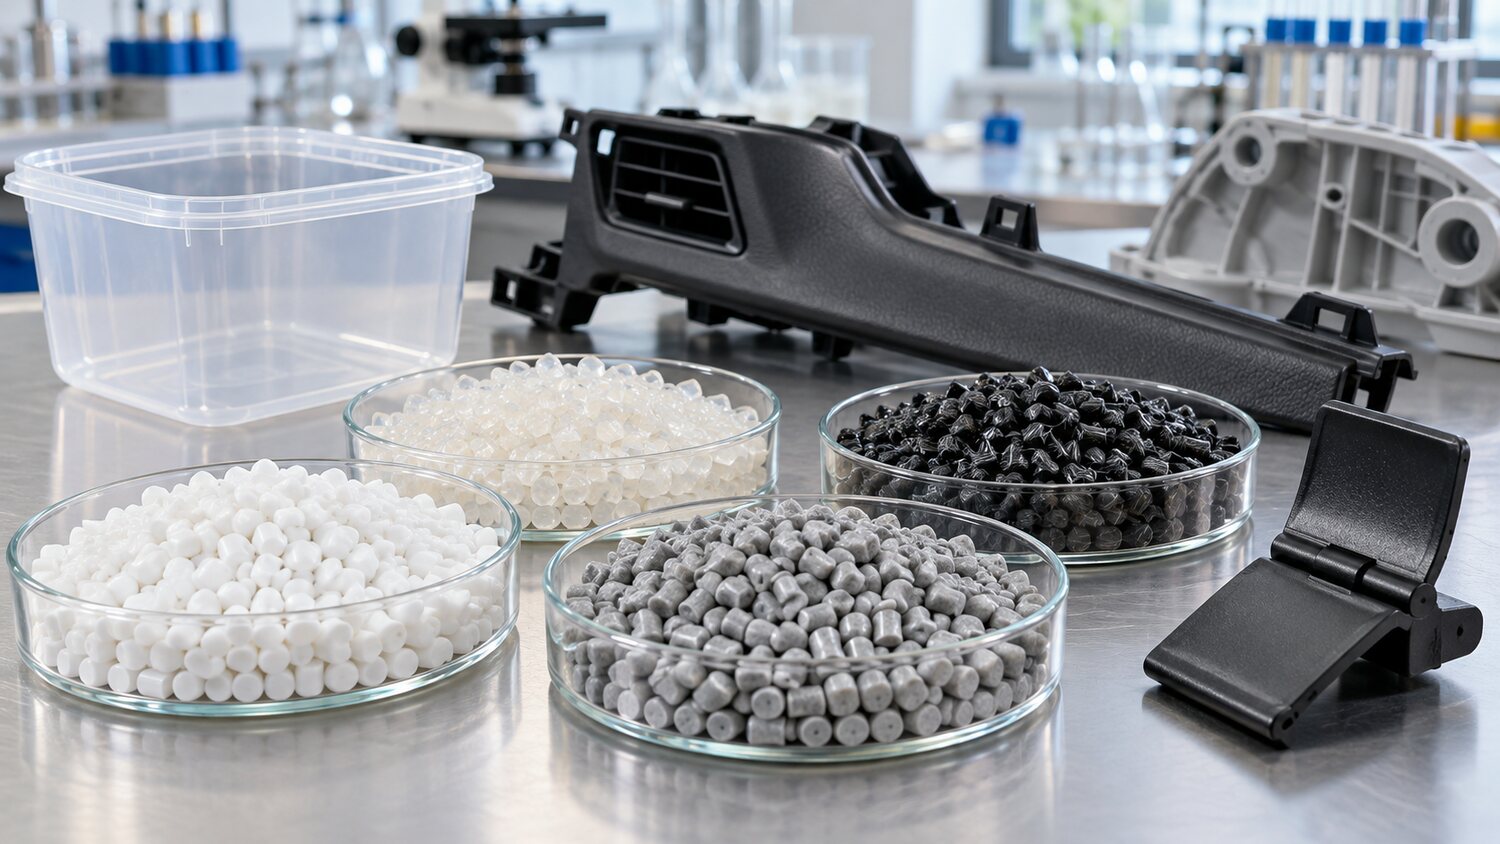
围绕PP的流动性 结晶收缩 翘曲和浇口补料,建立兼顾周期与尺寸的调机方案。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。