
TPE与TPU弹性体颗粒的调机建议
发布时间:2026-09-20
针对软质材料的粘模 溢边 包胶结合和剪切敏感性,给出调机与螺杆建议。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
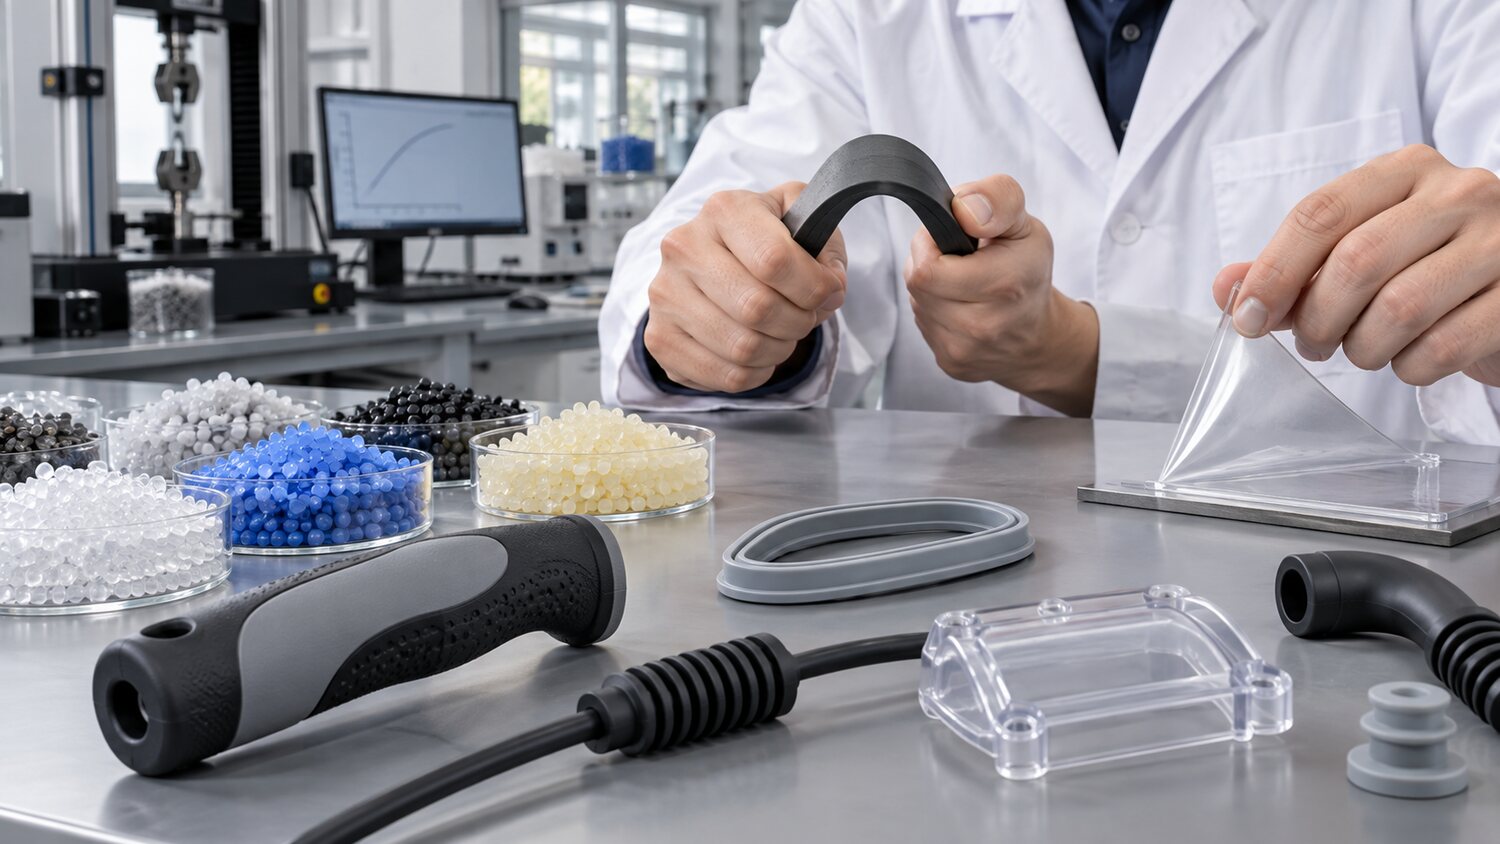
TPE是多类热塑性弹性体的统称,TPU则属于其中对耐磨、强度和水分更敏感的一类。它们常用于手柄包胶、密封件、软触感部件、线缆和鞋材。不同硬度、基材体系和添加剂会带来完全不同的流动、粘模和粘接表现,因此必须确认牌号、硬度、是否需要干燥以及与基材的化学相容性。TPU通常需要严格按牌号干燥;部分TPE虽不强吸湿,也可能因包装、色母或回料带入水分与挥发物。
软质材料在料筒内容易受剪切升温,背压和螺杆转速应从较低水平开始,以计量稳定和混色均匀为准。料筒温度过低会造成表面粗糙、熔接线和包胶不牢,过高或停留过久则可能发黏、变色、产生气味或降解。螺杆压缩不宜过激,进料段要保证柔软颗粒顺利输送,避免架桥和打滑。若颗粒形状不规则或表面摩擦大,还应检查料斗下料与进料口冷却。
包胶产品的结合力不仅由注射压力决定。基材表面洁净度、预热、第一次成型后的等待时间、包胶料温、模温和浇口位置都会影响界面。可用较快速度让熔体在界面保持热量,但接近薄边和排气末端要减速,避免困气和溢边。保压过高容易把软料挤入分型面或造成基材变形,保压不足又可能产生缩水与局部脱离。应通过剥离、扭转或实际使用测试验证结合,不可仅凭刚出模时“粘得住”判断。
TPE和TPU制品常见粘模、顶白、毛边和尺寸不稳。解决时先检查冷却、模面、脱模斜度、排气和顶出均衡,再调整温度与速度。过度使用脱模剂会影响后续粘接、印刷或喷涂。软料更容易残留在止逆环、喷嘴和热流道死角,换料时需使用相容的清机方案。若长期生产高摩擦或含阻燃填料的弹性体,螺杆表面与耐磨性也要评估。最终参数应结合硬度、回弹、外观、粘接和气味等多项要求确认。