
partículas elásticas TPE y TPU
tiempo de liberación:2026-09-20
Para materiales blandos, el pegamento de los bordes de derrame de la sensibilidad de envoltura y corte, dando consejos sobre el interruptor y el tornillo. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
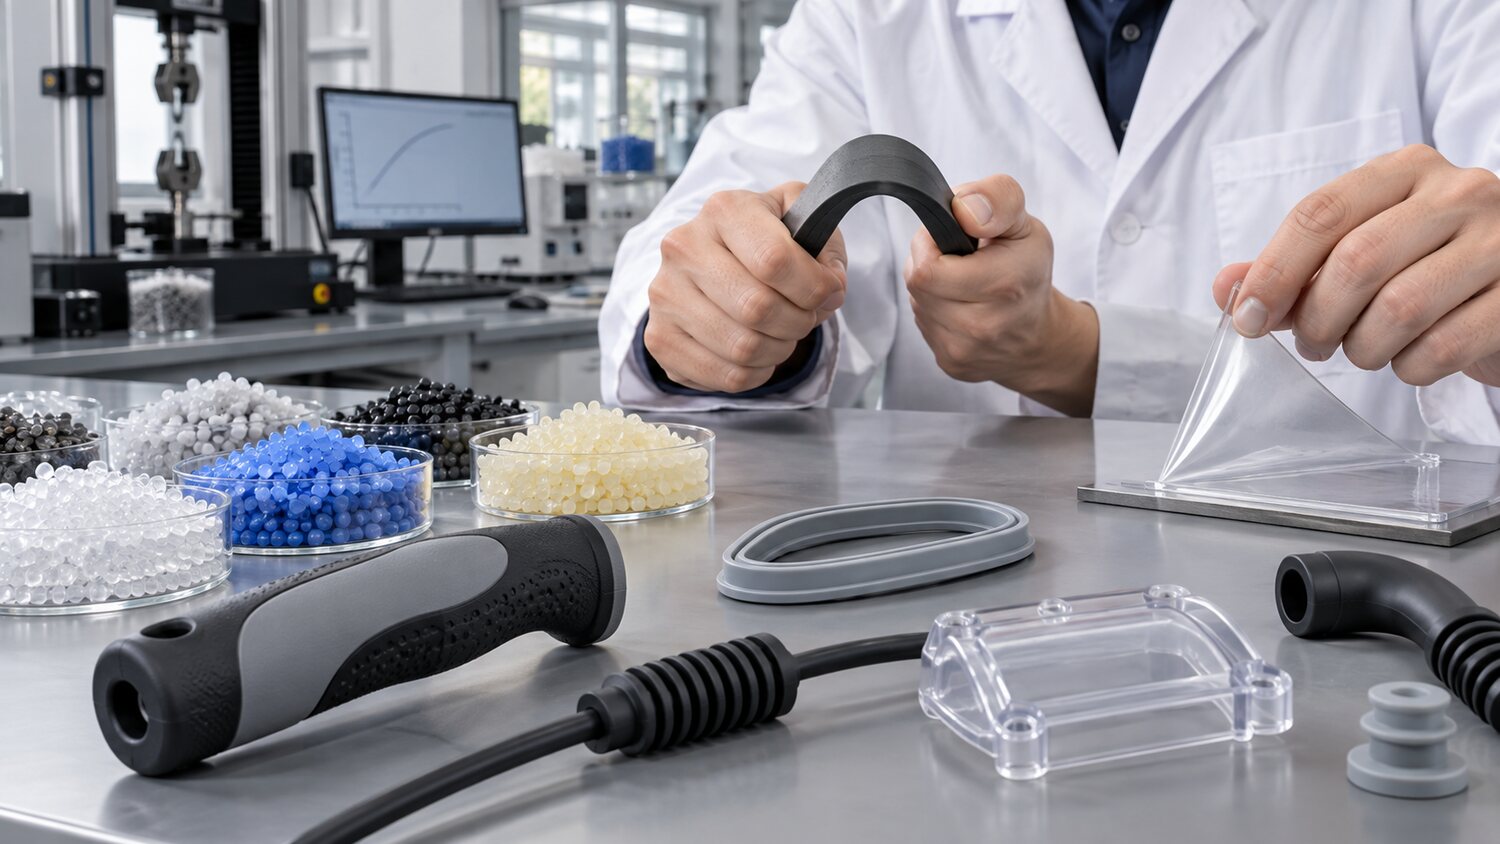
TPE es el término genérico para varios tipos de elastómeros termoplásticos, y las TPU entran en la categoría en la que son más sensibles a la molienda, fuerza y humedad. A menudo se utilizan en goma manual, sellos, partes de sentido suave, cables y calzado. Diferentes grados de dureza, sistemas de materiales básicos y aditivos conducen a flujos muy diferentes, pegamentos y manifestaciones adhesivas, y es necesario confirmar los números de tarjetas, dureza, ya sea seca o químicamente compatible con los materiales base. Los TPU suelen ser necesarios para secar estrictamente por número de placa; algunos TPE también pueden traer humedad y volatilizers por embalaje, madre de color o respirador, aunque no son húmedos.
Los materiales blandos están sujetos a la temperatura de corte en el contenido de los tambores materiales, y la presión de la espalda y la velocidad del tornillo deben comenzar a un nivel inferior para medir la estabilidad y la homogeneidad. La baja temperatura de los tambores resulta en superficies ásperas, alambres de fundición y envolturas que no son fuertes y que son demasiado altas o demasiado largas pueden ser pegajosas, coloreadas, productoras o degradadas. La compresión espiral no debe ser excesiva, y los segmentos de alimentación deben asegurar la entrega lisa de partículas suaves, evitar la construcción de puentes y la diapositiva. Si la forma de partículas es irregular o la superficie es extensa, también debe comprobar el enfriamiento de la ciruela y la boca de alimentación.
La potencia combinada del producto de embalaje se determina no sólo por presión de inyección. La limpieza de la superficie base, precalentamiento, tiempo de espera después de la primera formación, temperatura de la bolsa, modulación y posición de riego afectará la interfaz. Se puede mantener en la interfaz a un ritmo más rápido, pero cerca del borde delgado y al final del escape es reducir la velocidad para evitar el hundimiento y el derrame. La sobrepresión puede apretarse fácilmente en una fracción o deformar la base, y la subpresión puede conducir a la pérdida de agua y separación parcial. La combinación debe ser probada despojando, revirtiendo o usando la prueba en la práctica, y no debe ser juzgada únicamente sobre la base de “simplificado” en el momento de emergencia.
Los productos TPE y TPU son generalmente pegados, blancos, peludos y variables de tamaño. La solución es comprobar el enfriamiento, el modelado, la pendiente de migración, el escape y el equilibrio superior, y luego ajustar la temperatura y la velocidad. El uso excesivo de demodulantes puede afectar la adhesión posterior, impresión o pulverización. Es más probable que el software se deje atrás en retroacción, boquillas y extremo de flujo térmico, con programas de limpieza de máquinas compatibles que se utilizan para refugiar. En el caso de la producción a largo plazo de elásticos con alta fricción o rellenos retardantes de llama, también se evalúa la superficie del tornillo y la resistencia. Los parámetros finales deben confirmarse combinando los requisitos de dureza, eco, apariencia, adherencia y olor.