
Particules élastiques TPE et TPU
Temps de sortie:2026-09-20
Pour les matériaux doux, la colle des bords de déversement de l'emballage et la sensibilité de coupe, donnant des conseils sur l'interrupteur et la vis. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
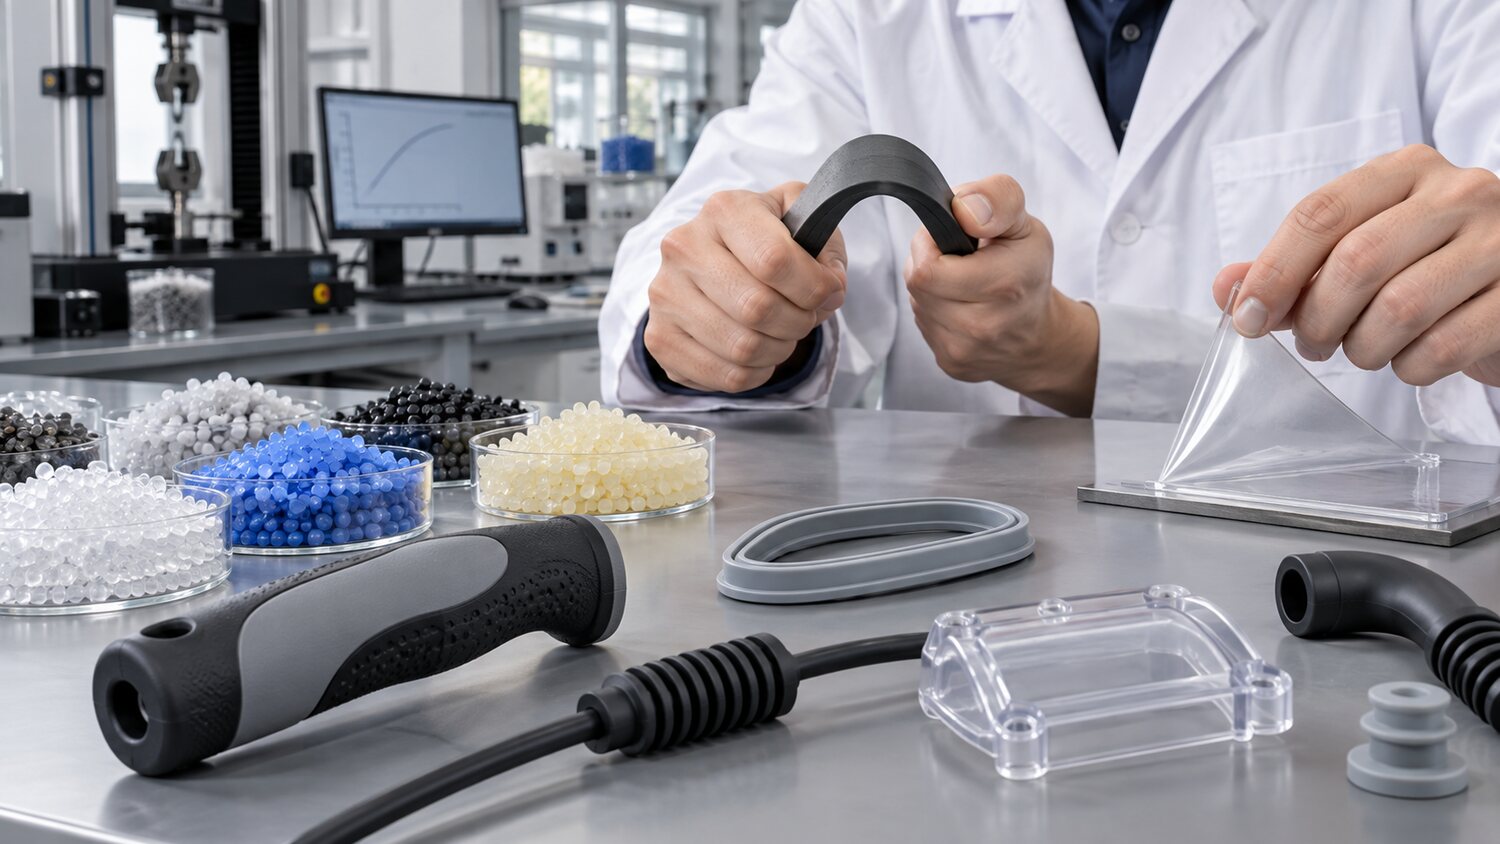
TPE est le terme générique pour divers types d'élastomères thermoplastiques, et les TPU entrent dans la catégorie dans laquelle ils sont plus sensibles au broyage, à la résistance et à l'humidité. Ils sont souvent utilisés dans le caoutchouc portatif, les joints, les pièces à sens doux, les câbles et les chaussures. Différents degrés de dureté, systèmes de matériaux de base et additifs conduisent à des débits, des colles et des manifestations adhésives très différents, et il est nécessaire de confirmer le nombre de cartes, la dureté, qu'elle soit sèche ou chimiquement compatible avec les matériaux de base. Les TPU doivent généralement sécher strictement par numéro de plaque; certains TPE peuvent aussi apporter de l'humidité et des volatils par emballage, mère colorée ou respirateur, bien qu'ils ne soient pas humides.
Les matériaux souples sont soumis à une température de coupe dans le contenu des fûts de matériaux, et la contre-pression et la vitesse de la vis doivent commencer à un niveau inférieur pour mesurer la stabilité et l'homogénéité. La basse température des fûts donne des surfaces rugueuses, des fils de fusion et des enveloppes qui ne sont pas solides et qui sont trop hautes ou trop longues peuvent être collantes, colorées, odorantes ou dégradées. La compression des spirales ne devrait pas être excessive, et les segments d'alimentation devraient assurer la livraison en douceur des particules molles, éviter la construction de ponts et la glissière. Si la forme des particules est irrégulière ou si la surface est étendue, elle doit également vérifier le refroidissement du panache et de la bouche d'alimentation.
La puissance combinée du produit d'emballage est déterminée non seulement par la pression d'injection. La propreté de la surface de base, la préchauffage, le temps d'attente après la première formation, la température bagheavy, la modulation et la position d'arrosage affecteront l'interface. Il peut être maintenu dans l'interface à une vitesse plus rapide, mais près du bord mince et à la fin de l'échappement est de ralentir pour éviter la plongée et le déversement. La surpression peut facilement se presser dans une fraction ou déformer la base, et la sous-pression peut entraîner une perte d'eau et une séparation partielle. La combinaison doit être testée par décapage, inversion ou utilisation de l'essai dans la pratique, et ne doit pas être jugée uniquement sur la base de "simplification" au moment de l'émergence.
Les produits TPE et TPU sont généralement collés, blancs, poilus et de taille variable. La solution est de vérifier le refroidissement, la modélisation, la pente de démigration, l'échappement et la balance supérieure, puis d'ajuster la température et la vitesse. La surutilisation des démodulants peut affecter l'adhérence, l'impression ou la pulvérisation subséquente. Les logiciels sont plus susceptibles d'être laissés derrière dans le rétroring, les buses et l'extrémité du flux thermique, avec des programmes de nettoyage de la machine compatibles étant utilisés pour le ravitaillement. Dans le cas de la production à long terme d'élastiques à forte friction ou à ignifuge, la surface et la résistance de la vis sont également évaluées. Les paramètres finaux doivent être confirmés en combinant les exigences de dureté, d'écho, d'apparence, d'adhérence et d'odeur.