
TPE und TPU elastische Partikel
Release-Zeit:2026-09-20
Für weiche Materialien, der Kleber der verschüttenden Kanten der Umhüllung und Schneideempfindlichkeit, Beratung über den Schalter und die Schraube. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
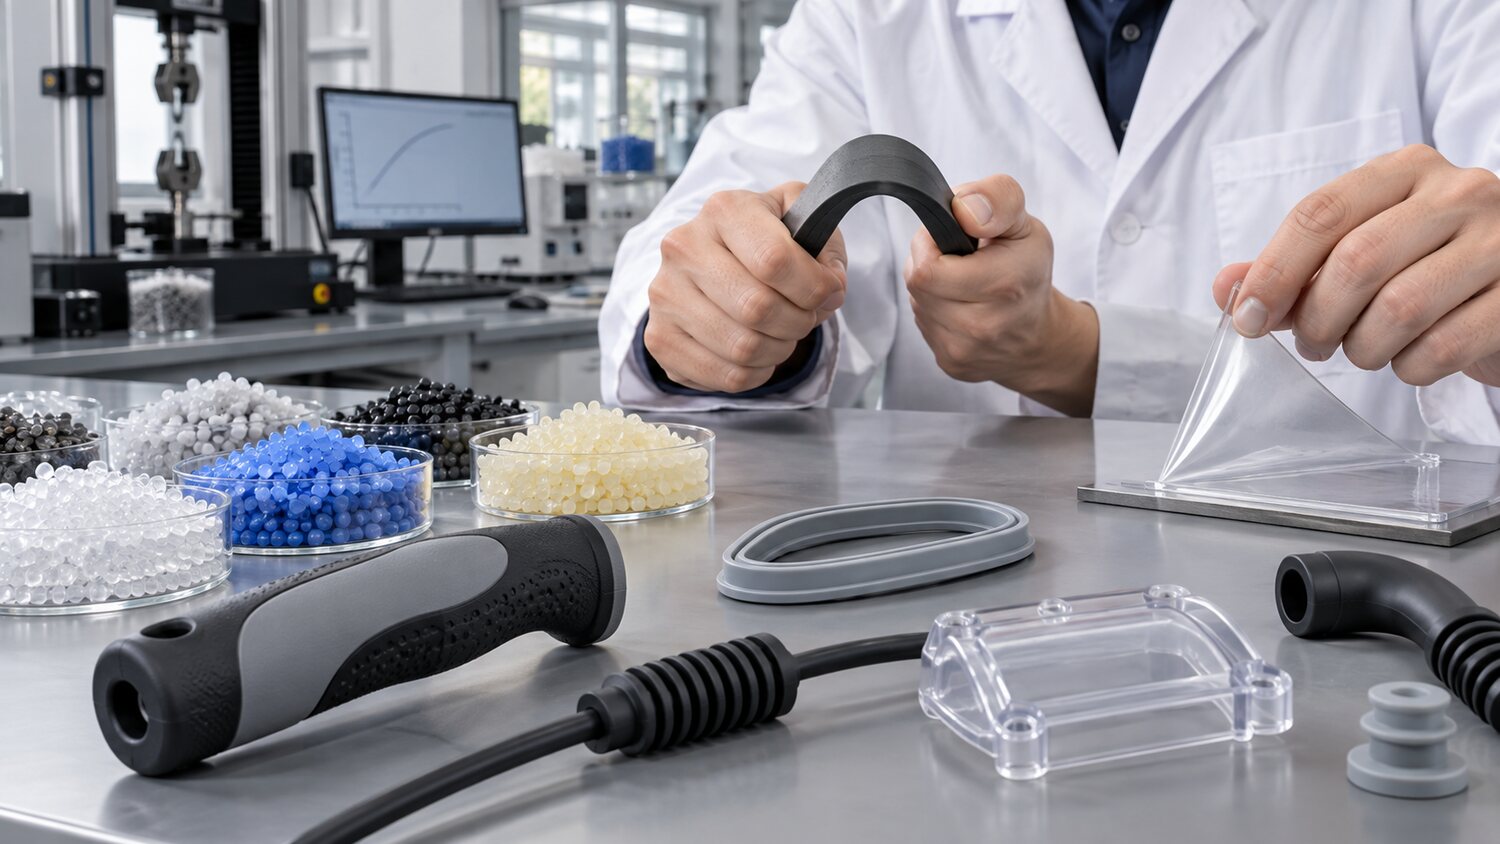
TPE ist der Oberbegriff für verschiedene Arten von thermoplastischen Elastomeren, und TPU fallen in die Kategorie, in der sie empfindlicher auf Mahlen, Festigkeit und Feuchtigkeit reagieren. Sie werden oft in Handgummi, Dichtungen, Soft Sense Teilen, Kabeln und Schuhen verwendet. Unterschiedliche Härtegrade, Basismaterialsysteme und Additive führen zu sehr unterschiedlichen Strömungen, Leimen und Klebeausprägungen, und es ist notwendig, Kartennummern, Härte, ob trocken oder chemisch kompatibel mit den Basismaterialien, zu bestätigen. TPUs sind in der Regel erforderlich, um nach Plattenzahl zu trocknen; einige TPEs können auch Feuchtigkeit und Verdampfer durch Verpackung, farbige Mutter oder Beatmungsgerät bringen, obwohl sie nicht feucht sind.
Weiche Materialien unterliegen einer Zerkleinerungstemperatur im Inhalt der Materialtrommeln, und Gegendruck und Schraubengeschwindigkeit sollten auf einem niedrigeren Niveau beginnen, um Stabilität und Homogenität zu messen. Die niedrige Temperatur der Trommeln führt zu rauhen Oberflächen, Schmelzdrähten und Umhüllungen, die nicht stark und zu hoch oder zu lang sind, klebrig, gefärbt, geruchserzeugend oder degradiert sein können. Spiralverdichtung sollte nicht übermäßig sein, und Zuführsegmente sollten eine reibungslose Abgabe von weichen Partikeln gewährleisten, Brückenbau und Rutschen vermeiden. Wenn die Partikelform unregelmäßig ist oder die Oberfläche groß ist, sollte auch die Kühlung der Wolke und der Zufuhrmündung überprüft werden.
Die kombinierte Leistung des Verpackungsprodukts wird nicht nur durch den Injektionsdruck bestimmt. Die Sauberkeit der Grundfläche, die Vorwärme, die Wartezeit nach der ersten Formation, die Bagheavy-Temperatur, die Modulation und die Bewässerungsposition beeinflussen die Grenzfläche. Es kann schneller in der Grenzfläche gehalten werden, aber in der Nähe der dünnen Kante und am Ende des Auspuffs muss verlangsamt werden, um ein Eintauchen und Verschütten zu vermeiden. Überdruck kann leicht in eine Fraktion quetschen oder die Basis verformen, und Unterdruck kann zu Wasserverlust und teilweiser Trennung führen. Die Kombination sollte durch Strippen, Umkehren oder Anwendung des Tests in der Praxis getestet werden und sollte nicht nur auf der Grundlage von "vereinfacht" zum Zeitpunkt des Auftauchens beurteilt werden.
Die TPE- und TPU-Produkte sind üblicherweise geklebt, weiß, haarig und variabel in der Größe. Die Lösung besteht darin, Kühlung, Modellierung, Abschwächungsneigung, Auspuff und Top-Balance zu überprüfen und dann Temperatur und Geschwindigkeit anzupassen. Ein übermäßiger Gebrauch von Demodulantien kann die spätere Adhäsion, das Drucken oder Sprühen beeinflussen. Es ist wahrscheinlicher, dass Software beim Retroring, bei Düsen und beim Ende des Wärmeflusses zurückbleibt, wobei kompatible Reinigungsprogramme für die Betankung verwendet werden. Bei der Langzeitherstellung von Elastiken mit hoher Reibung oder Flammschutzfüllungen werden auch die Schraubenoberfläche und der Widerstand bewertet. Die endgültigen Parameter sollten durch Kombination der Anforderungen an Härte, Echo, Aussehen, Haftung und Geruch bestätigt werden.