
PC聚碳酸酯颗粒特点与透明件调机建议
发布时间:2026-09-20
围绕严格干燥 高黏度 高温停留和残余应力,优化PC透明件与结构件成型。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
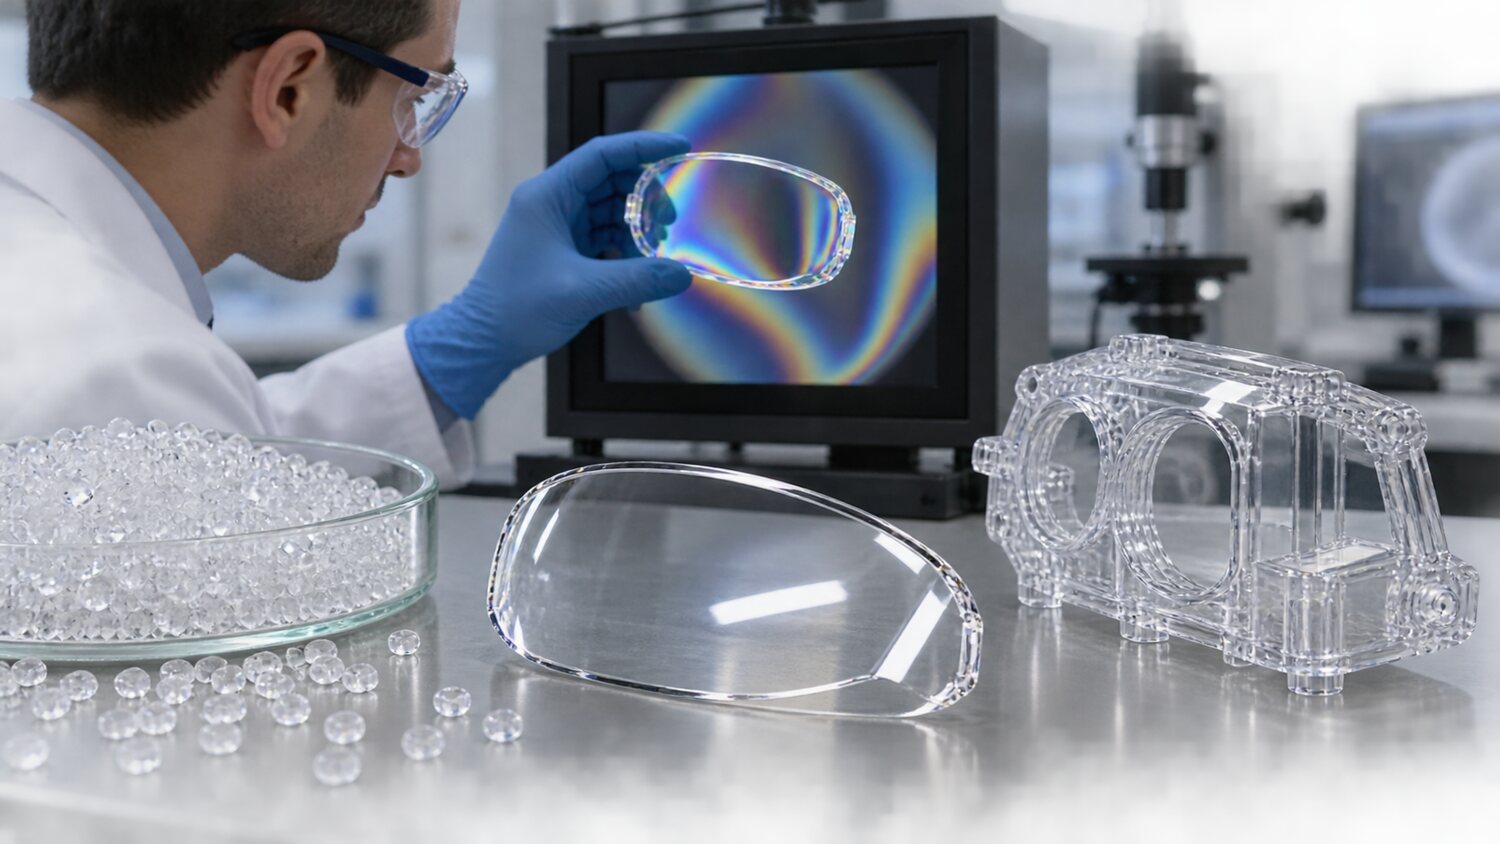
PC具有高冲击、耐热和透明性能,常用于灯罩、透明视窗、医疗外壳和高强度结构件。它的熔体黏度较高,而且对水分十分敏感;若干燥不足,注塑高温下会发生水解,出现银丝、气泡、强度下降和颜色变化。干燥温度、时间、露点和干燥后暴露时间必须以具体牌号数据表为准。仅延长普通热风干燥时间并不一定有效,设备漏风、回风过滤堵塞或输送管吸入潮湿空气都会让水分重新升高。
PC通常需要较高熔体温度和足够模温来改善流动及降低冻结应力,但温度不能无限提高。射胶量太小、停机等待或热流道容量过大时,材料容易长期停留而黄变或产生黑点。调机应先选择与产品射胶量匹配的料筒和螺杆,采用较低至中等螺杆转速、适度背压和稳定计量,控制剪切生热。喷嘴和热流道要避免死角,开机及停机应按牌号要求排料或降温。
透明PC件的注射速度要兼顾复制和应力。较快充填有利于减少流痕和熔接线,但通过小浇口、薄壁或尖角时过高剪切会造成浇口白化、雾状纹和局部过热。可采用分段速度,在主外观面保持稳定流动,接近末端和排气位时减速。保压以消除缩水和保证尺寸为目标,过高或过长会把残余应力锁在制品中。透明件应结合偏光或应力开裂测试、实际装配和后续涂层要求验证,而不能只凭肉眼透明度判断。
若PC产品出现短射,不应先把注射压力和温度推到极限。应检查材料含水、浇口截面、模温、水路、排气、实际速度是否受压力限制以及止逆环是否回流。PC高温加工对螺杆表面质量和流道连续性要求较高,低压缩、无死角、适合高黏度树脂的螺杆有助于降低局部过热。含玻纤PC或PC合金还需要考虑磨损和不同组分的剪切敏感性。最终应将干燥、最大停留时间、熔体温度、模温和停机程序一并纳入工艺标准。