
Caractéristiques des particules de polycarbonate de PC et recommandations du modificateur de translucidité
Temps de sortie:2026-09-20
Optimiser la transparence du PC et la formation de la structure autour d'un séchage strict, une viscosité élevée, un maintien à haute température et une contrainte résiduelle. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
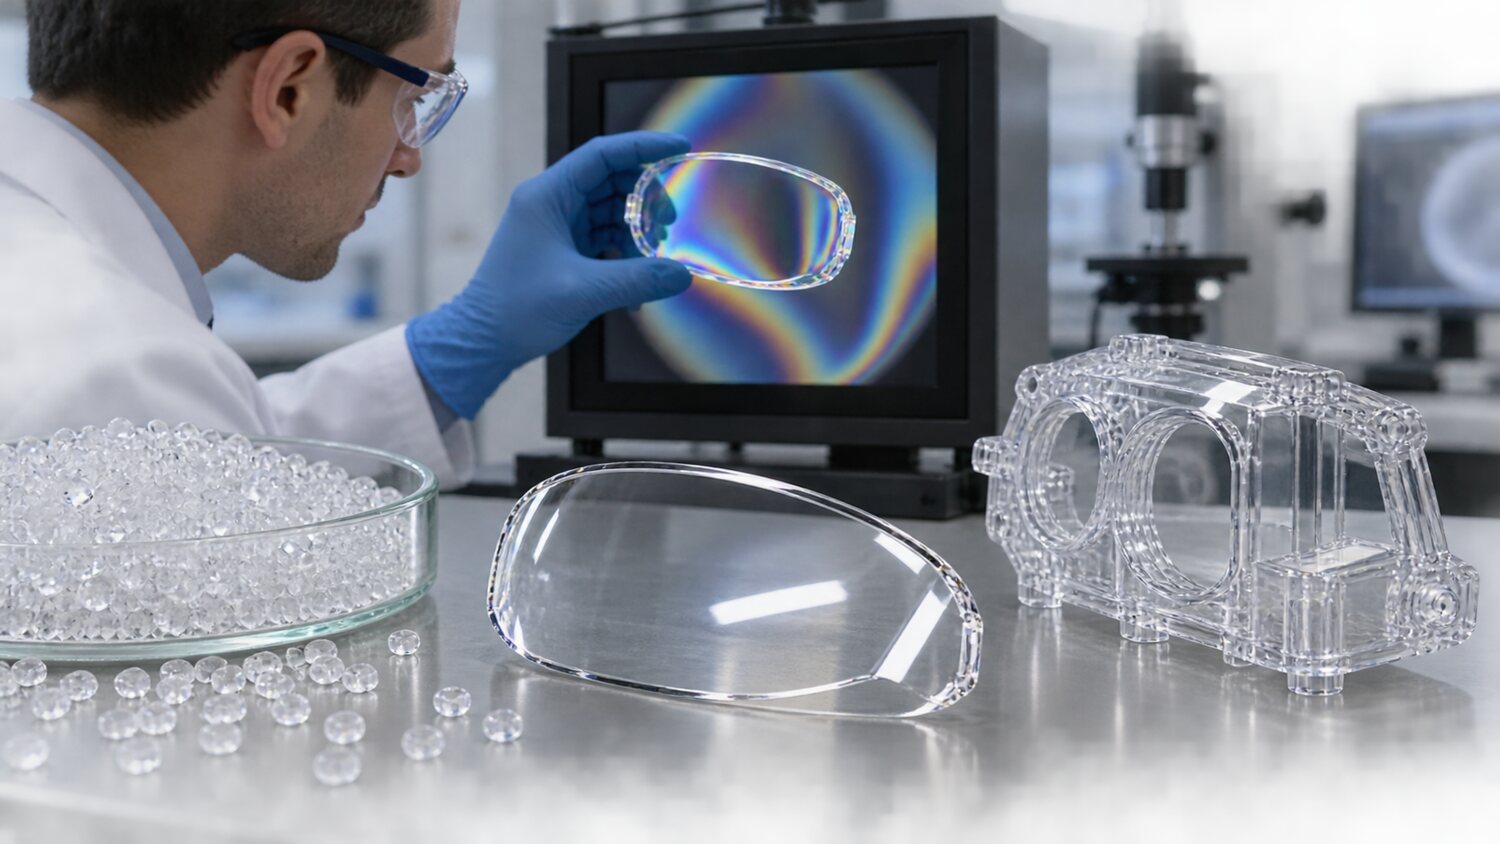
Le PC est haute impact, résistant à la chaleur et transparent et est souvent utilisé pour les lampes, fenêtres transparentes, boîtiers médicaux et composants structuraux à haute résistance. Sa viscosité fondue est élevée et sensible à l'humidité; un certain nombre d'entre elles sont sèches et l'hydrolyse se produit à haute température, avec de la soie argentée, des bulles, une résistance réduite et des changements de couleur. La température sèche, le temps, le temps d'exposition ponctuel et le temps d'exposition post-sécheresse doivent être basés sur une fiche de données spécifique à la carte. L'extension des temps normaux de séchage du vent chaud n'est pas toujours efficace, et l'eau est revalorisée par les fuites d'équipement, la congestion du filtre à vent ou l'inhalation d'air humide dans le pipeline.
Le PC nécessite habituellement des températures de fusion plus élevées et des températures de mosaïque suffisantes pour améliorer la mobilité et réduire l'impact du gel, mais la température ne peut pas augmenter indéfiniment. Lorsque la quantité de colle est trop petite, l'arrêt attend ou le flux de chaleur est trop grand, le matériau peut facilement rester long et jaune ou produire des taches noires. Le commutateur doit d'abord sélectionner les fûts et les vis qui correspondent à la tension du produit, et utiliser une rotation de vis inférieure à moyenne, une contre-pression modérée et des mesures de stabilisation pour contrôler la chaleur de cisaillement. Les buses et les canaux d'écoulement à chaud doivent être maintenus au point où ils doivent être actionnés et coupés, conformément au numéro de la plaque, pour la cuisson ou le refroidissement.
Les PC transparents doivent être injectés à une vitesse qui combine la reproduction et le stress. Un remplissage plus rapide aidera à réduire les écoulements et les lignes de fusion, mais le surcoupage à travers de petites gorgées, des parois minces ou des pourboires peut entraîner l'arrosage de bouches avec blanchiment, des tatouages de brume et une surchauffe locale. Les vitesses de division peuvent être utilisées pour maintenir un débit constant à l'extérieur principal et pour ralentir à l'approche de l'extrémité et des évents. La pression est conçue pour éliminer la condensation et assurer la taille, et est trop élevée ou trop longue pour verrouiller la contrainte résiduelle dans le produit. Les transparents doivent être certifiés en combinaison avec des essais photométriques ou d'ouverture des contraintes, avec des exigences de montage et de revêtement ultérieures, et ne doivent pas être jugés uniquement par la transparence de l'œil nu.
Dans le cas de produits PC de courte durée, la pression d'injection et la température ne doivent pas être poussées à la limite. Le matériau doit être vérifié pour l'eau, les évents, la température, les voies navigables, les gaz d'échappement, les limites de vitesse réelles et les réécoulements des anneaux inverses. Le traitement à haute température des PC a des exigences élevées pour la masse de surface et la continuité de débit des vis, et les vis à faible compression, non-mortem, pour les résines à haute colle aident à réduire la surchauffe locale. Les alliages PC ou PC à base de produit doivent également tenir compte de l'usure et de la sensibilité des différents composants. Enfin, le séchage, le temps d'arrêt maximal, la température de fusion, la température et les procédures d'arrêt devraient être intégrés aux critères de procédé.