
PCのポリカーボネート粒子の特徴およびtranslucencyの修飾語の推薦
リリース時間:2026-09-20
厳密な乾燥、高い粘着性、高温滞在および残りの圧力のまわりのPCの透明物そして構造の形成を最大限に活用して下さい。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
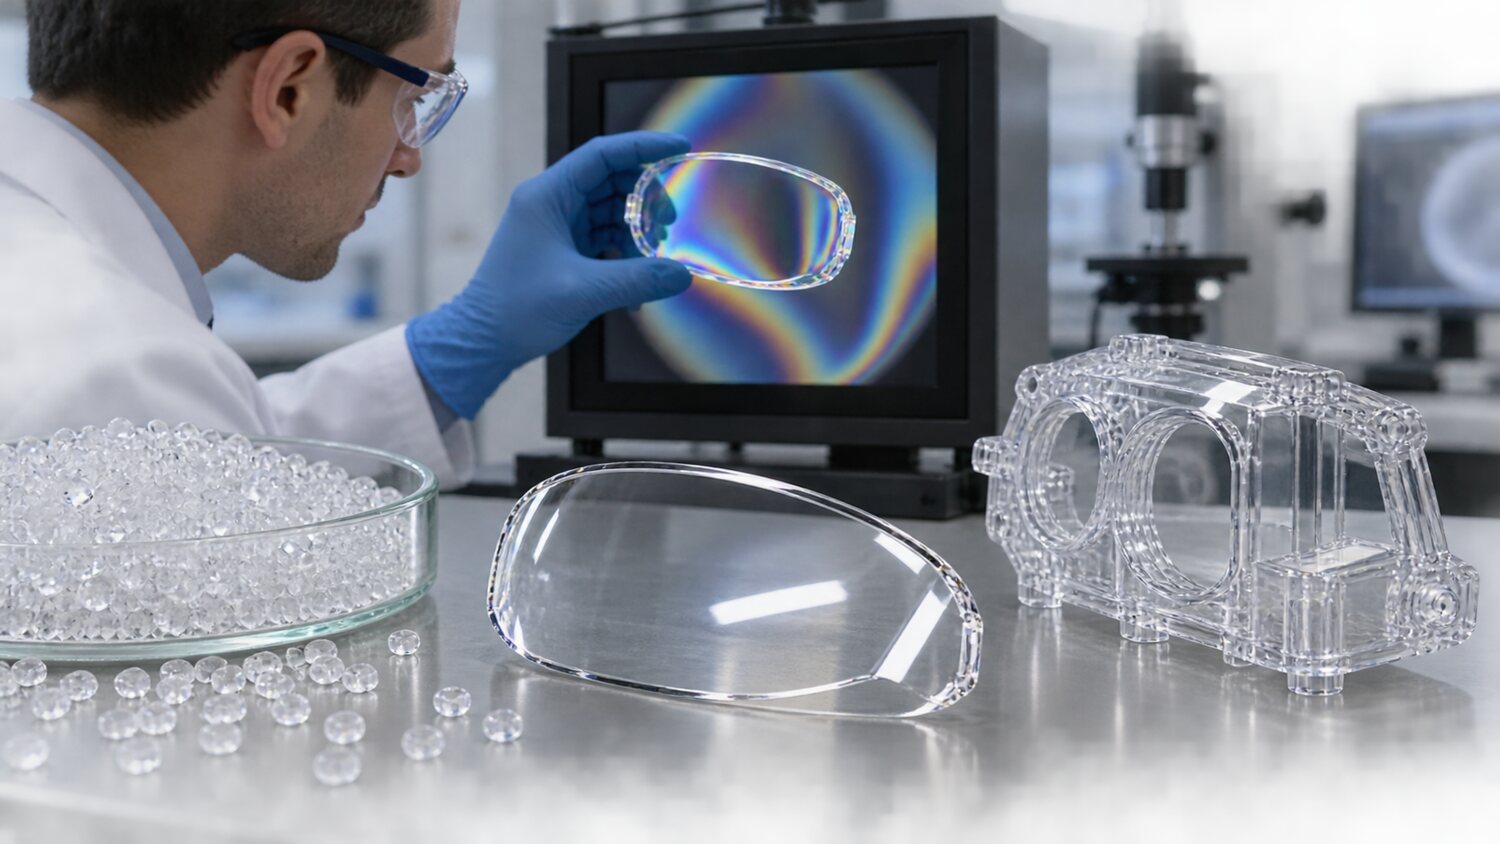
PCは、高インパクト、熱抵抗性、透明であり、ランプ、透明な窓、医療ケーシング、高強度構造部品に使用されます。 その溶融粘度は、水分に高く敏感です。その多くは、銀製の絹、泡、強度と色の変化で、高温で乾燥および加水分解が起こります。 乾式温度、時間、スポット、およびポストドライ露出時間は、カード固有のデータシートに基づいている必要があります。 通常の熱風乾燥時間の延長は必ずしも有効ではありません、そして水は装置漏れ、風速フィルター混雑またはパイプライン内の湿った空気を吸入することによって再アップグレードされます。
PCは、通常、より高い溶融温度と十分なモザイク温度を要求し、モビリティを改善し、凍結の影響を削減しますが、温度は無期限に増加することはできません。 接着剤の量が小さすぎると、ストップページが待っているか、熱流が大きすぎると、材料は簡単に長くて黄色に滞在したり、黒い斑点を生成することができます。 スイッチャは最初にプロダクトの電圧に一致させるドラムそしてねじを選び、せん断熱を制御するために媒体ねじの回転、適当な背部圧力および安定化の測定を下げます。 ノズルと熱流のチャネルは、プレート番号、調理または冷却のために必要に応じて、作動し、シャットダウンするべきポイントに保持されます。
透明なPCは、再生とストレスを組み合わせた速度で注入する必要があります。 より速い詰物は流れの印および溶けるラインを減らすのを助けますが、小さいシップ、薄い壁または先端を通すことによって過剰カットすることはbleaching、霧の入れ墨およびローカル過熱の口に水をまくことができます。 部分的な速度は、メインの外側の安定した流れを維持し、それが端と出口に近づくにつれて遅くするために使用することができます。 圧力は凝縮を除去し、サイズを保障するために設計され、プロダクトの残りの圧力を締めるために余りに高くまたは余りに長いです。 透明物は、フォトメトリックまたは応力試験、実際のアセンブリおよびその後のコーティング要件と組み合わせて認定され、露出した眼の透明物だけで判断されるべきではありません。
PC製品のショートショットの場合、射出圧力と温度が限界に押し込まれない。 材料は逆リングの水、出口、温度、水路、排気、実際の速度の限界および退潮のために点検されるべきです。 PCの高温処理には、ネジの表面の質量と流れの連続性、低圧縮、高接着剤樹脂の非軟質ネジが局所過熱を減らすのに役立ちます。 製品ベースのPCまたはPC合金はまた、異なるコンポーネントの摩耗と涙と切断感度を考慮する必要があります。 最後に、乾燥、最大停止時間、溶融温度、温度および操業停止手順をプロセス基準に統合する必要があります。