
PC Polycarbonate Particle Characteristics and Translucency Modifier Recommendations
tiempo de liberación:2026-09-20
Optimizar la transparencia de PC y la formación de estructuras alrededor del secado estricto, la alta viscosidad, la estancia de alta temperatura y el estrés residual. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
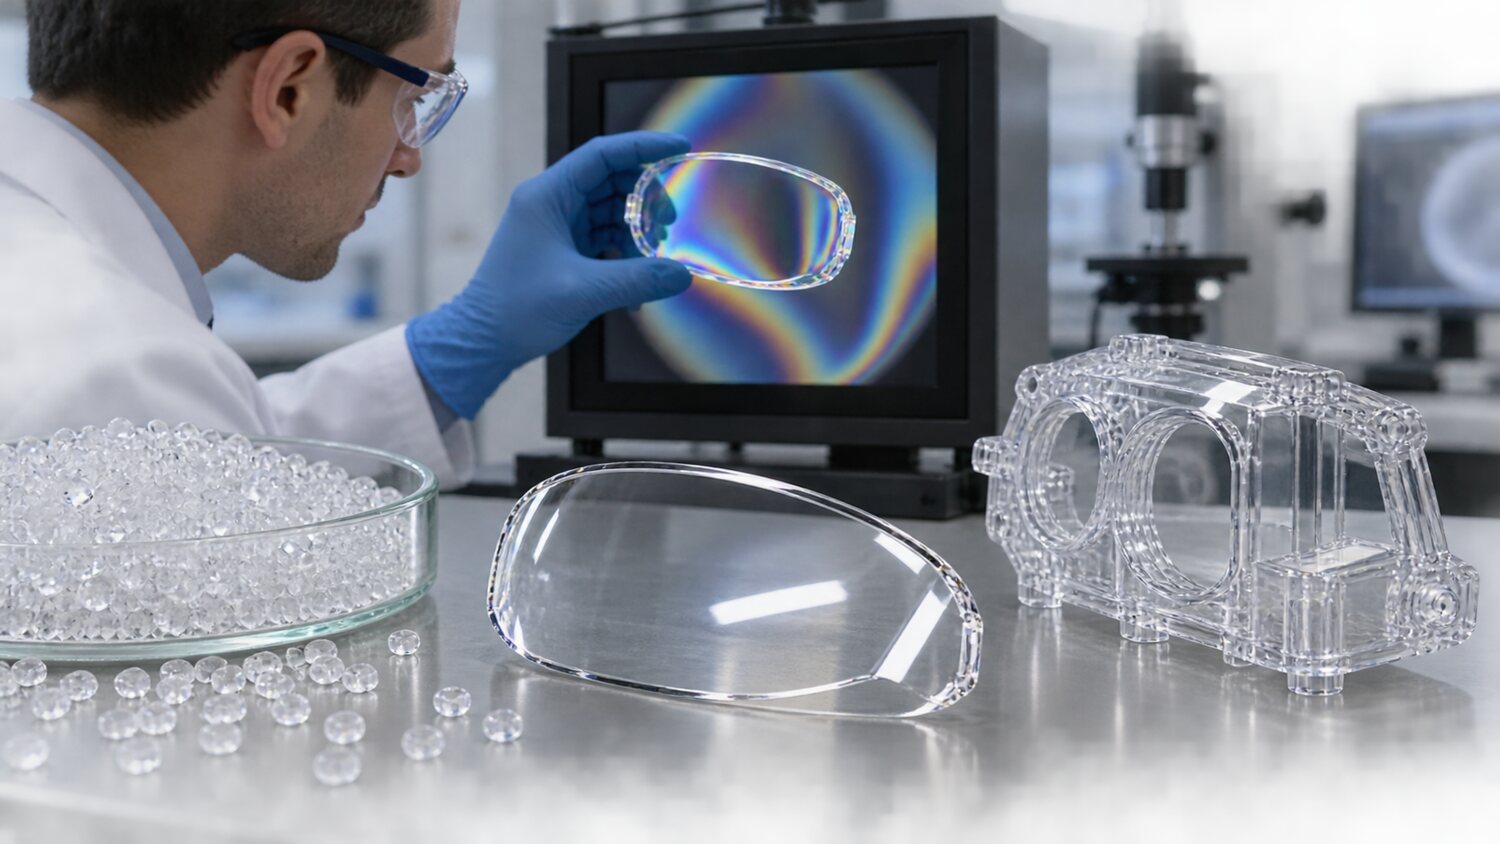
El PC es de alto impacto, resistente al calor y transparente y se utiliza a menudo para lámparas, ventanas transparentes, casquillos médicos y componentes estructurales de alta resistencia. Su viscosidad fundida es alta y sensible a la humedad; varios de sus son secos e hidrolisis ocurren a alta temperatura, con seda de plata, burbujas, reducción de fuerza y cambios de color. La temperatura, el tiempo, el lugar y el tiempo de exposición post seco deben basarse en una hoja de datos específica para la tarjeta. La extensión de los tiempos normales de secado de viento caliente no siempre es eficaz, y el agua se vuelve a mejorar mediante fugas de equipo, congestión de rebote o inhalación de aire húmedo en el oleoducto.
El PC generalmente requiere temperaturas de fusión más altas y temperaturas de mosaico suficientes para mejorar la movilidad y reducir el impacto de la congelación, pero la temperatura no puede aumentar indefinidamente. Cuando la cantidad de cola es demasiado pequeña, el stoppage está esperando o el flujo de calor es demasiado grande, el material puede permanecer fácilmente largo y amarillo o producir manchas negras. El interruptor seleccionará primero los tambores y tornillos que coincidan con el voltaje del producto, y utilizará la rotación de tornillo inferior a media, la presión de espalda moderada y las medidas de estabilización para controlar el calor del revestimiento. Las boquillas y los canales de flujo caliente se mantendrán hasta el punto en que deben ser operados y apagados, como exige el número de placa, para cocinar o enfriar.
Los PC transparentes necesitan ser inyectados a una velocidad que combina reproducción y estrés. El relleno más rápido ayudará a reducir las marcas de flujo y las líneas de derretimiento, pero recortar a través de pequeños sorbos, paredes delgadas o baldosas puede dar lugar a regar bocas con tatuajes blanqueados, maltes y sobrecalentamiento local. Las velocidades de división se pueden utilizar para mantener un flujo constante en el exterior principal y para disminuir a medida que se acerca el extremo y los ventos. La presión está diseñada para eliminar la condensación y asegurar el tamaño, y es demasiado alta o demasiado larga para bloquear el estrés residual en el producto. Los transparentes deben ser certificados en combinación con pruebas fotométricas o de apertura de estrés, montaje real y requisitos de recubrimiento posteriores, y no ser juzgados únicamente por la transparencia del ojo desnudo.
En el caso de cortocircuito de productos de PC, la presión de inyección y la temperatura no deben ser empujados al límite. El material debe ser revisado para agua, ventilación, temperatura, vías fluviales, escapes, límites de velocidad real y reflujo de anillos inversos. El procesamiento de alta temperatura de PCs tiene altos requisitos para la masa superficial y la continuidad de flujo de los tornillos, y los tornillos de baja compresión sin mortem para resinas de alta cola ayudan a reducir el sobrecalentamiento local. Un PC o aleaciones PC basadas en productos también necesitan considerar el desgaste y la sensibilidad de corte de diferentes componentes. Por último, el secado, el tiempo máximo de parada, el derretimiento de temperatura, la temperatura y los procedimientos de cierre deben integrarse en los criterios de proceso.