
PC Polycarbonat Partikeleigenschaften und Transluzenz Modifier Empfehlungen
Release-Zeit:2026-09-20
Optimierung der PC-Transparenz und Strukturbildung um strenge Trocknung, hohe Viskosität, hohe Temperatur bleiben und Eigenspannung. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
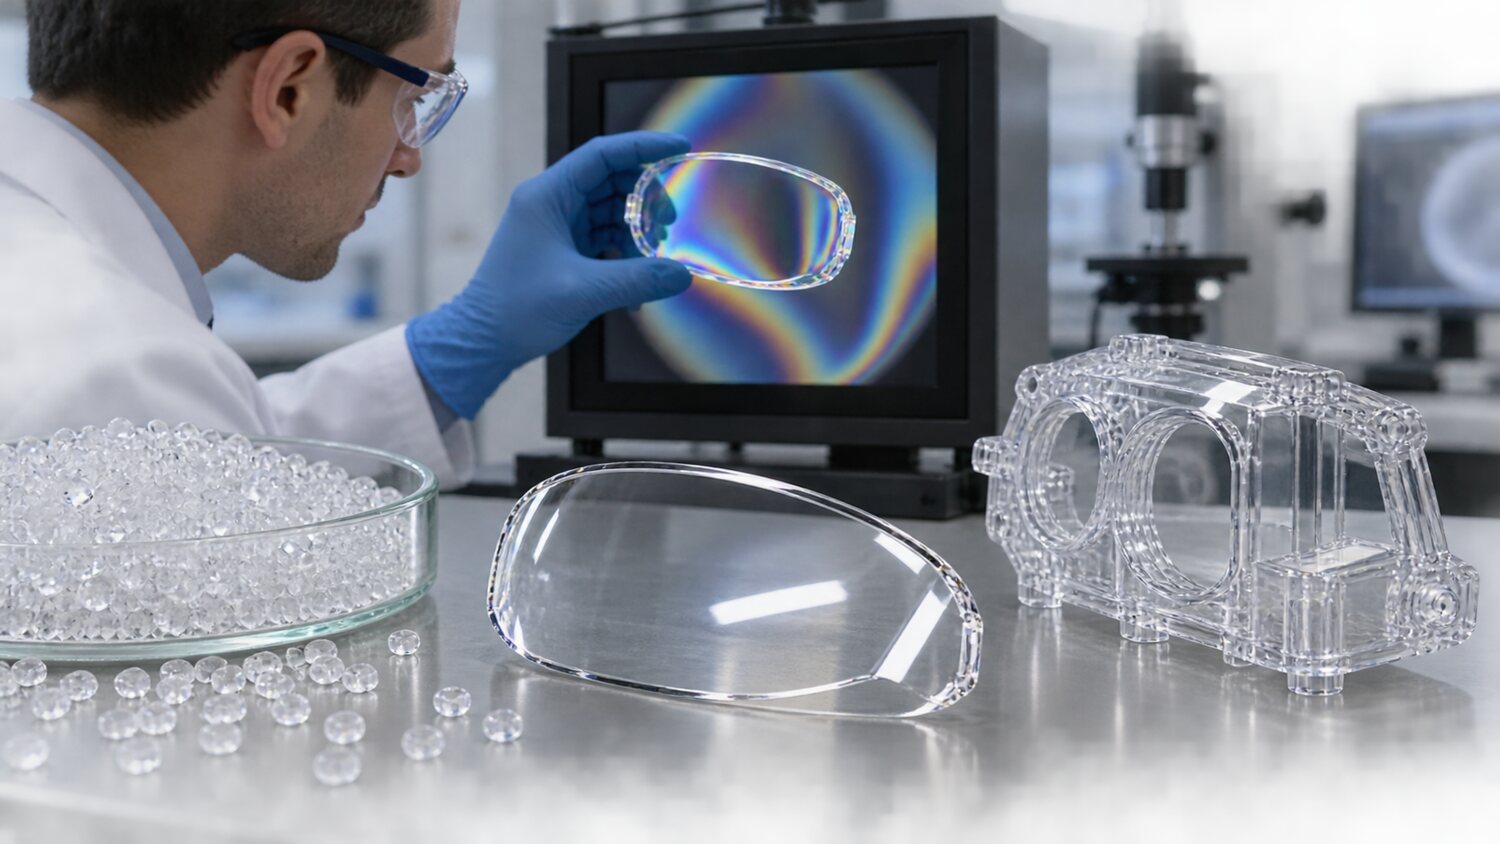
Der PC ist schlagfest, wärmebelastbar und transparent und wird häufig für Lampen, transparente Fenster, medizinische Gehäuse und hochfeste Strukturkomponenten verwendet. Seine geschmolzene Viskosität ist hoch und empfindlich gegenüber der Feuchtigkeit; einige davon sind trocken und Hydrolyse tritt bei hohen Temperaturen auf, mit Silberseide, Blasen, verminderter Festigkeit und Farbveränderungen. Trockentemperatur, -zeit, Spot- und Nachtrockenzeit müssen auf einem kartenspezifischen Datenblatt beruhen. Die Verlängerung der normalen Trocknungszeiten für heiße Winde ist nicht immer wirksam, und das Wasser wird durch auslaufende Geräte, Staus beim Windrückenfilter oder das Einatmen von feuchter Luft in der Rohrleitung erneuert.
Der PC erfordert normalerweise höhere Schmelztemperaturen und ausreichende Mosaiktemperaturen, um die Mobilität zu verbessern und die Auswirkungen des Einfrierens zu reduzieren, aber die Temperatur kann nicht unbegrenzt steigen. Wenn die Menge an Klebstoff zu gering ist, der Stillstand wartet oder der Wärmestrom zu groß ist, kann das Material leicht lang und gelb bleiben oder schwarze Flecken erzeugen. Der Schalter muss zuerst die Trommeln und Schrauben auswählen, die der Spannung des Produkts entsprechen, und eine geringere bis mittlere Schraubenrotation, einen moderaten Gegendruck und Stabilisierungsmaßnahmen anwenden, um die Scherwärme zu kontrollieren. Die Düsen und Heißstromkanäle müssen so weit gehalten werden, dass sie zum Kochen oder Kühlen entsprechend der Plattennummer betrieben und abgeschaltet werden.
Transparente PCs müssen mit einer Geschwindigkeit injiziert werden, die Reproduktion und Stress kombiniert. Schnellere Füllung wird dazu beitragen, Fließmarken und Schmelzlinien zu reduzieren, aber das Überschneiden durch kleine Schlucke, dünne Wände oder Kippen kann dazu führen, dass die Münder mit Bleichen, Nebel-Tattoos und lokaler Überhitzung bewässert werden. Teilungsgeschwindigkeiten können verwendet werden, um eine stetige Strömung in der Hauptaußenseite aufrechtzuerhalten und zu verlangsamen, wenn sie sich dem Ende und den Lüftungsöffnungen nähert. Der Druck ist so ausgelegt, dass die Kondensation beseitigt und die Größe sichergestellt wird, und ist zu hoch oder zu lang, um die Eigenspannung im Produkt zu sichern. Transparente sollten in Kombination mit photometrischen oder Spannungsöffnungsprüfungen, den tatsächlichen Montage- und späteren Beschichtungsanforderungen zertifiziert werden und nicht allein durch die Transparenz des bloßen Auges beurteilt werden.
Bei kurzen Aufnahmen von PC-Produkten sollten Injektionsdruck und -temperatur nicht bis zum Limit gedrückt werden. Das Material sollte auf Wasser, Entlüftungsöffnungen, Temperatur, Wasserwege, Auspuff, tatsächliche Geschwindigkeitsgrenzen und Rückflüsse von Umkehrringen überprüft werden. Die Hochtemperatur-Verarbeitung von PCs stellt hohe Anforderungen an die Oberflächenmasse und die Fließkontinuität der Schrauben, und die kompressionsarmen, nicht-mortemfreien Schrauben für Klebeharze tragen dazu bei, lokale Überhitzungen zu reduzieren. Eine produktbasierte PC oder PC-Legierungen müssen auch Verschleiß und Schnittempfindlichkeit verschiedener Komponenten berücksichtigen. Schließlich sollten Trocknung, maximale Stoppzeit, Schmelztemperatur, Temperatur und Abschaltung in die Prozesskriterien integriert werden.