
POM聚甲醛颗粒特点与安全调机建议
发布时间:2026-09-20
针对POM的结晶收缩 热稳定边界和低摩擦应用,说明温度 保压与换料安全。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
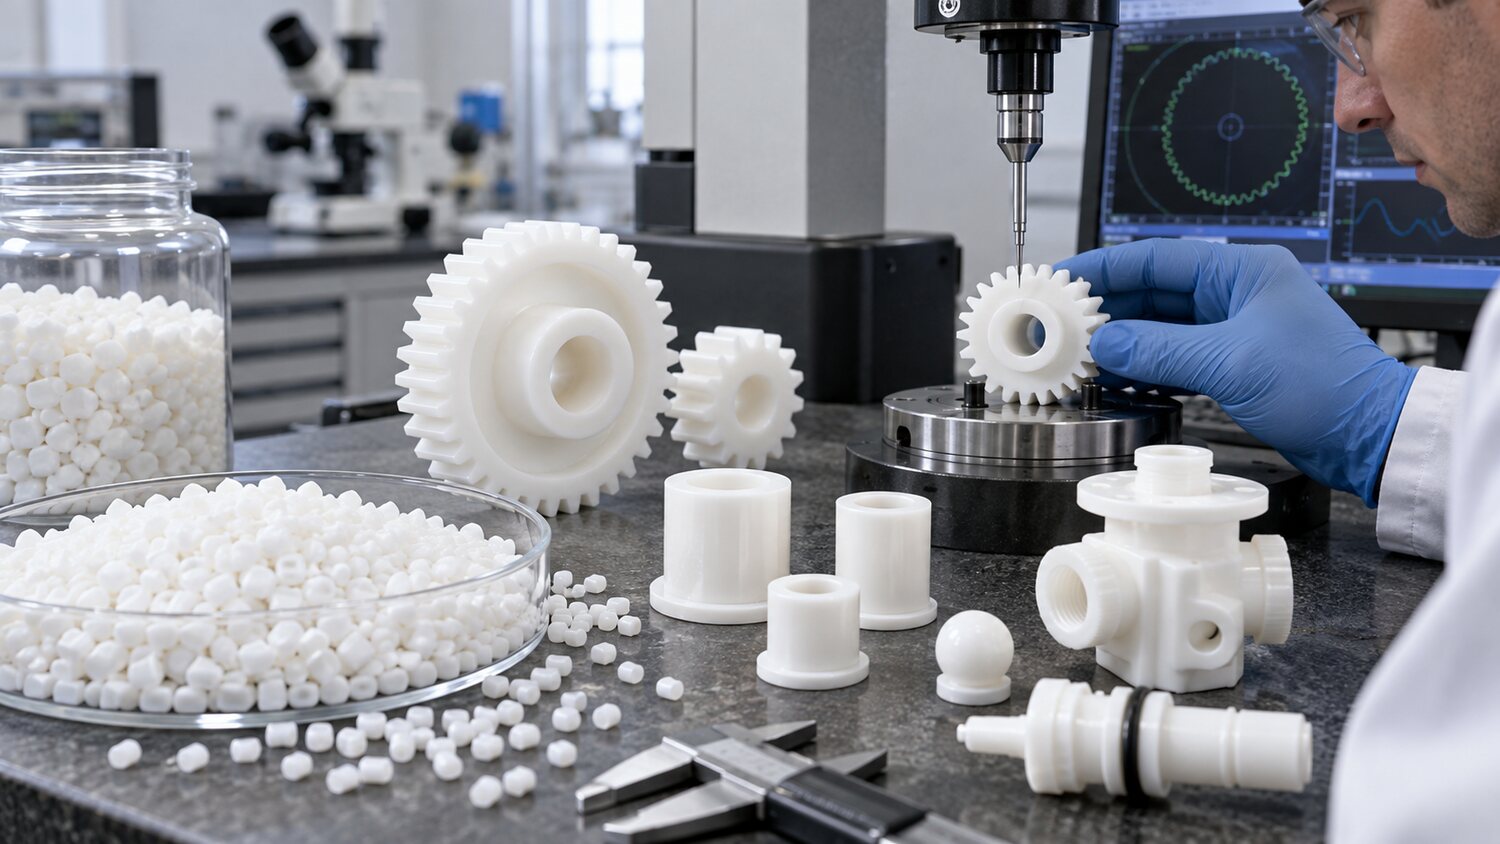
POM具有高刚性、低摩擦、耐疲劳和尺寸稳定性,常用于齿轮、滑块、阀件、拉链和精密机械零件。它是半结晶材料,流动和成型收缩对温度、保压和模温较敏感。POM分为均聚和共聚等不同体系,加工窗口及热稳定性并不完全相同,必须先确认具体牌号。虽然部分POM对干燥要求不像PC和PA那样严格,但受潮、包装破损、色母或回料污染仍可能影响表面与性能,是否预干燥应按供应商资料执行。
POM调机最重要的是避免过热和过长停留。料筒温度应控制在牌号允许范围内,螺杆转速和背压不宜过高,停机等待时要按规定排料或降温。若出现刺激性气味、冒烟、颜色变深或熔体异常起泡,应立即停止继续加热和射胶,按现场安全程序通风、清理并查明原因。POM不得与PVC或其他含氯材料直接混合换料,两者在高温下可能发生危险分解;换料和清机必须采用经验证的相容材料与步骤。
由于POM结晶收缩较明显,精密齿轮和阀件需要稳定模温、合理保压和均匀冷却。先通过重量平台试验确定浇口封闭时间,再用分段保压控制缩水与内应力。浇口过小会过早冻结,使远端厚壁无法补料;保压过高又可能造成顶出困难、尺寸偏大或残余应力。翘曲应从浇口、壁厚、冷却和分子取向综合判断。对于齿轮,除外径和孔径外,还要检查圆度、齿形、啮合噪声及放置后的尺寸变化。
POM具有较好的流动性,螺杆设计应以平稳输送、均匀塑化和减少死角为重点,不需要用极高压缩比强化剪切。止逆环密封不良会使射胶量波动,直接影响精密件重量与尺寸。长期黑点或黄变往往来自喷嘴、止逆组件和螺杆头的滞料区,应通过设备检修解决,而不是继续提高温度清洗。使用回料时要严格控制来源、热历史和比例,并通过摩擦、疲劳或尺寸测试验证。安全边界、停留时间和换料程序应与产品参数同等重要。