
POM Polysalphate Particle Characteristics and Safety Motion Recommendations
tiempo de liberación:2026-09-20
Constricción de cristal para POM Estabilización térmica de los límites y aplicaciones de baja fricción que indican seguridad de temperatura para la presión y el reabastecimiento. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
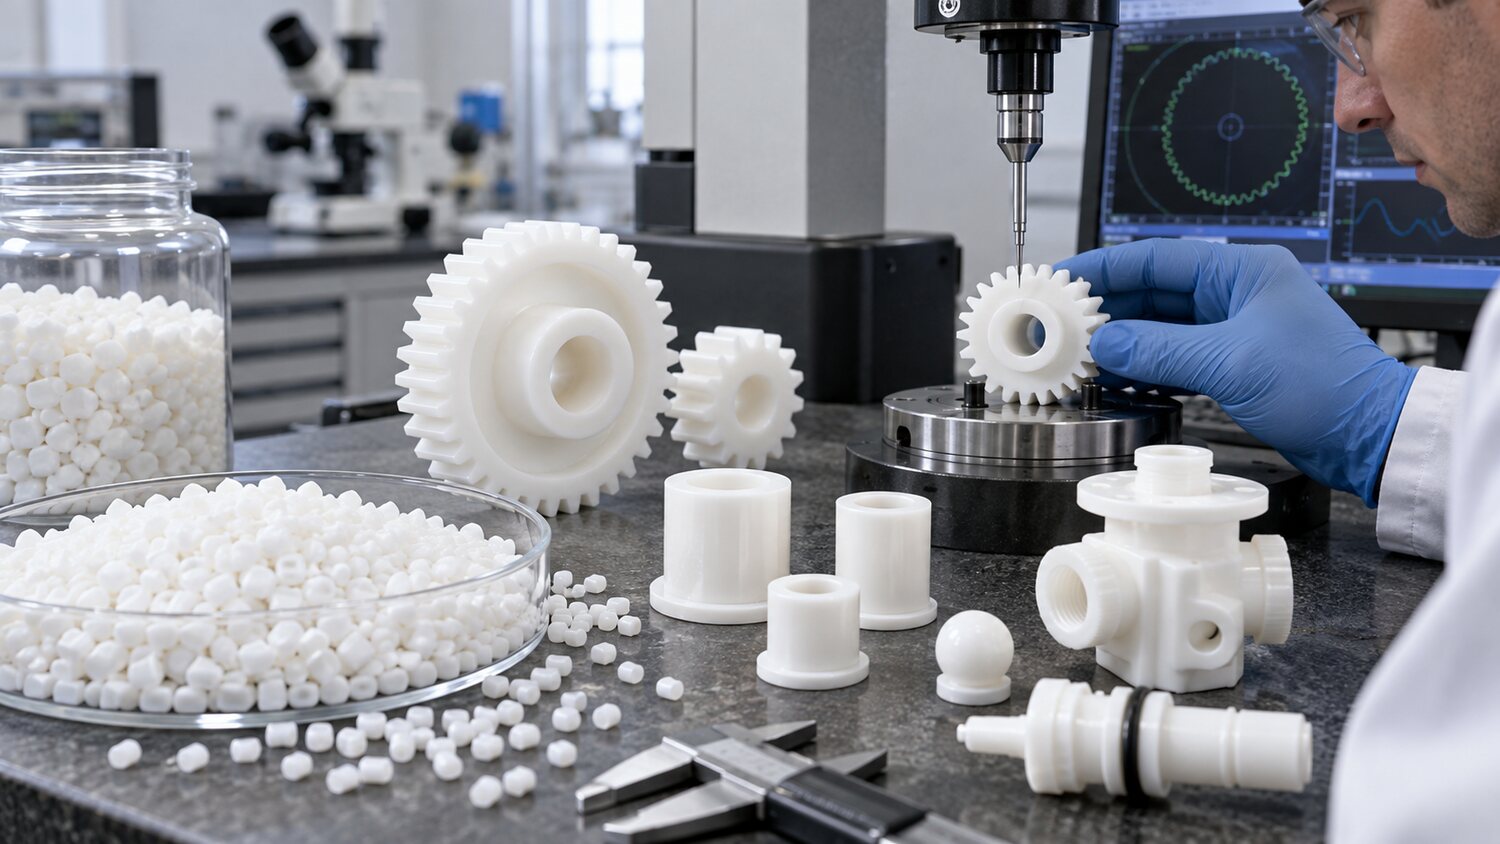
POM tiene rigidez, baja fricción, fatiga y estabilidad de tamaño, a menudo utilizado en en engranajes, diapositivas, válvulas, cremallera y piezas mecánicas de precisión. Es un material semicristal, que es más sensible a la temperatura, la presión y el módulo por la contracción de flujo y formación. POM se divide en diferentes sistemas como la homogeneidad y la congregación, y la ventana de procesamiento y la estabilidad térmica no son idénticos, y un número específico debe ser identificado primero. Aunque algunos requisitos de POM para el secado no son tan estrictos como los de PC y PA, humedad, daño en el embalaje, color materno o contaminación del respirador pueden afectar aún la superficie y el rendimiento, y el presecado debe realizarse sobre la base de la información del proveedor.
Lo más importante para POM es evitar el sobrecalentamiento y la estancia excesiva. La temperatura del tambor se mantendrá dentro del rango permitido de la placa, y la velocidad del tornillo y la presión de la espalda no será demasiado alta, y estará sujeta a la carga prescrita o enfriamiento al esperar. En caso de olores irritantes, humo, colores oscuros o una burbuja anormal de derretimiento, se debe detener la calefacción y el geleo continuo inmediatamente, ventilado de acuerdo con los procedimientos de seguridad del sitio, limpiado y la causa identificada. POM no se mezclará directamente con el PVC u otros materiales que contengan cloro, que pueden ser descompuestos peligrosamente a altas temperaturas; el reabastecimiento y la limpieza de la aeronave se basarán en materiales y pasos empíricamente compatibles.
Debido a que los cristales POM se condensan más claramente, los engranajes y válvulas sofisticados requieren temperatura estable, presión razonable e incluso enfriamiento. La presión del agua controla la reducción del agua y el estrés interno. Demasiado poco agua es demasiado temprana para congelar, lo que hace imposible recargar la pared gruesa al extremo lejano; la presión excesiva también puede llevar a dificultades, tamaños grandes o estrés residual. Los rayos deben ser juzgados por combinación de riego, espesor de pared, enfriamiento y orientación molecular. Para los engranajes, excepto para diámetros y aberturas, también se revisan los cambios en las dimensiones del círculo, el engranaje, el ruido roedor y después de la colocación.
POM tiene una mejor movilidad, y el diseño del tornillo debe centrarse en el transporte liso, incluso la plasticización y la reducción del ángulo ártico, sin la necesidad de una relación de compresión muy alta a un corte reforzado. Los sellos de anillo inverso no resueltos pueden causar volatilización, afectando directamente el peso y el tamaño de la precisión. Los puntos negros a largo plazo o las transformaciones amarillas a menudo provienen de las boquillas, componentes antirreversibles y áreas de desmurrage cabeza de caracol, que deben ser abordadas a través de los cambios de equipo en lugar de continuar aumentando la limpieza de temperatura. Los recuperadores se utilizan con control estricto sobre la fuente, la historia del calor y la relación y se verifican mediante pruebas de fricción, fatiga o tamaño. Las fronteras seguras, los tiempos de parada y los procedimientos de reabastecimiento deben ser tan importantes como los parámetros del producto.