
PE聚乙烯颗粒特点与注塑调机建议
发布时间:2026-09-20
比较HDPE与LDPE的流动 收缩和柔韧差异,并给出大件 薄壁与密封产品的调机重点。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
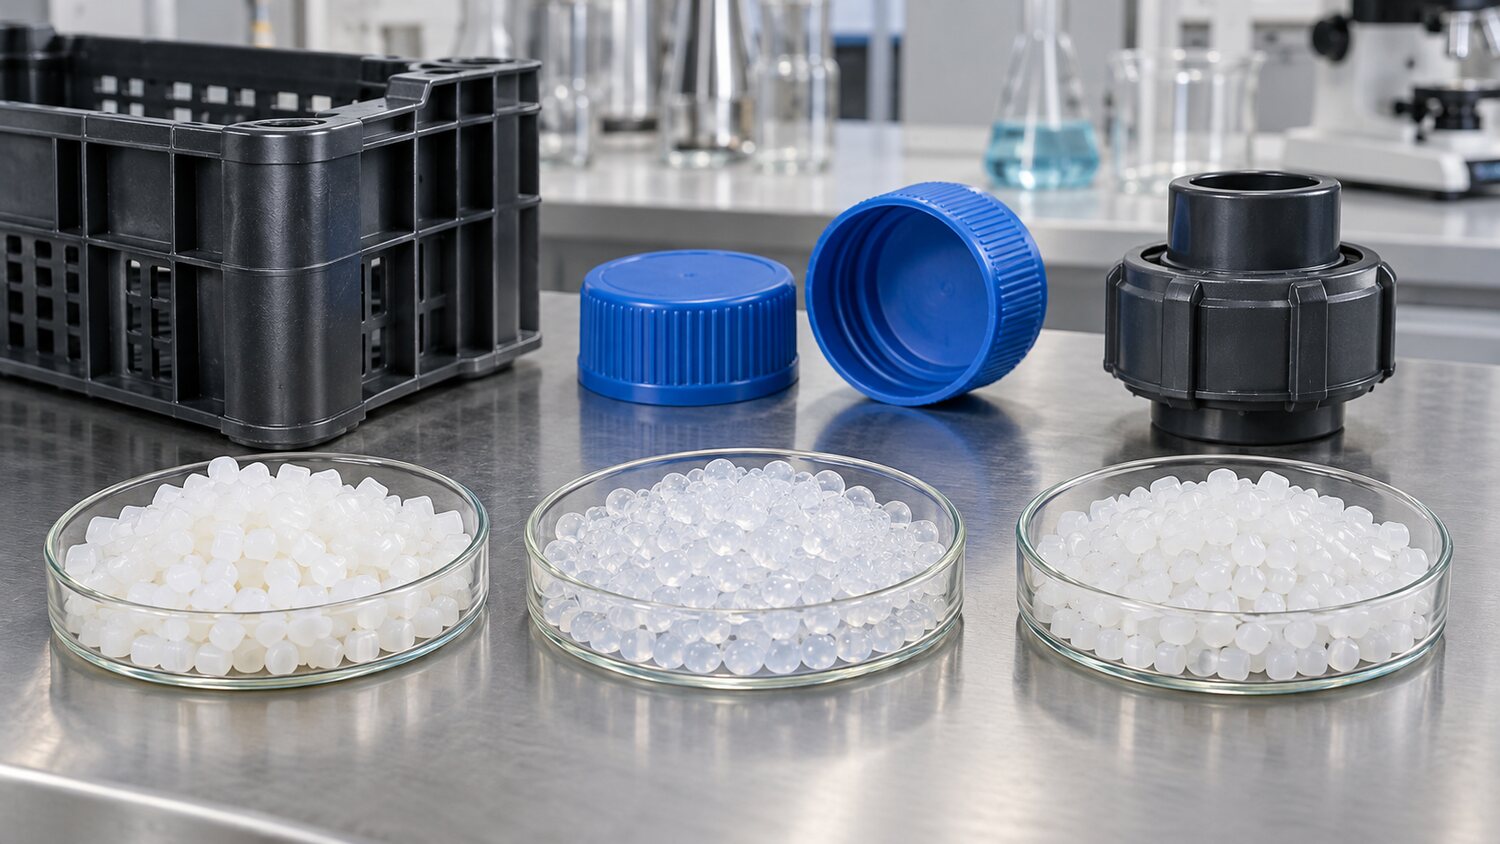
PE包括HDPE、LDPE、LLDPE等多种类型,具有耐化学性、低温韧性和较低吸水率,但各类型的密度、支化程度、刚性和熔体强度不同。HDPE常用于周转箱、瓶盖、管件和工业零件,刚性较高、结晶收缩明显;LDPE和LLDPE更柔软,常用于软质盖、挤压类结构或需要韧性的部件。调机前要确认密度、熔体流动速率、是否含填料及产品用途,不能只按“PE料”设定统一温度。回料比例和批次变化也会明显影响收缩和冲击性能。
PE的流动性通常较好,但冷却收缩和脱模变形需要重点控制。料筒温度应形成平稳梯度,避免加料口附近过热导致打滑,也避免喷嘴过冷形成冷料。注射速度可根据壁厚选择,中高速有助于长流程充填,但进入流动末端时要适当减速,防止困气烧焦和分型面飞边。背压以保持熔体均匀和计量稳定为主,过高背压或螺杆转速会增加剪切温升,使制品收缩和尺寸发生变化。
对于大尺寸箱体、托盘和容器,翘曲往往来自流动取向、水路温差和局部壁厚,而不仅是保压不足。应检查各浇口是否平衡、动定模冷却是否一致,并避免通过过高锁模力压死排气。厚壁HDPE产品需要足够保压补料,但浇口一旦封闭,继续延长保压没有效果;此时应从浇口尺寸、位置和局部冷却解决缩水。柔软PE产品若出现顶白、拉伤或粘模,则要检查脱模斜度、模面状态、冷却刚性和顶出均衡。
PE颗粒容易因静电和粉尘污染影响供料,色母分散也可能随螺杆混炼能力变化。高比例再生PE还会带来熔指、污染物和气味波动,应建立来料筛选、过滤和混料均匀性标准。若计量时间忽快忽慢,可检查进料架桥、螺杆打滑和颗粒堆积密度。加工高填充或再生料时,螺杆和料筒的耐磨性、混炼元件和排气能力比单纯提高温度更重要。最终工艺要通过尺寸、跌落、密封或负载等产品功能测试确认,而不能只看表面是否充满。