
PE Polyethylenpartikeleigenschaften und Apostillenvorschlag
Release-Zeit:2026-09-20
Vergleichen Sie die Bewegung von HDPE mit der Bewegung von LDPE, Schrumpfen und Flex und geben Sie einen großen, dünnwandigen und versiegelten Produktfokus. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
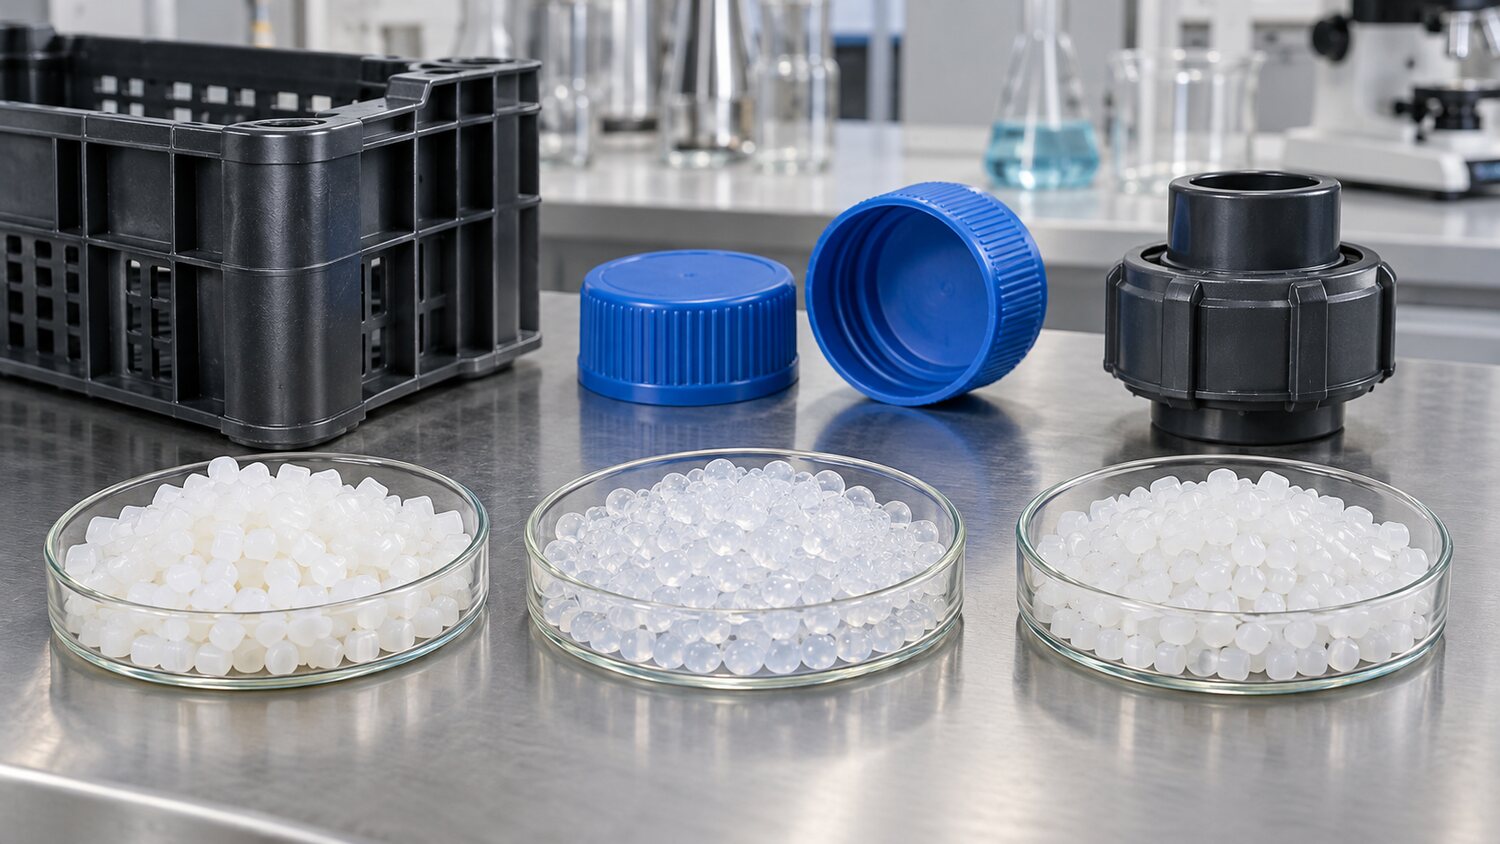
PE umfasst verschiedene Typen, einschließlich HDPE, LDPE, LLDPE, die chemisch resistent, niedrig inhalativ sind, aber in Dichte, Schichtung, Steifigkeit und Schmelzfestigkeit variieren. HDPE wird häufig in Swingboxen, Flaschenverschlüssen, Rohren und Industrieteilen verwendet, die starrer sind und erhebliche Kristallkontraktionen aufweisen; und LDPE und LLDPE sind weicher, oft für weiche Kappen, gequetschte Strukturen oder Komponenten, die Elastizität erfordern. Um Dichte, Schmelzrate, Füllung und Produktverwendung zu bestätigen, kann keine einheitliche Temperatur für "PE" allein eingestellt werden. Überweisungsverhältnisse und Batch-Änderungen können auch die Kontraktions- und Schockleistung erheblich beeinflussen.
Die Liquidität des PE ist im Allgemeinen gut, aber Kühlkontraktionen und Demodellierungsdeformationen erfordern eine fokussierte Kontrolle. Die Temperatur der Trommeln sollte einen flachen Gradienten bilden, der eine Überhitzung in der Nähe der Heizungsöffnung, die zu Schlupf führt, vermeidet und ein Abkühlen der Düse verhindert. Einspritzgeschwindigkeiten können entsprechend der Wandstärke ausgewählt werden, und mittlere Geschwindigkeiten können helfen, lange Prozesse zu füllen, aber beim Eintritt in das Ende des Flusses müssen sie richtig verlangsamt werden, um Beschleunigungen und Bruchseiten zu verhindern. Der Gegendruck, der in erster Linie dazu dient, das Schmelzen gleichmäßig zu halten und die Stabilität zu messen, erhöht die Schertemperatur und verändert die Kontraktion und Größe des Produkts.
Bei Großkartons, Paletten und Containern leiten sich Bögen oft aus Fluidorientierung, Wassertemperaturunterschieden und lokaler Wandstärke ab, nicht nur aus einem unzureichenden Druckschutz. Es ist wichtig, das Gleichgewicht der Schlucke, die Konsistenz der aerometrischen Kühlung zu überprüfen und den Druck der Abgase durch übermäßige Verriegelung zu vermeiden. Das dickwandige HDPE-Produkt erfordert ausreichende Konservierungsstoffe, aber wenn das Wasser geschlossen ist, ist es nicht wirksam, den Druck weiter zu erhöhen; Die Wasserreduzierung sollte durch die Größe, den Ort und die lokale Kühlung angegangen werden. Wenn ein weiches PE-Produkt weiß, gequetscht oder geklebt ist, wird es auf demodetische Steigungen, Modellierung, Kühlung und Peak-Balance überprüft.
PE-Partikel sind anfällig für elektrostatische und Staubkontamination des Futters, und die Dispersion der chromosomalen Mutter kann auch mit der Fähigkeit der Schrauben variieren, sich zu mischen. Hochskalige regenerative PE führen auch zu schmelzenden Fingern, Schadstoffen und Geruchsschwankungen, und es sollten Kriterien für Auswahl, Filtration und Massenhomogenität festgelegt werden. Wenn die Messung langsam ist, können die Zuführbrücke, der Schraubenschieber und die Partikeldichte überprüft werden. Bei der Verarbeitung von hochgefüllten oder betankenden Materialien sind die Schnecken und Fässer elastischer, aggregierte Elemente und Auspuff als nur die Temperatur zu erhöhen. Der endgültige Prozess wird durch eine Funktionsprüfung des Produkts, wie Größe, Fall, Dichtung oder Last, bestätigt und nicht nur dadurch, ob die Oberfläche voll ist.