
PE Caractéristiques des particules en polyéthylène et Apostilles Proposition
Temps de sortie:2026-09-20
Comparez le mouvement de HDPE avec le mouvement de LDPE, rétrécir et flex, et donnez un gros, à paroi mince, et scellé-out-product focus. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
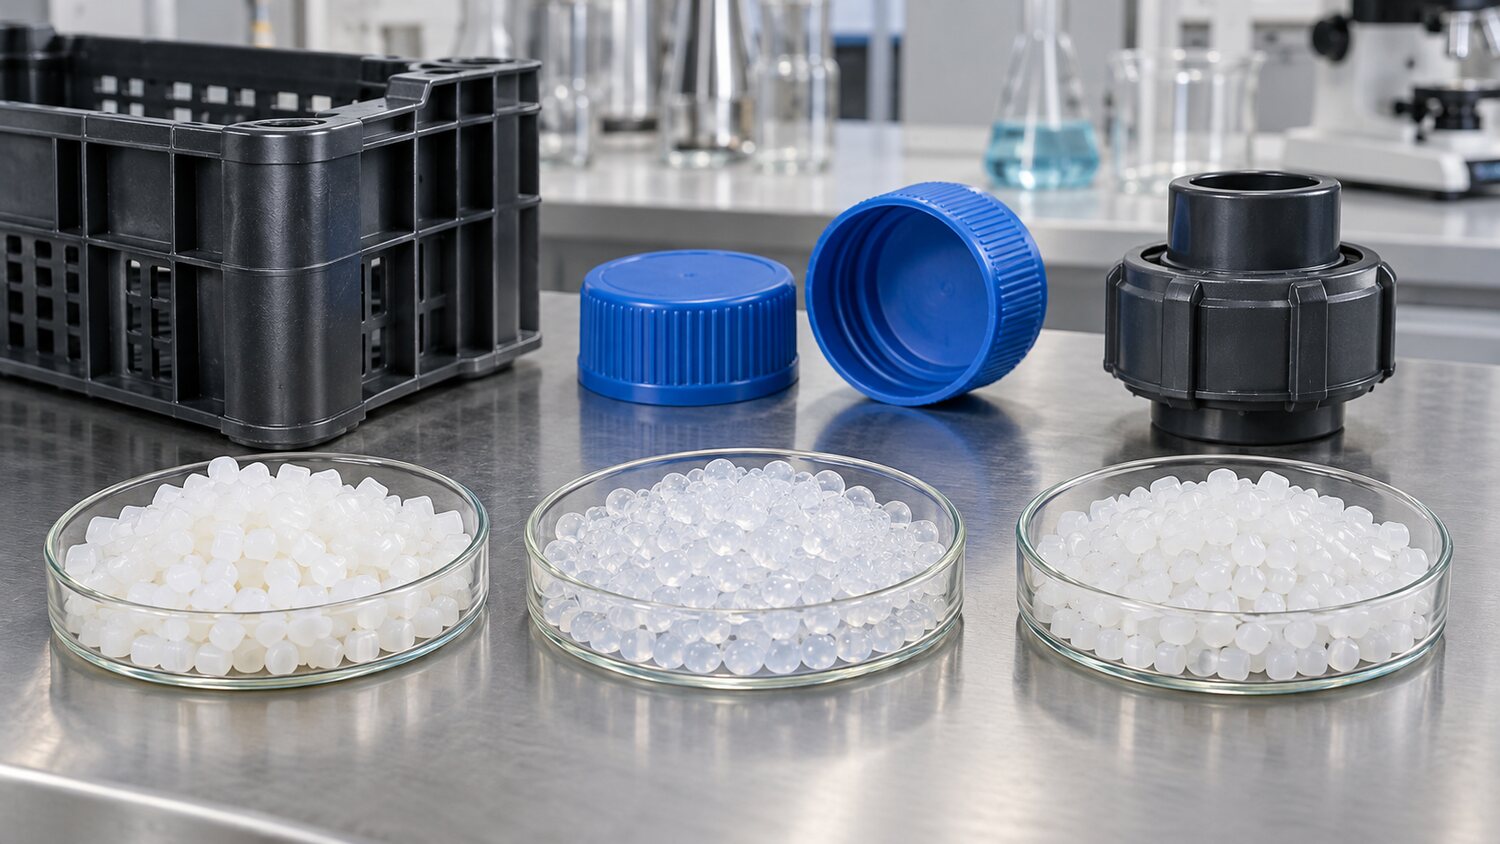
PE comprend différents types, y compris HDPE, LDPE, LLDPE, qui sont chimiquement résistants, à basse température et à faible inhalation, mais varient en densité, stratification, rigidité et résistance à la fusion. Le HDPE est souvent utilisé dans les boîtes à balançoires, les bouchons, les tubes et les pièces industrielles, qui sont plus rigides et qui ont des contractions de cristaux importantes. Afin de confirmer la densité, le taux de fusion, le remplissage et l'utilisation du produit, aucune température uniforme ne peut être définie pour le seul type de PE. Les ratios d'envoi et les changements de lots peuvent également affecter significativement la contraction et la performance des chocs.
La liquidité du PE est généralement bonne, mais les contractions de refroidissement et les déformations de démodelage nécessitent un contrôle concentré. La température des fûts devrait former un gradient plat, évitant la surchauffe près de l'évent de chauffage conduisant à des glissements, et empêchant la buse de se refroidir. Les vitesses d'injection peuvent être choisies en fonction de l'épaisseur de la paroi, et les vitesses moyennes peuvent aider à remplir de longs processus, mais lorsqu'elles entrent à la fin de l'écoulement, elles doivent être correctement ralenties pour éviter les accélérations et les côtés fractionnaires. La contre-pression, qui consiste principalement à maintenir la fusion et à mesurer la stabilité, augmente la température de cisaillement et modifie la contraction et la taille du produit.
Pour les grandes boîtes, les palettes et les conteneurs, les arcs sont souvent dérivés de l'orientation des fluides, des différences de température de l'eau et de l'épaisseur des parois locales, non seulement d'une protection insuffisante contre la pression. Il est important de vérifier l'équilibre des sips, la consistance du refroidissement aérométrique et d'éviter la pression des gaz d'échappement par un verrouillage excessif. Le produit HDPE à paroi épaisse nécessite suffisamment de conservateurs, mais si l'eau est fermée, il ne sera pas efficace de continuer à augmenter la pression; la réduction de l'eau devrait être traitée par la taille, l'emplacement et le refroidissement local. Si un produit PE doux est blanc, meurtri ou collé, il est vérifié pour les pentes démodéstiques, la modélisation, le refroidissement et l'équilibre de crête.
Les particules de PE sont vulnérables à la contamination électrostatique et à la poussière de l'aliment, et la dispersion de la mère chromosomique peut également varier avec la capacité des vis à mélanger. Les PE régénératifs à grande échelle entraînent également la fusion des doigts, des polluants et des fluctuations des odeurs, et des critères de sélection, de filtration et d'homogénéité de masse devraient être établis. Si la mesure est lente, on peut vérifier le pont d'alimentation, la vis et la densité des particules. Lors du traitement de matériaux remplis ou ravitailleurs, les escargots et les fûts sont plus résistants, des éléments agrégés et des gaz d'échappement que de simplement augmenter la température. Le processus final doit être confirmé par un test de fonction du produit, comme la taille, la chute, le scellement ou la charge, et pas seulement par la pleine surface.