
PE Polyethylene Particle Características y Propuesta de Apostilles
tiempo de liberación:2026-09-20
Compare el movimiento de HDPE con el movimiento de LDPE, el encogimiento y el flex, y dé un enfoque grande, delgado y sellado-out-producto. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
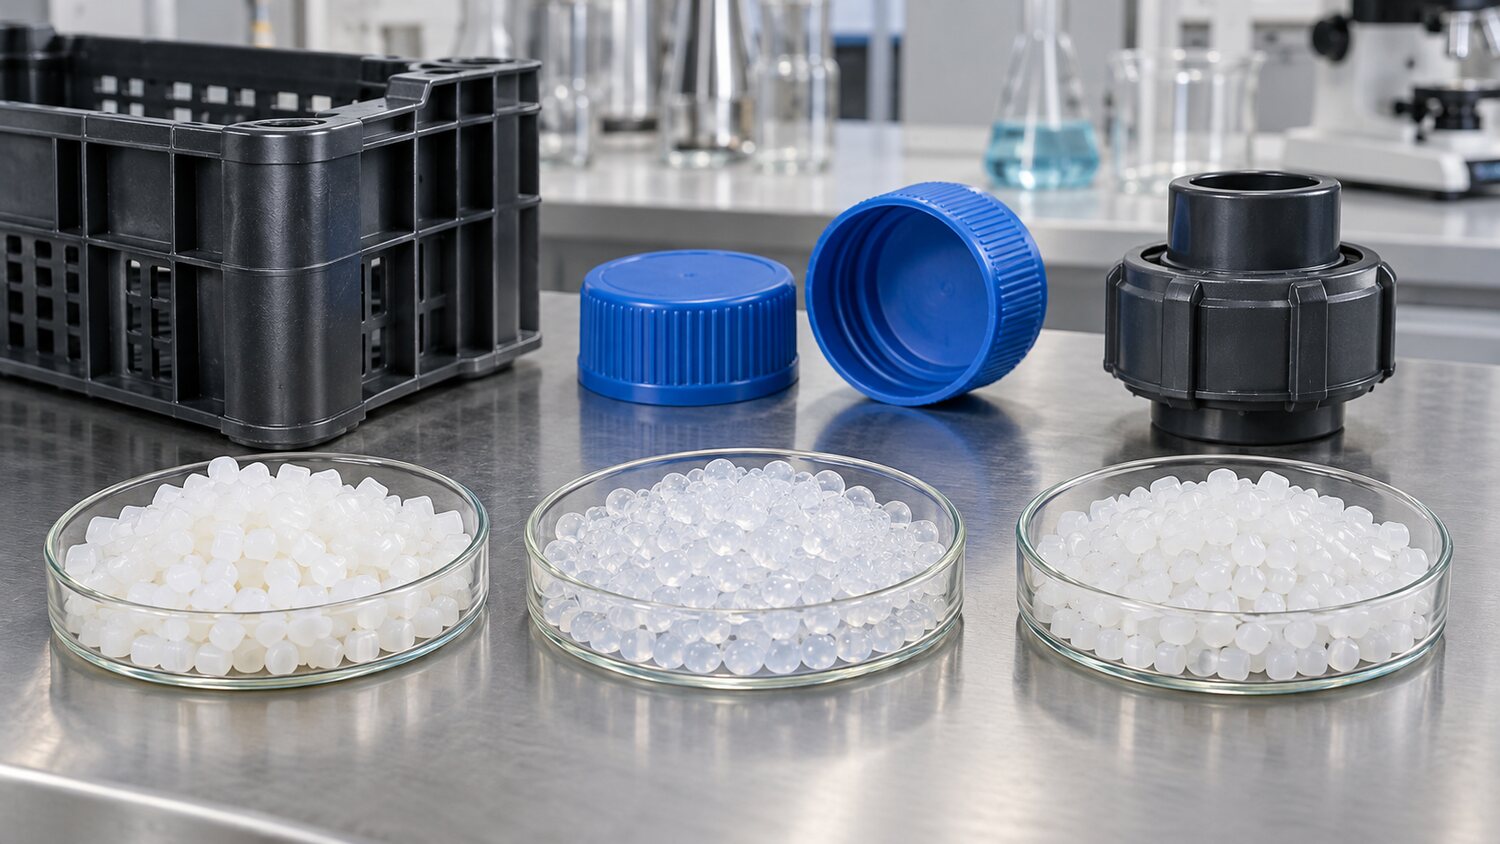
PE incluye varios tipos, incluyendo HDPE, LDPE, LLDPE, que son químicamente resistentes, de baja temperatura y baja inhalación, pero varían en densidad, estratificación, rigidez y fuerza de fusión. HDPE se utiliza a menudo en cajas de cambios, encapsulas, tubos y piezas industriales, que son más rígidas y tienen contracciones significativas de cristal; y LDPE y LLDPE son más suaves, a menudo para tapas suaves, estructuras de tipo exprimido o componentes que requieren resistencia. Para confirmar la densidad, la tasa de fusión, el llenado y el uso del producto, no se puede establecer una temperatura uniforme solo para el “PE”. Las proporciones de remesas y los cambios en lotes también pueden afectar significativamente el rendimiento de la contracción y el choque.
La liquidez de la PE es generalmente buena, pero las contracciones de refrigeración y las deformaciones de demolición requieren control concentrado. La temperatura de los tambores debe formar un gradiente plano, evitando el sobrecalentamiento cerca de la ventilación que conduce a deslizamientos, e impidiendo que la boquilla se enfríe hacia el enfriamiento. Las velocidades de inyección se pueden seleccionar según el espesor de la pared, y las velocidades de media velocidad pueden ayudar a llenar los procesos largos, pero al entrar al final del flujo, necesitan ser adecuadamente ralentizados para prevenir las aceleraciones y los lados fraccionados. La presión trasera, que es principalmente para mantener el derretimiento y medir la estabilidad, aumenta la temperatura de derrame y cambia la contracción y tamaño del producto.
Para cajas de gran tamaño, paletas y contenedores, los arcos se derivan a menudo de la orientación del fluido, los diferenciales de temperatura del agua y el espesor de la pared local, no sólo de la protección inadecuada de la presión. Es importante comprobar el equilibrio de los sorbos, la consistencia del enfriamiento aerométrico, y evitar la presión de los escapes a través del bloqueo excesivo. El producto HDPE de paredes gruesas requiere conservantes suficientes, pero si el agua está cerrada, no será eficaz para continuar extendiendo la presión; la reducción del agua debe ser abordada por el tamaño, la ubicación y el enfriamiento local. Si un producto PE blando es blanco, bruto o pegado, se comprueba para pendientes desmoronadas, modelado, enfriamiento y equilibrio pico.
Las partículas de PE son vulnerables a la contaminación electrostática y del polvo del alimento, y la dispersión de la madre cromosómica también puede variar con la capacidad de los tornillos para mezclar. Los PE regenerativos de alta escala también conducen a derretir los dedos, los contaminantes y las fluctuaciones de olor, y los criterios para la selección, filtración y homogeneidad de masa deben establecerse. Si la medición es lenta, se puede comprobar el puente alimentador, la diapositiva de tornillo y la densidad de partículas. Cuando se procesan materiales de alta carga o refugiación, los caracoles y los tambores son elementos más resistentes, agregados y escapes que simplemente aumentando la temperatura. El proceso final debe ser confirmado por una prueba de función de producto, como tamaño, caída, sello o carga, y no sólo por si la superficie está llena.