
PP聚丙烯颗粒特点与注塑调机建议
发布时间:2026-09-20
围绕PP的流动性 结晶收缩 翘曲和浇口补料,建立兼顾周期与尺寸的调机方案。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
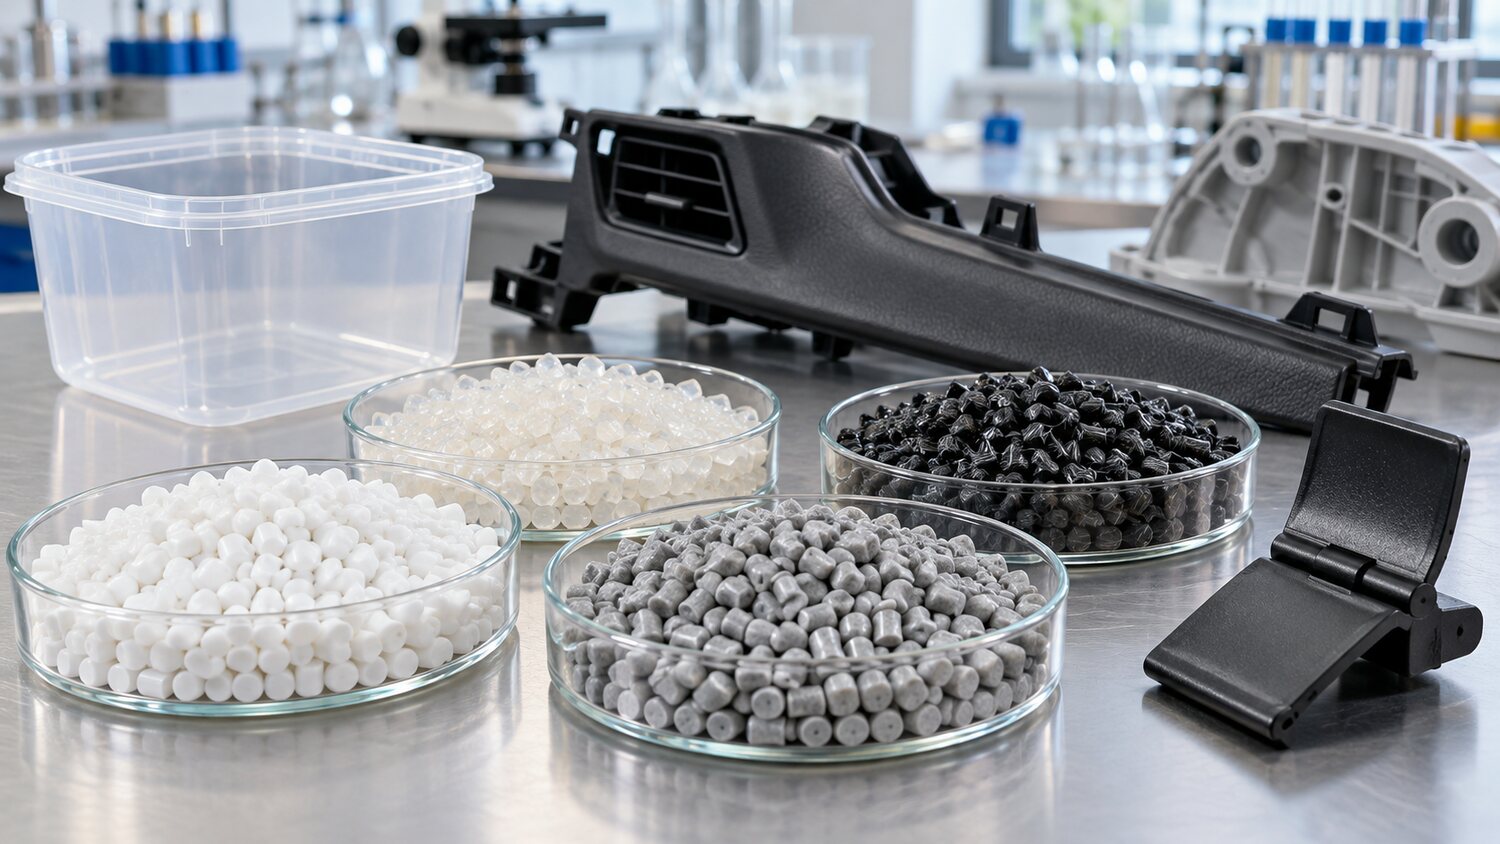
PP属于半结晶材料,密度较低、耐化学性好、流动等级丰富,常用于薄壁包装、家电零件、汽车内饰和日用品。它的主要调机特点不是难以充满,而是结晶收缩较明显,产品容易出现缩水、翘曲和尺寸随冷却条件变化。不同熔体流动速率的PP在黏度、冲击性能和收缩表现上差异很大,均聚、共聚、填充和玻纤增强牌号也不能使用同一套参数。开机前应先核对牌号技术数据表、填料比例和回料比例,再决定料温、模温与注射速度的起始窗口。
普通PP常从中等料筒温度和中高速充填开始验证,具体数值以牌号资料为准。薄壁件需要较快充填,降低熔体前沿冻结造成的短射和流痕;厚壁件或带铰链结构的产品则要避免浇口区域剪切过高。背压以能稳定混色和排气的较低水平为宜,螺杆转速不宜为了缩短周期而无限提高,否则实际熔体温度上升,收缩和翘曲也会改变。若制品表面发白、浇口拉裂或出现银纹,应检查色母相容性、回料污染、喷嘴冷料和注射速度突变。
PP尺寸控制要重点验证保压与浇口封闭时间。先建立稳定切换点,再做制品重量平台试验,确定有效保压时间。缩水若集中在筋根或厚壁区,需要同时检查局部壁厚和冷却,不能只提高保压;翘曲则应比较动定模温差、浇口位置和流动取向。矿物填充PP通常收缩较小但流动阻力和模具磨损增加,玻纤增强PP的取向更明显,应通过浇口和分段速度控制纤维排列,并使用耐磨螺杆与止逆组件。
PP本身通常不属于强吸湿树脂,但颗粒表面水分、填料、色母和回料储存仍可能带来气纹,因此不应简单认为所有PP都无需干燥。生产中若塑化时间不稳、颜色分散差或出现未熔颗粒,应检查螺杆输送能力、压缩比和混炼结构是否适合高填充或高流动牌号。对于薄壁高速产品,螺杆既要具备足够塑化产能,也要避免过高剪切导致温升;对于大件和厚壁产品,则要关注计量稳定与止逆密封。最终参数应以外观、重量、尺寸和冲击性能共同验证。