
PP Polypropylene Particle Características y Propuesta de Apostilles
tiempo de liberación:2026-09-20
El flujo alrededor de los cristales PP constricting y retweeting, creando un interruptor cíclico y tamaño. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
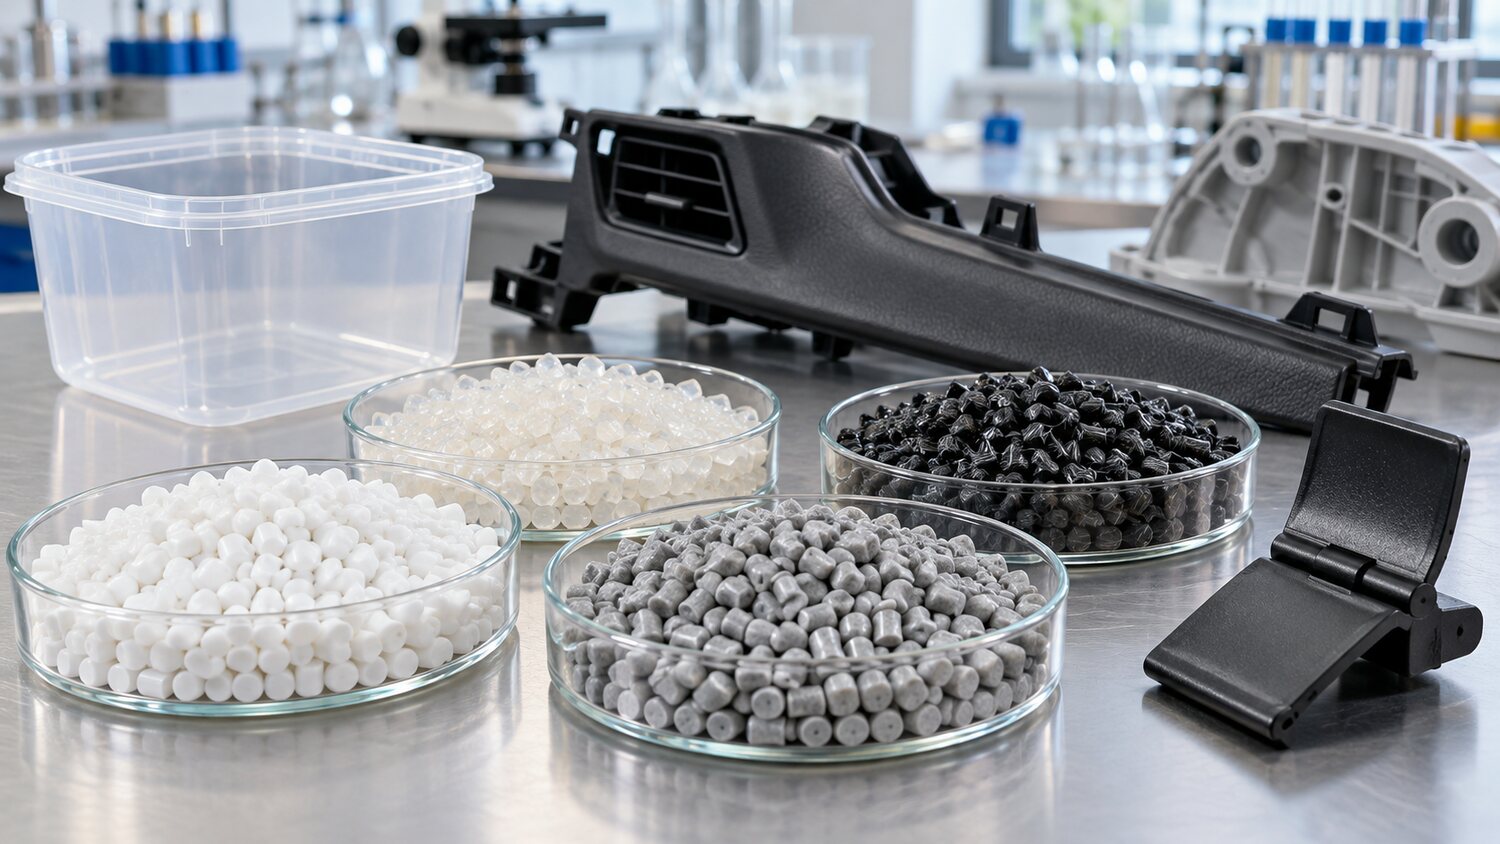
PP es un material semi-cristal con baja densidad, alta tolerancia química y alta calidad de flujo, a menudo utilizado en envases de paredes delgadas, piezas eléctricas domésticas, interiores de automóviles y artículos diarios. Su característica módem principal no es tan difícil de llenar, pero los cristales se condensan más marcadamente, con productos propensas a la contracción de agua, cambios de urdimbre y tamaño con condiciones de enfriamiento. Los PP a diferentes velocidades de fusión varían ampliamente en su viscosidad, rendimiento de impacto y condensación, y no utilizan el mismo conjunto de parámetros para la homogeneidad, conglomeración, llenado y mejora bovina. La hoja de datos técnicos, la relación de llenado y la relación de retorno del número de placa se deben revisar antes de que se encienda antes de determinar la ventana de inicio para la temperatura, la temperatura y la velocidad de inyección.
Los PP regulares comienzan a verificar a partir de la temperatura media del tambor y el llenado medio de alta velocidad, con un valor basado en la información del número de tarjeta. Los hilos necesitan ser rellenados más rápidamente para reducir las marcas de flujo y corto de la congelación frontal del derretimiento; la pared gruesa o los productos encadenados necesitan evitar las áreas de corte. La presión trasera es adecuada para estabilizar los niveles más bajos de mezcla y agotamiento, y la velocidad de espiral no es apropiada para aumentar indefinidamente con el fin de acortar el ciclo, de lo contrario la temperatura de fusión real aumenta, contracciones y cambios warp. Si la superficie del producto es de roscas blancas, cortadas o plateadas, se debe comprobar la compatibilidad cromosómica, la contaminación de los receptores, la tobera fría y las mutaciones de velocidad de inyección.
Los controles de tamaño PP se centran en la verificación del tiempo de cierre de presión y riego. Establecer un punto de conmutación estable y luego probar la plataforma de masa para determinar el tiempo de presión efectiva. Si el agua se concentra en áreas gruesas o de paredes gruesas, el espesor de la pared local y el enfriamiento deben ser revisados al mismo tiempo, y la presión no debe aumentarse solamente; la urdimbre debe ser más dinámica con respecto a diferenciales de temperatura, ubicación de ventilación y orientación de flujo. Los rellenos minerales son generalmente más pequeños, pero la resistencia a la movilidad y el desgaste del molde aumenta, y la orientación de los pelícanos para mejorar la pipa es más evidente, y la secuenciación de fibra debe controlarse a través de las velocidades de riego y segmento, con el uso de tornillos de rectificado y componentes antirreversibles.
Los propios PP no suelen ser resinas húmedas fuertemente, pero la humedad de la superficie de partículas, los rellenos, las madres de color y los respiradores todavía pueden traer rayas de gas, por lo que no debe simplemente asumir que todos los PP no necesitan ser secos. Si los tiempos de plasticización son inestables, el color se dispersa o no funde partículas aparecen en la producción, la capacidad de los tornillos para entregar, comprimir y la estructura de condensación debe ser verificada para el llenado alto o los números de placas de alto flujo. Para productos de alta velocidad de paredes delgadas, los tornillos necesitan ser suficientemente flexibles para evitar el corte excesivo que conduce al aumento de temperatura; para productos grandes y de paredes gruesas, se debe prestar atención a medir la estabilidad y el sellado inverso. Los parámetros finales deben ser validados por visualización externa, peso, tamaño y rendimiento de impacto.