
PPのポリプロピレン粒子の特徴およびApostillesの提案
リリース時間:2026-09-20
PPクリスタルの周りの流れは、循環型およびサイズのスイッチを作成する、制限し、リツイートします。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
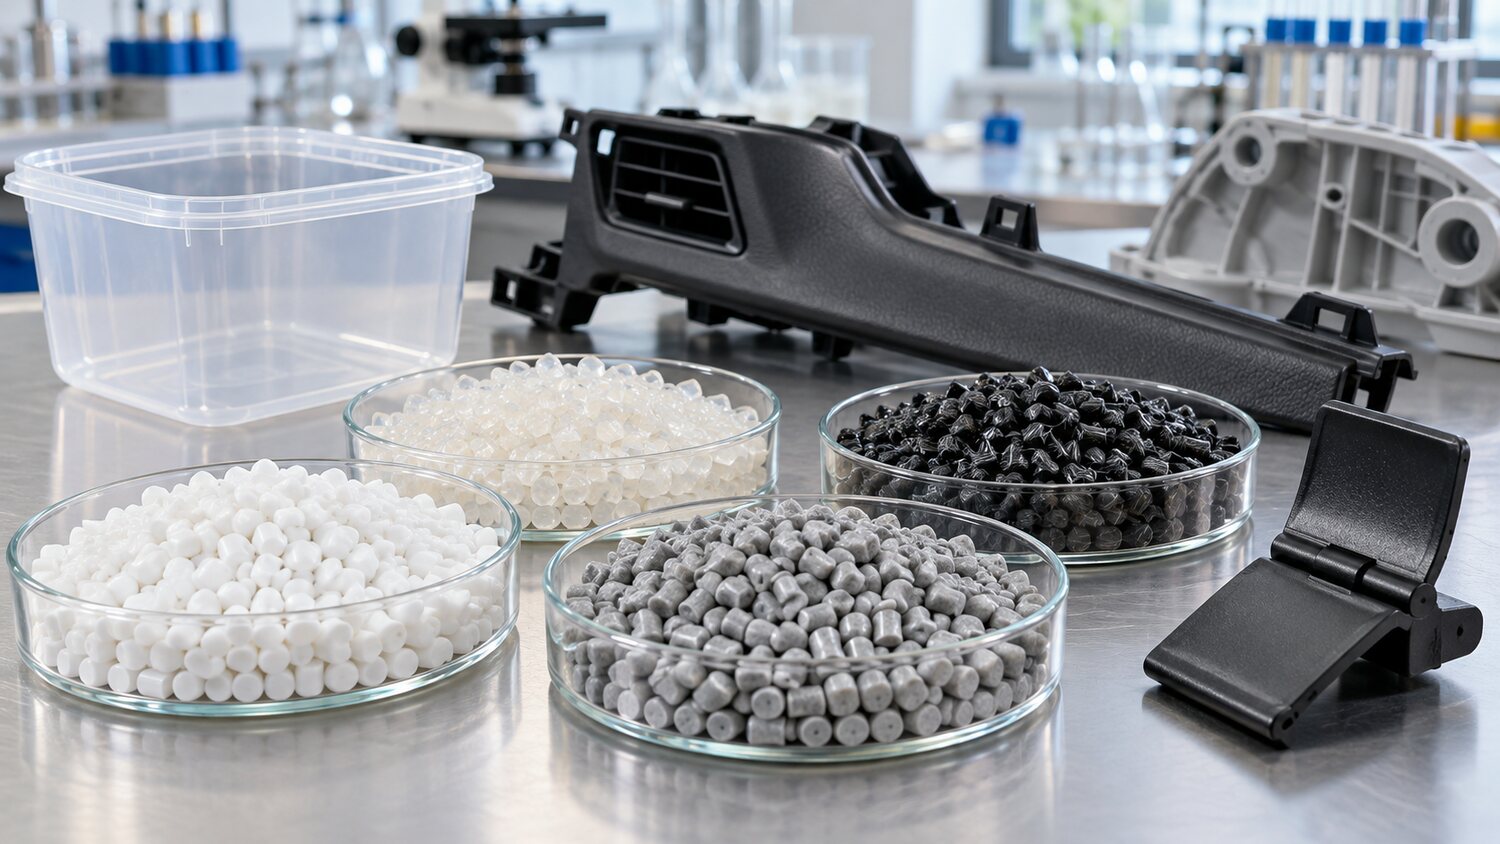
PPは薄壁包装、世帯の電気部品、車の内部および毎日の項目で頻繁に使用される低密度、高い化学許容および高い流れの等級の半水晶材料です。 その主なモデム機能は、充填するのはそれほど難しくありませんが、結晶は、製品が水収縮、警戒、冷却条件によるサイズ変更に優れ、より著しく凝縮されています。 さまざまな溶融速度のPPは粘度、衝撃性能および凝縮で広く異なり、均質、凝集、詰物およびホバインの強化のための変数の同じセットを使用しないで下さい。 技術的なデータ シート、充填比とプレート番号の戻り比率は、温度、温度、射出速度の開始ウィンドウを決定する前にチェックする必要があります。
通常のPPは、カード番号情報に基づいて値を持つ中型ドラム温度と中型高速充填から検証を開始します。 スレッドは、溶融の正面のフリーズからショートショットとフローマークを削減するために、より迅速に埋め込まれる必要があります。 厚い壁やチェーンされた製品は、過切削領域を避ける必要があります。 背部圧力は混合および排気のより低いレベルを安定させるために適切であり、螺線形の速度は周期を短くするために無期限に増加するのに適していません、そうでなければ実際の溶ける温度上昇、収縮およびゆがみの変更を警告します。 製品の表面が白、スライトまたは銀糸が見つかった場合は、染色体適合性、受容体汚染、ノズルの風邪および注射速度変異をチェックする必要があります。
PP サイズの制御は圧力および散水閉鎖の時間の確認に焦点を合わせます。 安定したスイッチポイントを確立し、有効な圧力の時間を決定するために質量プラットフォームをテストします。 水が厚いか厚い区域で集中すれば、ローカル壁厚さおよび冷却は同時に点検され、圧力だけ高められるべきではないです;ゆがみは温度の差動、出口の場所および流れのオリエンテーションに関してより動的であるべきです。 ミネラル充填は通常小さくなりますが、運動抵抗と金型の摩耗と引き裂きが増加し、ペップを強化するペリカンのオリエンテーションはより明らかであり、繊維のシーケンシングは水やりとセグメント速度を介して制御されなければならない、研削ネジと反リバーシブルコンポーネントの使用。
PPs自体は、通常、強く湿った樹脂ではありませんが、表面水分を微粒子化し、充填し、色母親と呼吸器は、ガスストリップをもたらす可能性があるため、すべてのPPが乾かさないと仮定すべきではありません。 可塑化時間が不安定な場合、色が分散または未溶融粒子が生産に現れた場合、ネジの能力が提供し、圧縮し、結露構造は、高充填または高流量プレート番号をチェックする必要があります。 薄壁の高速プロダクトのために、ねじは温度の上昇に導く過度の切断を避けるために十分にプラスチック容量可能である必要があります;大きいおよび厚い壁プロダクトのために、注意は安定性および逆のシーリングを測定するために支払われるべきです。 最終的なパラメータは、外部の表示、重量、サイズ、衝撃性能によって検証する必要があります。