
PP Caractéristiques et apostilles des particules en polypropylène
Temps de sortie:2026-09-20
Le flux autour des cristaux PP constricte et retweeting, créant un interrupteur cyclique et de taille. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
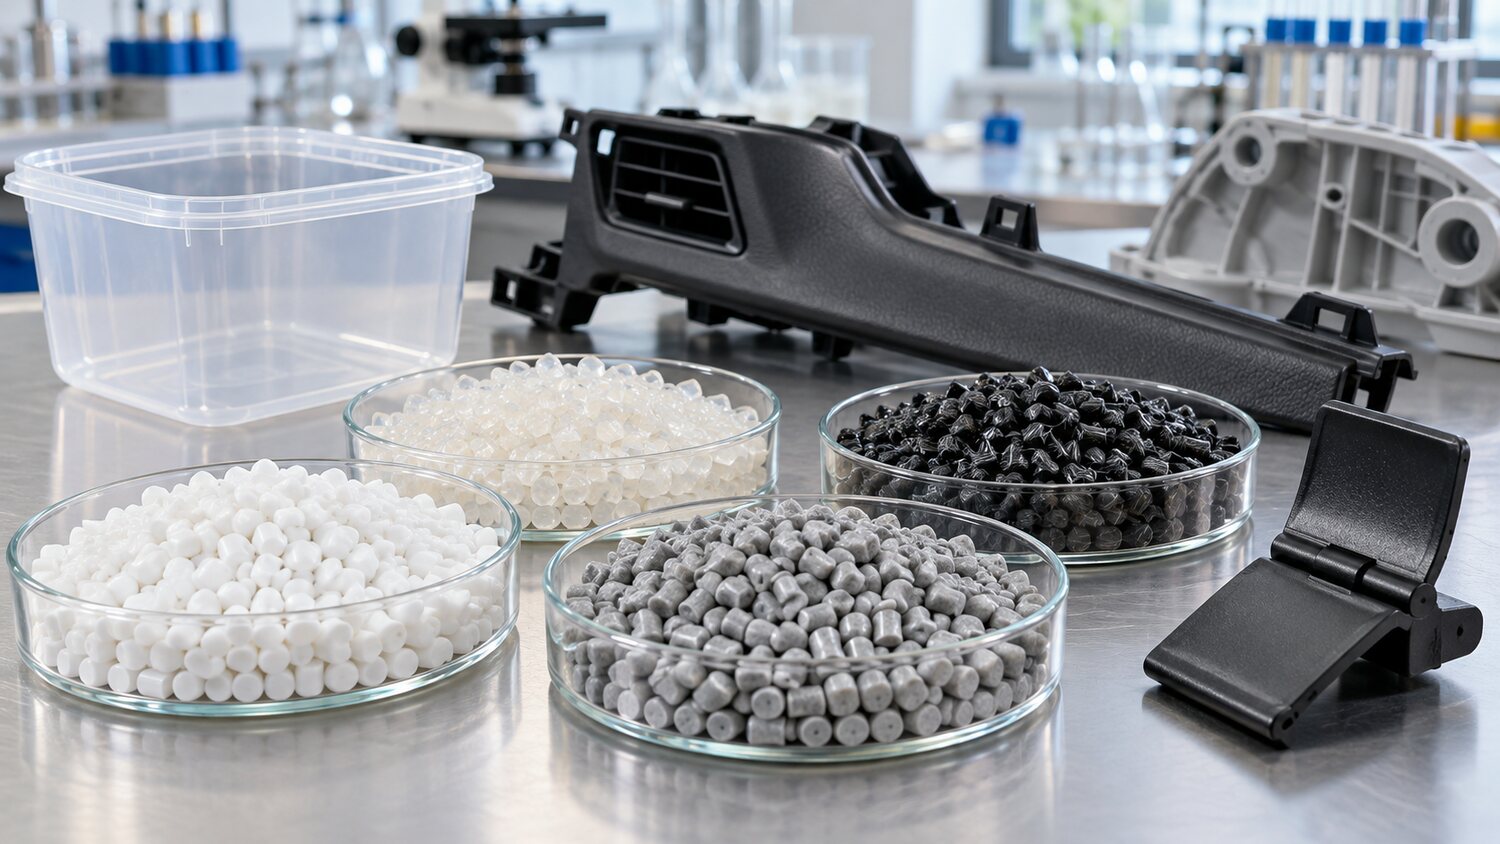
PP est un matériau semi-cristal avec une faible densité, une haute tolérance chimique et un débit élevé, souvent utilisé dans les emballages à parois minces, les pièces électriques domestiques, les intérieurs de la voiture et les articles de tous les jours. Son modem principal n'est pas si difficile à remplir, mais les cristaux sont condensés de façon plus marquée, avec des produits sujets à la contraction de l'eau, distorsion et changements de taille avec des conditions de refroidissement. Les PP à différentes vitesses de fusion varient considérablement en termes de viscosité, de performance d'impact et de condensation, et n'utilisent pas les mêmes paramètres pour l'homogénéité, la conglomération, le remplissage et l'amélioration des bovins. La fiche technique, le rapport de remplissage et le rapport de retour du numéro de plaque doivent être vérifiés avant d'être activés avant de déterminer la fenêtre de départ pour la température, la température et la vitesse d'injection.
Les PP réguliers commencent à vérifier à partir de la température moyenne du tambour et le remplissage moyen à grande vitesse, avec une valeur basée sur l'information du numéro de carte. Les fils doivent être remplis plus rapidement pour réduire les rainures et les écoulements du gel frontal de la fonte; les murs épais ou les produits enchaînés doivent éviter les zones de surcoupe. La contre-pression est appropriée pour stabiliser les niveaux inférieurs de mélange et d'échappement, et la vitesse de la spirale n'est pas appropriée pour augmenter indéfiniment afin de raccourcir le cycle, sinon la température de fusion réelle augmente, les contractions et les changements de chaîne. Si la surface du produit est blanche, fendue ou argentée, il convient de vérifier la compatibilité chromosomique, la contamination des récepteurs, les mutations du froid et de la vitesse d'injection.
Les contrôles de taille PP sont axés sur la vérification de la pression et du temps de fermeture de l'arrosage. Établir un point de commutation stable, puis tester la plate-forme de masse pour déterminer le temps de pression effective. Si l'eau est concentrée dans des zones épaisses ou à parois épaisses, l'épaisseur de la paroi locale et le refroidissement doivent être contrôlés en même temps, et la pression ne doit pas être augmentée seulement; la chaîne devrait être plus dynamique en ce qui concerne les différences de température, l'emplacement de l'évent et l'orientation du débit. Les garnitures minérales sont généralement plus petites, mais la résistance à la mobilité et l'usure des moules augmentent, et l'orientation des pélicans pour améliorer le pep est plus évidente, et le séquençage des fibres doit être contrôlé par l'arrosage et les vitesses de segment, avec l'utilisation de vis de broyage et de composants anti-réversibles.
Les PP eux-mêmes ne sont généralement pas des résines fortement humides, mais l'humidité de surface des particules, les remplissages, les mères de couleur et les respirateurs peuvent encore apporter des bandes gazeuses. Si les temps de plastification sont instables, la couleur est dispersée ou les particules non fondues apparaissent dans la production, la capacité des vis à livrer, à comprimer et la structure de condensation doivent être vérifiées pour un remplissage élevé ou un nombre élevé de plaques d'écoulement. Pour les produits à parois minces à grande vitesse, les vis doivent être suffisamment plastiques pour éviter une coupe excessive entraînant une élévation de température; pour les produits à parois larges et épaisses, il convient d'accorder une attention particulière à la mesure de la stabilité et de l'étanchéité inverse. Les paramètres finals doivent être validés par l'observation externe, le poids, la taille et la performance de l'impact.