
PP Polypropylenpartikeleigenschaften und Apostillenvorschlag
Release-Zeit:2026-09-20
Der Fluss um die PP-Kristalle verengt und retweetet, wodurch ein zyklischer und bemessener Schalter entsteht. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
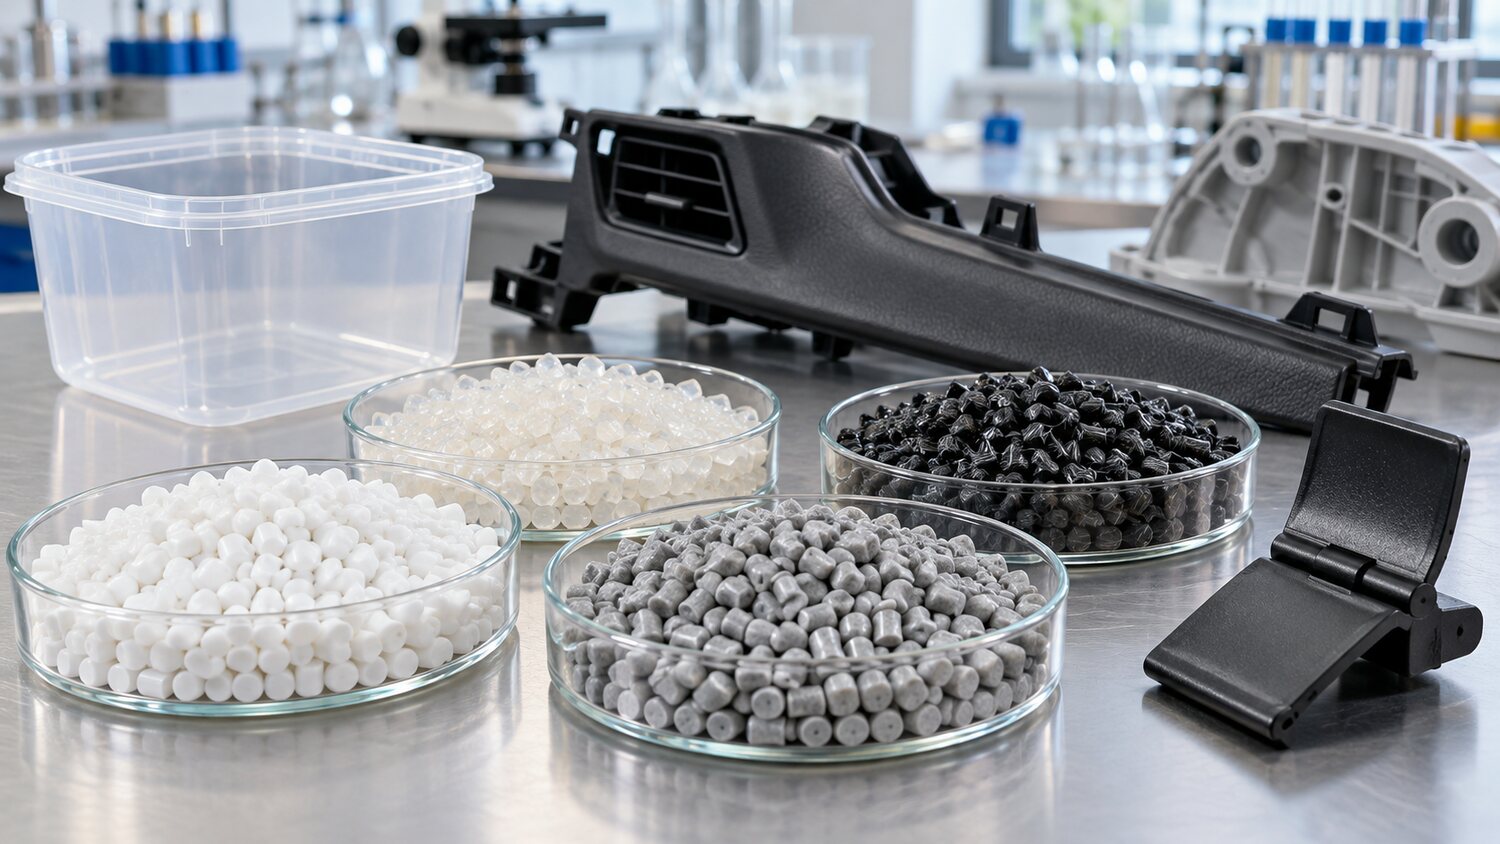
PP ist ein halbkristallines Material mit geringer Dichte, hoher chemischer Toleranz und hohem Durchflussgrad, das häufig in dünnwandigen Verpackungen, elektrischen Haushaltsteilen, Autoinnenräumen und Alltagsgegenständen verwendet wird. Seine Hauptmodemfunktion ist nicht so schwer zu füllen, aber die Kristalle werden deutlicher kondensiert, wobei Produkte anfällig für Wasserkontraktion, Verwerfung und Größenänderungen unter Kühlbedingungen sind. PP mit unterschiedlichen Schmelzgeschwindigkeiten unterscheiden sich stark in ihrer Viskosität, Schlagzähigkeit und Kondensation und verwenden nicht den gleichen Satz von Parametern für Homogenität, Konglomeration, Füllung und Rinderverstärkung. Das technische Datenblatt, das Füllverhältnis und das Rücklaufverhältnis der Plattennummer sollten vor dem Einschalten überprüft werden, bevor das Startfenster für Temperatur, Temperatur und Einspritzgeschwindigkeit bestimmt wird.
Regelmäßige PPs beginnen, anhand der mittleren Trommeltemperatur und der mittleren Hochgeschwindigkeitsfüllung mit einem Wert zu überprüfen, der auf Kartennummerninformationen basiert. Fäden müssen schneller gefüllt werden, um Kurzschuss- und Fließspuren vom frontalen Gefrierpunkt des Schmelzens zu reduzieren; dickwandige oder gekettete Produkte müssen Überschneidungsbereiche vermeiden. Der Gegendruck ist geeignet, um die niedrigeren Mengen an Mischung und Auspuff zu stabilisieren, und die Spiralgeschwindigkeit ist nicht geeignet, auf unbestimmte Zeit zu erhöhen, um den Zyklus zu verkürzen, sonst steigt die tatsächliche Schmelztemperatur, Kontraktionen und Verwerfungen. Wenn die Oberfläche des Produkts weiß ist, Schlitz- oder Silberfäden gefunden werden, sollten die Chromosomenverträglichkeit, Rezeptorkontamination, Düsenkälte- und Injektionsgeschwindigkeitsmutationen überprüft werden.
Die Steuerung in PP-Größe konzentriert sich auf die Überprüfung der Druck- und Bewässerungsschlusszeit. Stellen Sie einen stabilen Schaltpunkt ein und testen Sie dann die Masseplattform, um die Zeit des effektiven Drucks zu bestimmen. Wenn das Wasser in dicken oder dickwandigen Bereichen konzentriert ist, müssen die lokale Wandstärke und Kühlung gleichzeitig überprüft werden, und der Druck sollte nicht nur erhöht werden; Die Verwerfung sollte dynamischer in Bezug auf Temperaturunterschiede, Entlüftungsposition und Strömungsorientierung sein. Mineralfüllungen sind in der Regel kleiner, aber Mobilitätswiderstand und Schimmelverschleiß erhöht, und die Orientierung der Pelikane, um die Pep zu verbessern, ist offensichtlicher, und die Fasersequenzierung sollte durch Bewässerung und Segmentgeschwindigkeiten mit der Verwendung von Schleifschnecken und antireversiblen Komponenten kontrolliert werden.
PPs selbst sind normalerweise keine stark feuchten Harze, aber Partikeloberflächenfeuchtigkeit, Füllungen, Farbmütter und Atemschutzgeräte können immer noch Gasstreifen mit sich bringen, so dass nicht einfach davon ausgegangen werden sollte, dass alle PPs nicht trocken sein müssen. Wenn die Plastifizierungszeiten instabil sind, die Farbe dispergiert ist oder ungeschmolzene Partikel in der Produktion auftreten, sollte die Förderfähigkeit der Schrauben, die Verdichtung und die Kondensationsstruktur auf hohe Füllungs- oder hohe Durchflussplattenzahlen überprüft werden. Bei dünnwandigen Hochgeschwindigkeitsprodukten müssen die Schrauben ausreichend kunststofffähig sein, um ein übermäßiges Schneiden zu vermeiden, das zu einem Temperaturanstieg führt; Bei großen und dickwandigen Produkten sollte auf die Messung der Stabilität und die umgekehrte Abdichtung geachtet werden. Die endgültigen Parameter sollten anhand von externer Betrachtung, Gewicht, Größe und Schlagleistung validiert werden.