
PMMA亚克力颗粒特点与高透明件调机建议
发布时间:2026-09-20
从洁净干燥 熔体剪切 模面复制和内应力控制,提高PMMA透明产品良率。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
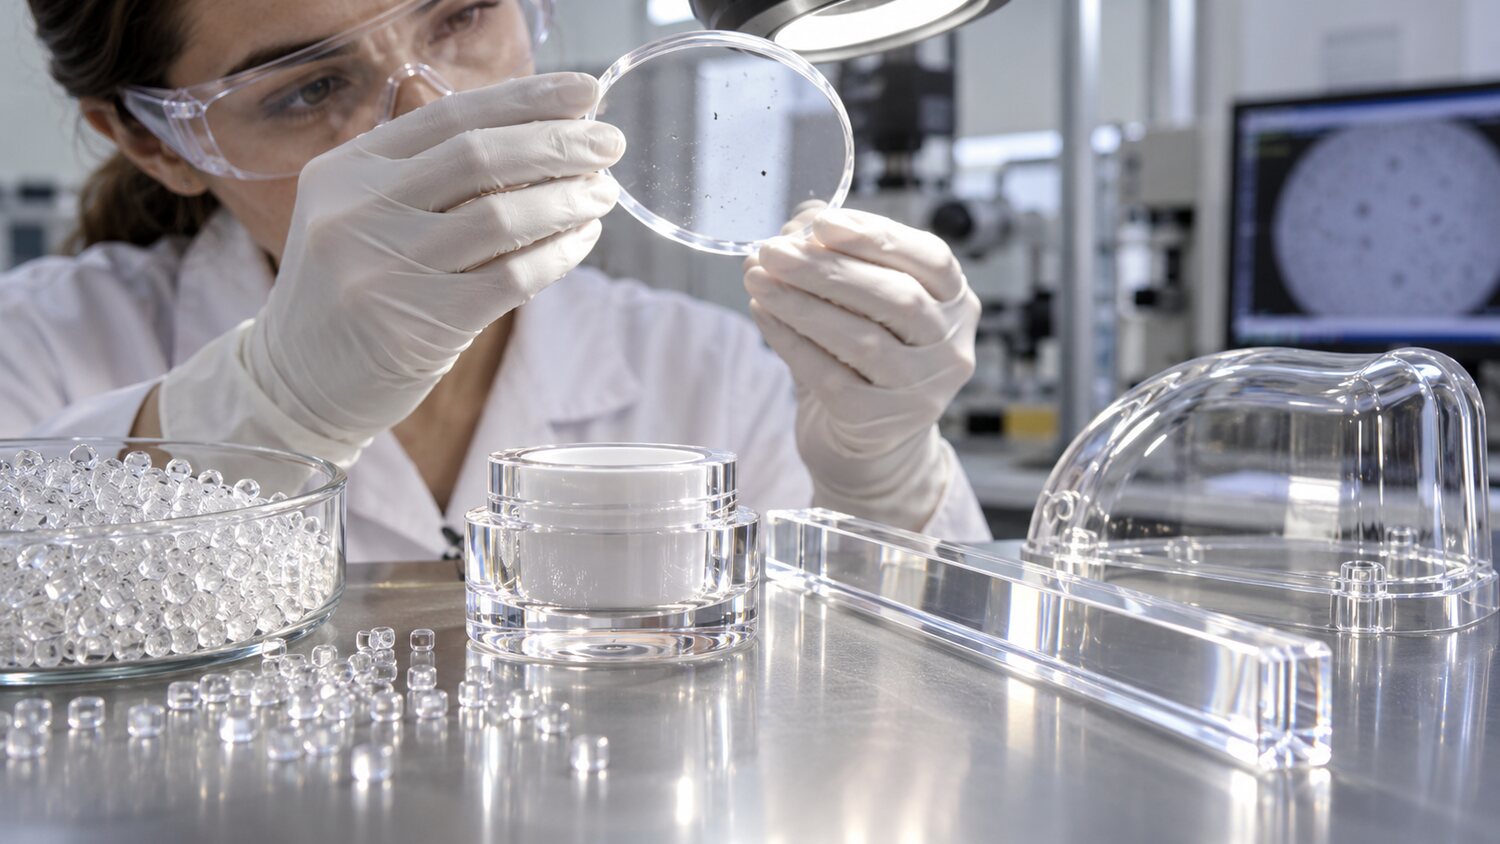
PMMA具有高透光率、良好耐候性和较高表面硬度,常用于透镜、导光件、仪表面板、灯罩和化妆品包装。它对水分、污染、划伤和残余应力较敏感,透明产品中的微小黑点、银丝和流纹都会被放大。生产前应按照具体牌号要求充分干燥,并清洁料斗、输送管、磁力架和料筒。回料必须来源清晰、无灰尘和热降解,透明高要求产品通常需要更严格地限制回料比例。
PMMA熔体黏度较高,充填时需要足够的熔体温度和模温,但过高温度或停留过久会黄变、起泡并产生黑点。螺杆转速和背压应以均匀塑化为准,避免过度剪切。注射速度可分段设置:通过浇口时避免喷射和高剪切,在主要透明面保持稳定流动,接近末端时适当减速并利用充分排气。若以极高速强行通过小浇口,常会在浇口附近形成白雾、应力纹或脆裂。
模具表面、浇口和排气对光学外观影响很大。提高模温有助于复制抛光面、减轻熔接线和表面流痕,但冷却不足会使产品顶出变形或粘模。保压应逐步验证,以消除缩水和维持尺寸为目标,过度保压会增加内应力。对于需要丝印、喷涂、超声焊接或与金属装配的部件,应在后工序条件下验证应力开裂。必要时使用偏光观察或退火试验判断内部应力,而不应只看刚出模时是否透明。
透明料生产对螺杆与料筒洁净度要求高。流道死角、螺杆表面划伤、止逆环积料和喷嘴积碳都会持续带出黑点。换色或从深色料切换到透明料时,应使用相容清机程序并拆检难以清洁的部位,单纯长时间射空可能增加材料热历史。螺杆结构要兼顾温和熔融和稳定计量,避免局部高剪切。最终工艺应同时规定洁净操作、干燥、最大停留时间和外观检验光源,使透明度、尺寸及后加工可靠性保持一致。