
PMMA Características Yaccult y Ploteo de Alta Translucencia
tiempo de liberación:2026-09-20
Desde el secado limpio, corte fundido, reproducción de modelos y control interno del estrés, para mejorar el rendimiento del producto de transparencia PMMA. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
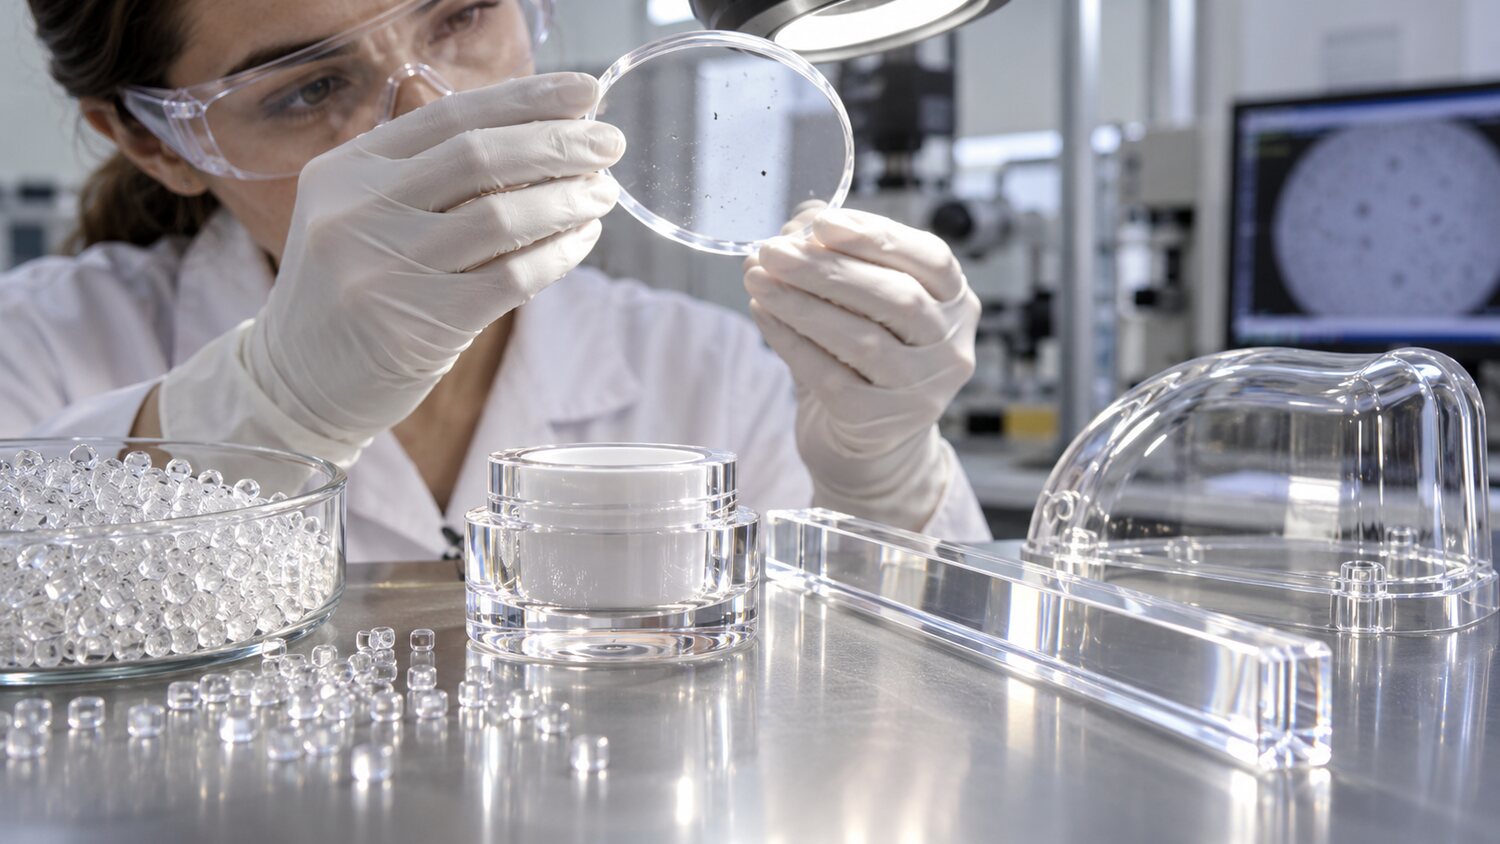
PMMA tiene una alta tasa de perforación, buena tolerancia y una alta dureza de superficie, que a menudo se utiliza para lentes, guías, paneles de instrumentos, lámparas y embalaje cosmético. Es más sensible al agua, la contaminación, el corte y el estrés residual y se magnifica por pequeños puntos negros, hilos de plata y fluidos en productos transparentes. La producción será precedida por el secado completo de acuerdo con un número específico de placa y la limpieza de la cascada, tuberías, imanes y tambores. Los recuperadores deben ser fuente de una manera clara, libre de polvo y degradando calor, y la transparencia requiere que los productos por lo general sean más restrictivos en su proporción.
PMMA es más adhesivo y requiere suficiente derretimiento y temperatura morbosa para llenar, pero demasiado alto o demasiado largo puede cambiar amarillo, subir burbujas y producir puntos negros. La presión de rotación y espalda de los tornillos se basará en la plasticización uniforme para evitar el corte excesivo. Las velocidades de inyección se fijan en fracciones: no se utilizan pulverización ni tijeras altas al regar, se mantiene el movimiento estable en el nivel principal de transparencia, y al acercarse al final, se reduce la velocidad apropiadamente y se utiliza el escape completo. En caso de una fuerza de alta velocidad a través de un pequeño sorbo, la niebla, las marcas de estrés o las grietas se forman a menudo cerca del sorbo.
Las superficies de vapor, riego y ventilación tienen un impacto significativo en las apariencias ópticas. Un aumento de la temperatura de los moluscos ayuda a replicar la cara pulida, mitigar la línea de fusión y las marcas de flujo superficial, pero la falta de refrigeración puede deformar o pegar el producto. La presión debe ser validada gradualmente con el objetivo de eliminar la contracción del agua y mantener el tamaño, y la presión excesiva aumenta el estrés interno. Para componentes que requieran huellas de seda, pulverizadores, soldadura ultrasónica o montaje de metal, el estrés de prueba se romperá bajo condiciones post-proceso. Cuando sea necesario, se debe juzgar el estrés interno mediante pruebas de observación o repulsión fotométricas, y no sólo la transparencia en el momento del surgimiento.
La producción de materiales transparentes requiere un alto nivel de limpieza de tornillos y tambores. Los cuernos fluidos, tornillos, materiales circulatorios antirreversibles y boquillas de carbono continuarán sacando manchas negras. Al cambiar los colores o cambiar de materiales oscuros a transparentes, se debe utilizar el proceso de limpieza compatible y se debe utilizar la inmundicia de zonas difíciles de limpiar, y la mera eyección de larga duración puede aumentar la historia del calor material. La estructura del tornillo debe ser equilibrada con medidas de temperatura y fusión y estabilización para evitar el corte local. El proceso final proporcionará operaciones limpias, secado, tiempo máximo de parada y pruebas visuales de fuentes de luz, para que la transparencia, tamaño y confiabilidad post-procesamiento sean consistentes.