
Caractéristiques Yaccultes de la PMMA et le tracé à haute translucidité
Temps de sortie:2026-09-20
Du séchage propre, de la coupe fondue, de la reproduction du modèle et du contrôle de la contrainte interne, pour améliorer la transparence du produit PMMA. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
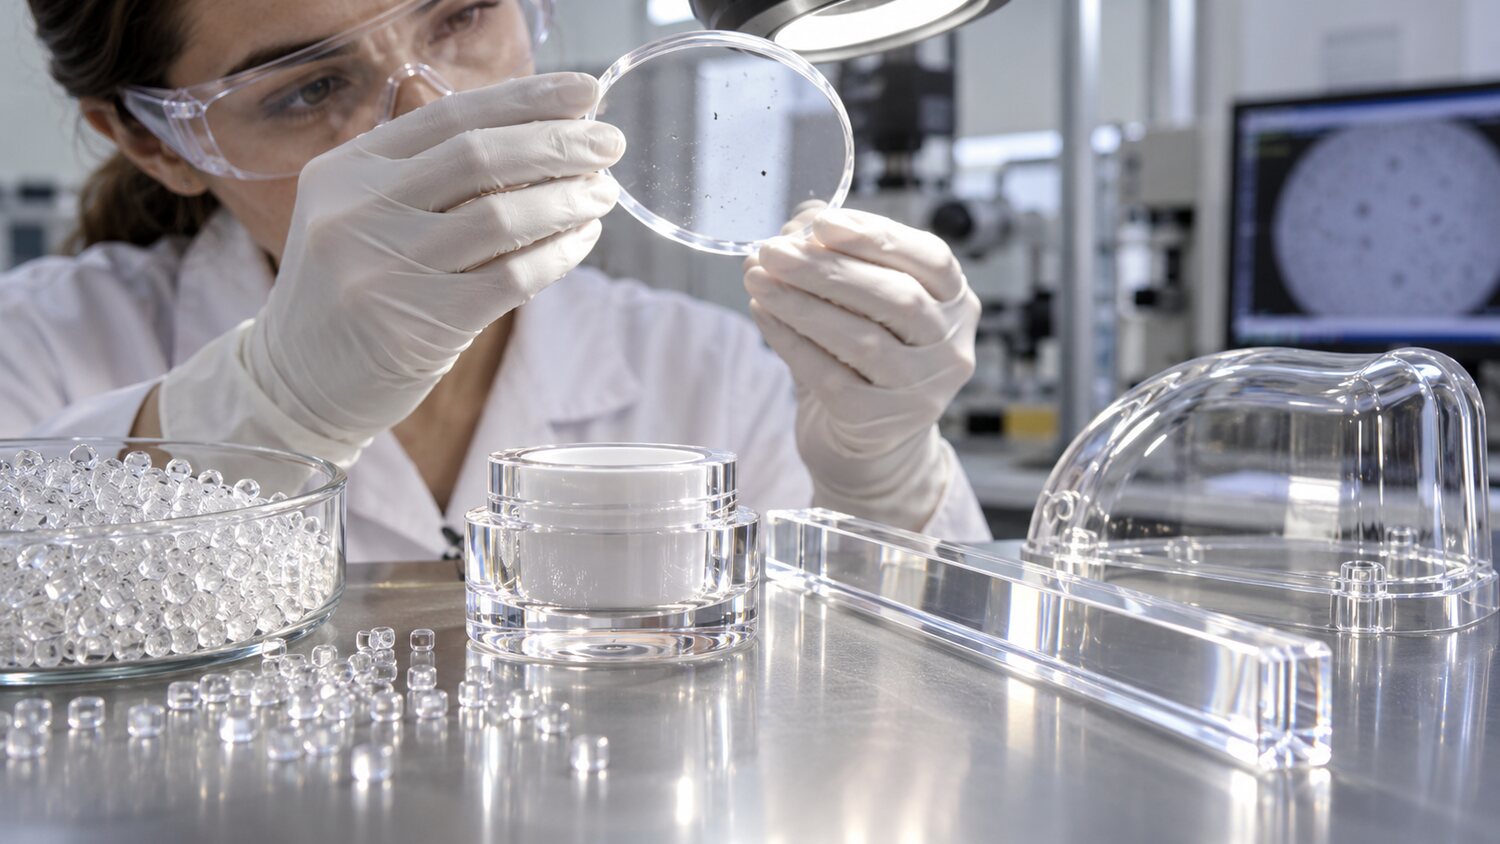
Le PMMA a un taux de perforation élevé, une bonne tolérance et une dureté de surface élevée, qui est souvent utilisé pour les lentilles, les guides, les tableaux de bord, les lampes et les emballages cosmétiques. Il est plus sensible à l'eau, à la pollution, à la coupure et aux contraintes résiduelles et est amplifié par de petites taches noires, des fils argentés et des fluides dans des produits transparents. La production doit être précédée d'un séchage complet conformément à un numéro de plaque spécifique et d'un nettoyage des cascades, canalisations, aimants et fûts. Les récupérateurs doivent être alimentés d'une manière claire, sans poussière et avec une dégradation thermique, et la transparence exige que les produits soient généralement plus restrictifs dans leur proportion.
Le PMMA est plus adhésif et nécessite suffisamment de fusion et de température morbide pour se remplir, mais trop élevé ou trop long peut changer de jaune, lever des bulles et produire des points noirs. La rotation et la contre-pression des vis doivent être basées sur une plastification uniforme afin d ' éviter toute surcoupe. Les vitesses d'injection sont déterminées en fractions: aucun vaporisateur et des cisaillements élevés ne sont utilisés lors de l'arrosage, le mouvement régulier est maintenu au niveau de transparence principal, et à l'approche de la fin, la vitesse est réduite de manière appropriée et les gaz d'échappement complets sont utilisés. Dans le cas d'une force à très grande vitesse passant par une petite gorgée, le brouillard, les marques de contrainte ou les fissures se forment souvent près de la gorgée.
Les surfaces de vapeur, l'arrosage et l'aération ont un impact significatif sur l'aspect optique. Une augmentation de la température des mollusques aide à reproduire la face polie, à atténuer la ligne de fusion et les marques de débit de surface, mais un manque de refroidissement peut déformer ou coller le produit. La pression doit être progressivement validée dans le but d'éliminer la contraction de l'eau et de maintenir la taille, et la pression excessive augmente la contrainte interne. Pour les composants nécessitant des impressions de soie, des vaporisateurs, un soudage par ultrasons ou un assemblage métallique, la contrainte d'essai doit être brisée après le traitement. Le cas échéant, la contrainte interne doit être jugée à l'aide d'essais photométriques d'observation ou de répulsion, et non seulement par transparence au moment de l'émergence.
La production de matériaux transparents nécessite un niveau élevé de propreté des vis et des fûts. Les cornes fluides, les vis, les matériaux circulatoires anti-réversibles et les buses de carbone continueront à faire ressortir des taches noires. Lorsqu'on change de couleur ou qu'on passe d'un matériau sombre à un matériau transparent, on doit utiliser le procédé de nettoyage compatible et utiliser l'impureté des zones dures à nettoyer, et l'éjection à longue durée peut augmenter l'historique thermique du matériau. La structure de la vis doit être équilibrée avec des mesures de température et de fusion et de stabilisation pour éviter une forte coupe locale. Le processus final doit prévoir des opérations propres, le séchage, le temps d'arrêt maximal et les essais visuels des sources lumineuses, de sorte que la transparence, la taille et la fiabilité après traitement soient cohérentes.