
Karakteristik Yaccult PMMA dan Pemplot Transluensi Tinggi
Masa keluaran:2026-09-20
Dari pengeringan bersih, potongan cair, reproduksi model dan pengendalian stres internal, untuk meningkatkan kinerja produk transparansi PMMA. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
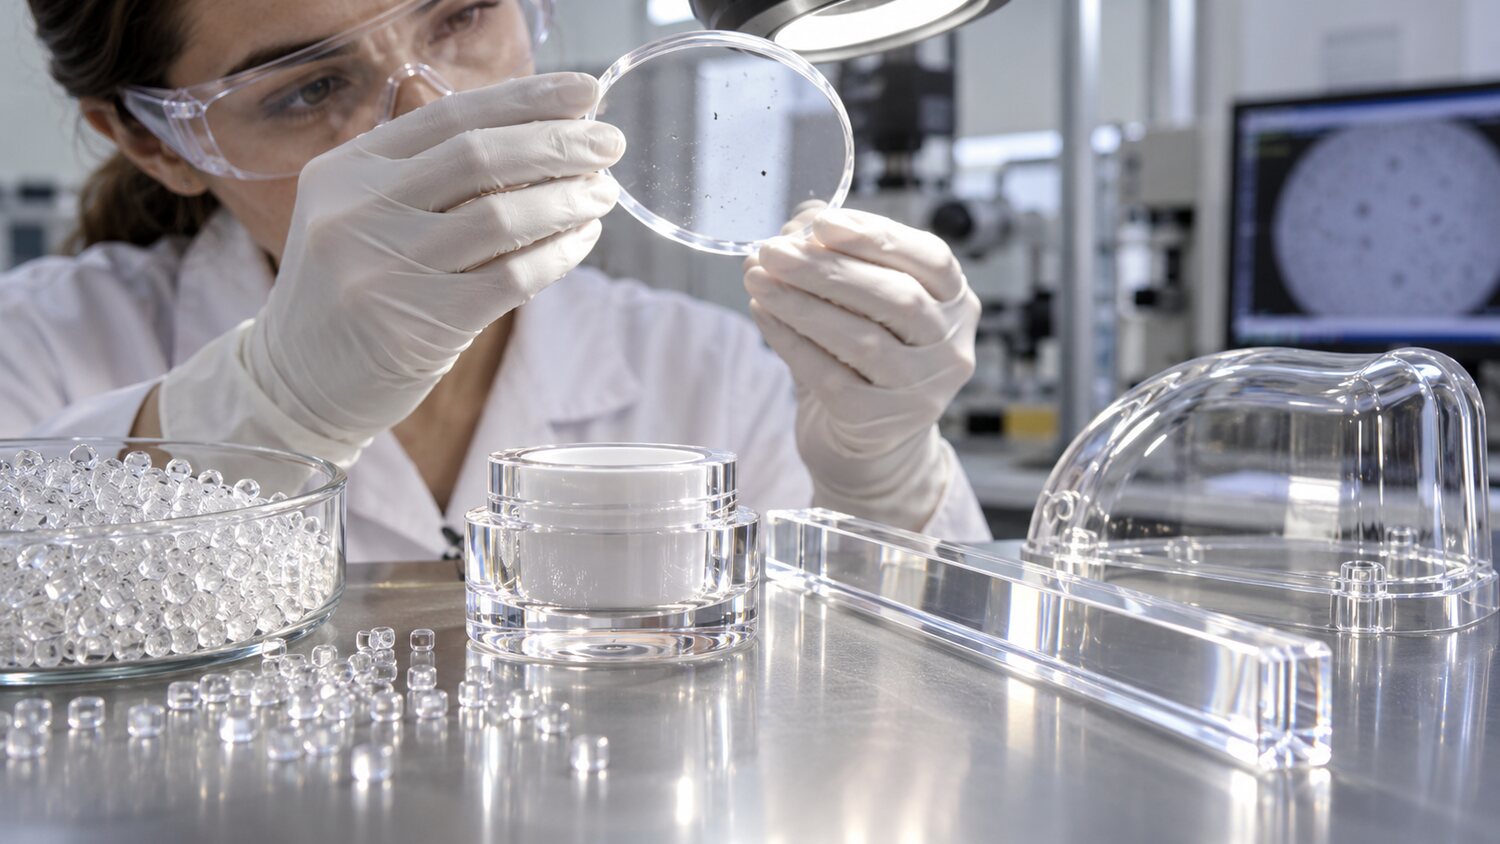
PMMA ojek memiliki tingkat perforasi yang tinggi, toleransi yang baik dan keras permukaan yang tinggi, yang sering digunakan untuk lensa, pemandu, panel instrumen, lampu dan kemasan kosmetik. Lebih sensitif terhadap air, polusi, stres cut-off dan residual dan diperbesar oleh bintik hitam kecil, benang perak dan cairan dalam produk transparan. Produksinya akan didahului dengan pengeringan penuh sesuai dengan nomor plat tertentu dan pembersihan kaskading, pipa, magnet dan drum. Pemulihan harus bersumber dalam cara yang jelas, bebas debu dan panas-degradasi, dan transparansi mengharuskan bahwa produk biasanya lebih membatasi dalam proporsi mereka.
PMMA Ukraina lebih bersifat perekat dan membutuhkan suhu leleh dan morbid yang cukup untuk diisi, tetapi terlalu tinggi atau terlalu panjang dapat berubah kuning, naik gelembung dan menghasilkan titik hitam. Putaran dan tekanan punggung sekrup harus didasarkan pada plastikisasi seragam untuk menghindari pemotongan berlebihan. Kecepatan injeksi yang ditetapkan dalam fraksi: tidak ada semburan dan semburan tinggi digunakan ketika pengairan, pergerakan stabil dipertahankan pada tingkat transparansi utama, dan ketika mendekati akhir, kecepatan yang tepat dikurangi dan knalpot penuh digunakan. Bila terjadi gaya-kekuatan kecepatan sangat tinggi-melalui sip kecil, kabut, tanda stress atau retakan sering terbentuk dekat sip.
Permukaan Steam, pengairan dan ventilasi memiliki dampak signifikan pada penampilan optik. Peningkatan suhu moluska membantu mereplikasi wajah yang dipoles, mitigasi garis leleh dan tanda aliran permukaan, tetapi kurangnya pendingin dapat deform atau lem produk. Tekanan tersebut harus divalidasi secara bertahap dengan tujuan untuk menghilangkan kontraksi air dan mempertahankan ukuran, dan tekanan yang berlebihan meningkatkan stres internal. Untuk komponen-komponen yang membutuhkan cetakan sutra, semprotan, pengelasan ultrasonik atau perakitan logam, stres tes harus dipecahkan di bawah kondisi pasca-proses. Di mana perlu, stres internal harus dinilai menggunakan pengamatan fotometrik atau tes tolak balik, dan tidak hanya transparansi pada saat munculnya.
Hasil produksi material transparan membutuhkan tingkat kebersihan yang tinggi dari sekrup dan drum. Tanduk fluid, sekrup, bahan sirkulasi anti-reversibel dan nozzle karbon akan terus mengeluarkan bintik hitam. Ketika mengubah warna atau beralih dari gelap ke bahan transparan, proses pembersihan yang kompatibel harus digunakan dan pembersihan daerah yang sulit dibersihkan harus digunakan, dan ejection long-duration hanya dapat meningkatkan sejarah panas material. Struktur sekrup harus seimbang dengan suhu dan peleburan dan langkah stabilisasi untuk menghindari pemotongan tinggi lokal. Proses akhir akan menyediakan operasi bersih, pengeringan, maksimum waktu berhenti dan pengujian visual sumber cahaya, sehingga transparansi, ukuran dan keandalan pasca-proses konsisten.