
PA尼龙及玻纤增强料的调机建议
发布时间:2026-09-20
说明PA6 PA66和玻纤增强牌号在吸湿 结晶 流动和设备磨损方面的调机重点。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
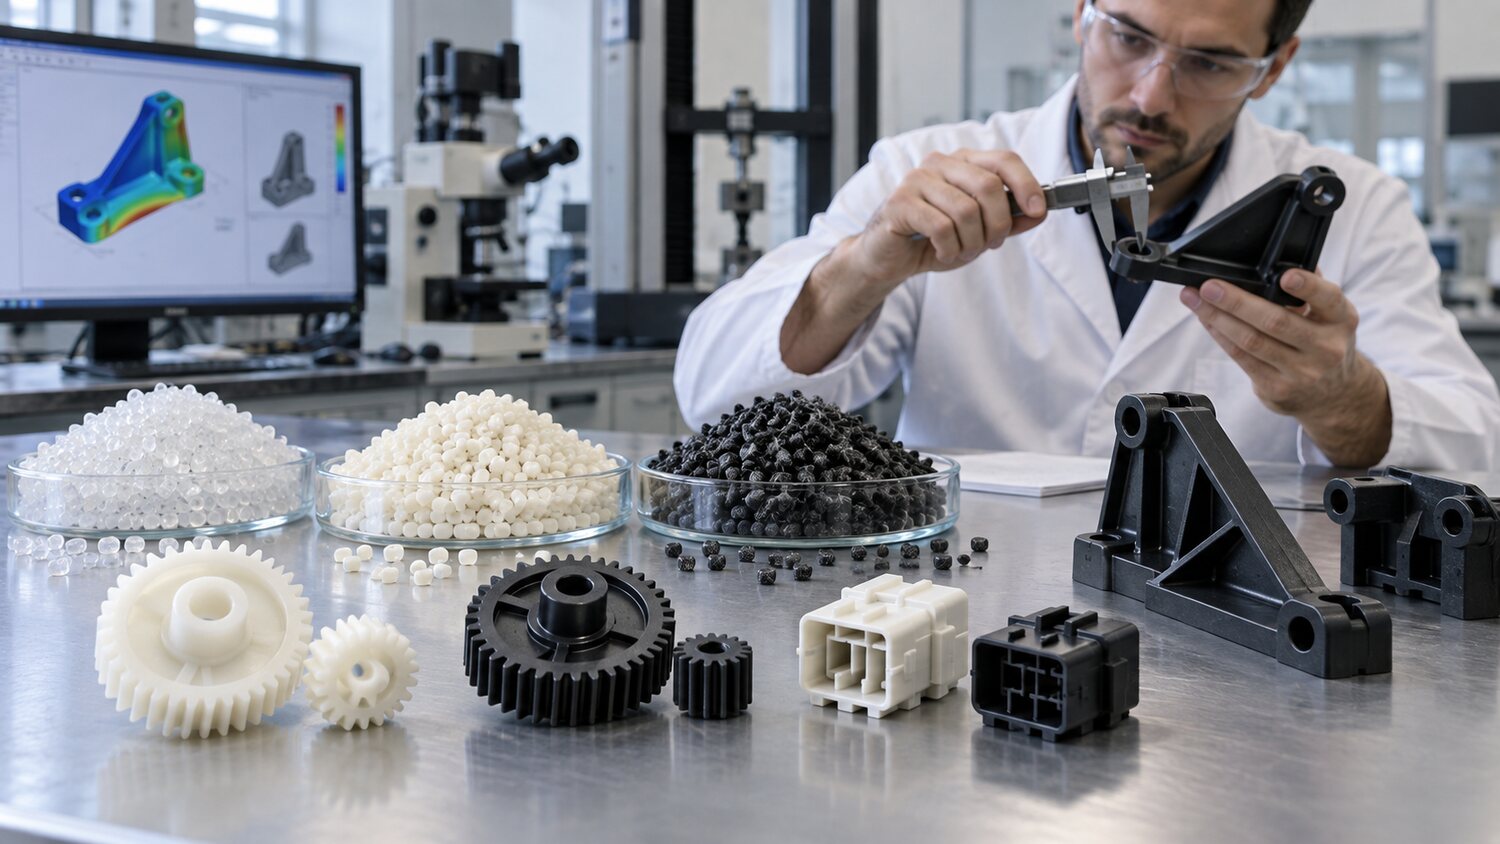
PA6、PA66及其增强牌号具有良好强度、耐磨和耐温性能,常用于齿轮、连接器、汽车零件和工业结构件。尼龙颗粒吸湿明显,水分过高会在高温下造成水解、银丝、气泡和机械性能下降;但成品的最终尺寸和韧性又可能受后续吸湿调湿影响。因此原料干燥、干燥后密闭输送、成品测量时间和调湿条件必须同时规定。不同PA类型、黏度和玻纤比例的干燥及加工窗口差异较大,应以供应商牌号资料为准。
尼龙熔点附近黏度变化较快,流动性通常较好,喷嘴流涎和反流需要控制。料筒温度应保证颗粒完全熔融,同时避免长时间高温停留导致变色和降解。背压宜从较低水平起步,以排气和混合稳定为准;螺杆转速过高会使玻纤过度断裂、熔体温升增加。喷嘴可结合材料和模具选择防流涎措施,但任何机械封闭结构都要避免形成滞料死角。开机排料应观察是否存在未熔颗粒、异常气味或颜色变化。
玻纤增强PA的翘曲主要受纤维取向、壁厚差、浇口和冷却温差影响。提高保压只能改变部分收缩,无法消除由取向造成的方向性变形。调机时可通过分段速度控制浇口附近剪切与主流动方向,保持模温均衡,并比较不同浇口方案下的翘曲趋势。连接器和薄壁骨架需要较高充填速度,但末端必须有充分排气;若烧焦或缺脚同时出现,应优先清理排气和优化末段速度,而不是简单提高压力。
玻纤和矿物填料会加速螺杆、料筒、止逆环和喷嘴磨损,磨损后又会造成回流、计量不稳和纤维分散变化。长期生产应选用耐磨双金属料筒和合适表面处理的螺杆,并避免压缩比过高导致不必要剪切。若制品强度下降但外观仍合格,应检查水分、实际熔体温度、纤维长度保持和回料比例。尼龙工艺的确认必须包含拉伸、冲击、尺寸或装配测试,不能仅以短期外观作为合格依据。