
\"PANYLON DAN PROBLEM SCIENTIED EQUIPMENT\"
Masa keluaran:2026-09-20
Keterangan PA6 PA66 dan pelat penambah robot ' s motor fokus dalam hal basah, aliran kristal dan pakaian dan air mata peralatan. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
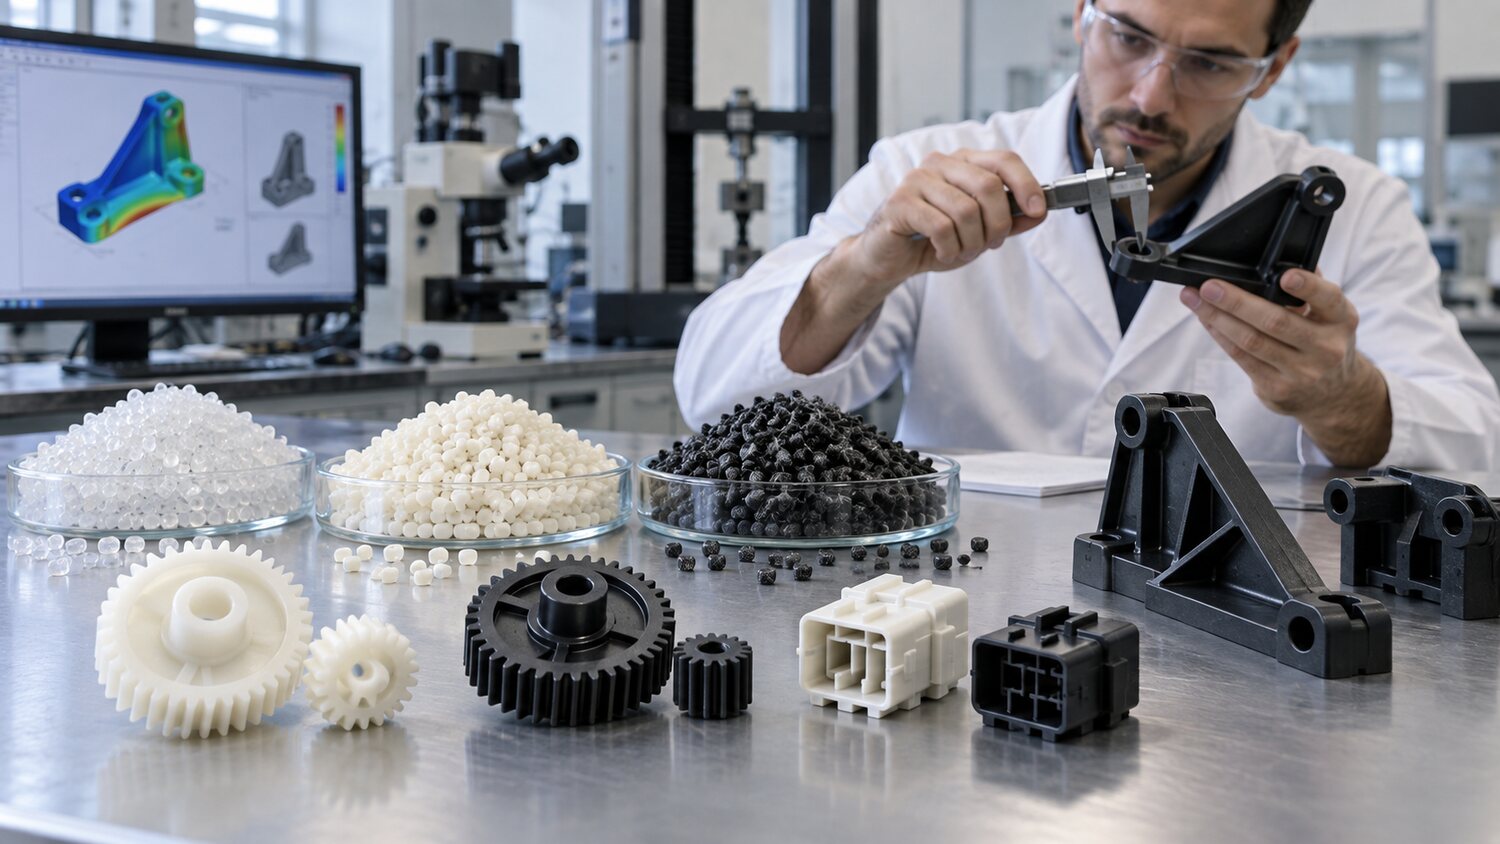
PA6 dan PA66 dan daya dorong mereka adalah kekuatan yang baik, grinding dan suhu-resistansi dan sering digunakan untuk roda gigi, konektor, bagian mobil dan struktur industri. Jelaslah bahwa partikel nilon bersifat humid dan bahwa kelembaban tinggi dapat menyebabkan hidrolisis berkurang, sutra perak, gelembung dan kinerja mekanik pada suhu tinggi; namun, ukuran akhir dan ketahanan produk yang selesai mungkin dipengaruhi oleh basah selanjutnya. Dengan demikian, pengeringan, pengeringan dan pengangkutan bahan baku tertutup, pengukuran waktu produk selesai dan kondisi basah harus didefinisikan secara bersamaan. Kering dan pengolahan jendela dengan tipe PA yang berbeda, viskositas dan rasio produk berbeda-beda, tergantung pada jumlah pemasok.
viskositas di dekat titik lebur nilon berubah lebih cepat, umumnya lebih baik mobile, dan nozzle salivation dan aliran terbalik perlu dikendalikan. Temperatur gendang harus memastikan bahwa partikel sepenuhnya meleleh, sementara menghindari periode panjang suhu tinggi tetap mengarah ke variabilitas dan degradasi warna. Tekanan punggung morfine harus dimulai pada tingkat yang lebih rendah, yang didasarkan pada ventilasi dan stabilisasi campuran; terlalu tinggi kecepatan sekrup akan menyebabkan pemutusan yang berlebihan dan peningkatan suhu peleburan. Nozzles dapat menggabungkan bahan-bahan dan cetakan untuk memilih langkah-langkah air liur tahan-saat ini, tetapi struktur penutupan mekanis apapun harus menghindari pembentukan sudut demurrage. Pengecas akan mengamati adanya partikel yang tidak dilelehkan, bau yang luar biasa atau variasi warna.
Penekanan pelican arca PA terutama dipengaruhi oleh orientasi fibre, ketebalan dinding, pengairan dan diferensial suhu pendinginan. Peningkatan tingkat keamanan hanya dapat mengubah bagian dari kontraksi dan tidak menghilangkan distorsi terarah yang disebabkan oleh orientasi. Switching dapat dilakukan dengan kecepatan pecahan untuk mengontrol arah pemotongan dan aliran utama air, untuk menjaga keseimbangan modulus dan membandingkan tren warp di bawah program pengairan yang berbeda. Konektor dan rangka dinding tipis membutuhkan kecepatan pengisian yang lebih tinggi, tetapi di ujung harus ada cukup melelahkan; jika membakar atau kehilangan kaki terjadi pada saat yang sama, prioritas harus diberikan untuk membersihkan knalpot dan mengoptimasi kecepatan akhir daripada hanya meningkatkan tekanan.
Fosil dan pengisi mineral mempercepat sekrup, drum, cincin anti-reverse dan nozzle aus, yang pada gilirannya mengakibatkan aliran kembali, ketidakstabilan pengukuran dan penyebaran berserat. Produksi jangka panjang negosif harus didasarkan pada grinding-resistanting drum double-metal dan siput untuk pengobatan permukaan yang sesuai, dan harus menghindari overcompression mengakibatkan pemotongan yang tidak perlu. Jika kekuatan produk berkurang tetapi penampilan masih memuaskan, kelembaban, suhu lelehan aktual, pemeliharaan panjang fibre dan rasio resonansi harus diperiksa. Proses nilon harus dikonfirmasi dengan peregangan, kejut, ukuran atau tes perakitan dan tidak boleh hanya didasarkan pada penampilan jangka pendek.