
PANYLON AND PROBLEM SCIENTIZED EQUIPMENT
tiempo de liberación:2026-09-20
Descripción del PA6 PA66 y la placa de mejora de embotellado ' s enfoque de motor en términos de mojado, flujo de cristal y desgaste y desgarro de equipo. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
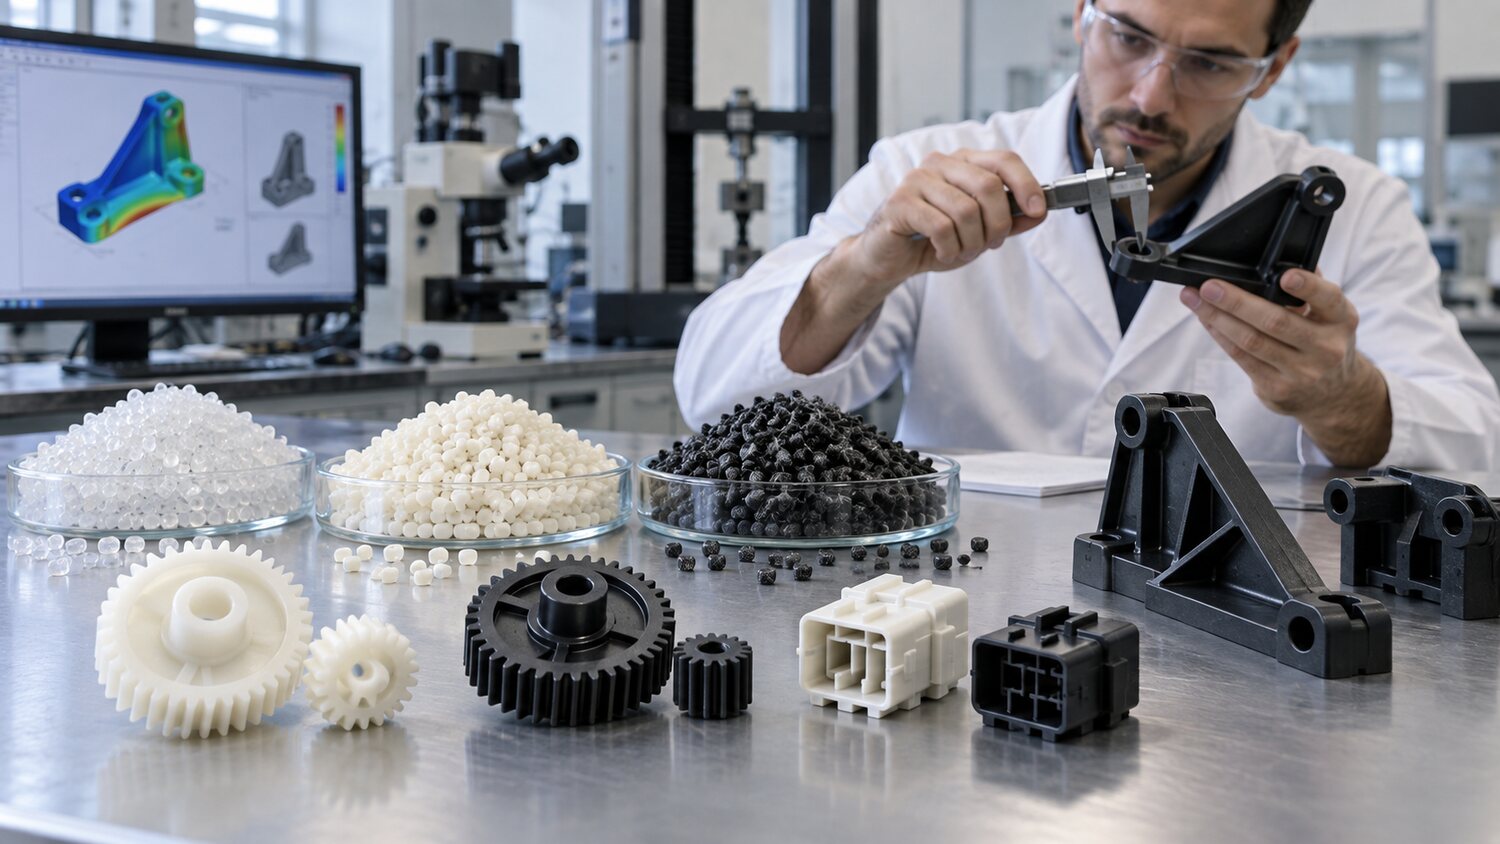
PA6 y PA66 y sus impulsos son de buena resistencia, rectificado y resistencia a la temperatura y se utilizan a menudo para engranajes, conectores, piezas de automóviles y estructuras industriales. Está claro que las partículas de nylon son húmedas y que la humedad alta puede conducir a una reducción de la hidrólisis, seda de plata, burbujas y rendimiento mecánico a altas temperaturas; sin embargo, el tamaño final y la resiliencia del producto acabado pueden ser afectados por el tejido posterior. Por lo tanto, el secado, el secado y el transporte cerrado de materias primas, la medición del tiempo del producto acabado y las condiciones de mojado deben definirse simultáneamente. Ventanas de secado y procesamiento con diferentes tipos de PA, viscosidad y relación de producto varían considerablemente, dependiendo del número del proveedor.
La viscosidad cerca del punto de fusión de nylon cambia más rápidamente, es generalmente mejor móvil, y la salivación de la boquilla y el flujo inverso deben ser controlados. La temperatura de los tambores debe asegurar que las partículas se derriten completamente, evitando al mismo tiempo largos períodos de alta temperatura que conducen a la variabilidad y degradación del color. La presión trasera debe comenzar a un nivel más bajo, que se basa en ventosas y estabilización mixta; una velocidad de tornillo demasiado alta causaría rupturas excesivas y un aumento de la temperatura del derretimiento. Las boquillas pueden combinar materiales y moldes para seleccionar medidas de salivación resistentes a la corriente, pero cualquier estructura de cierre mecánico debe evitar la formación de ángulos de desintoxicación. El cargador observará la presencia de partículas no fundidas, olor inusual o variaciones de color.
El refuerzo pelícano de los arcos de PA está principalmente influenciado por la orientación de la fibra, el espesor de la pared, el riego y los diferenciales de temperatura de enfriamiento. Los aumentos de la seguridad sólo pueden cambiar parte de la contracción y no eliminar distorsiones direccionales causadas por la orientación. El cambio se puede realizar a una velocidad fraccionada para controlar la dirección del corte y el flujo principal de agua, mantener un equilibrio de módulos y comparar las tendencias de warp bajo diferentes programas de riego. Los conectores y esqueletos de pared delgado requieren mayores velocidades de llenado, pero al final debe haber suficiente agotamiento; si se queman o pierden los pies al mismo tiempo, se debe dar prioridad a limpiar el escape y optimizar la velocidad del extremo en lugar de simplemente aumentar la presión.
Los rellenos de fósiles y minerales aceleran los tornillos, los tambores, los anillos antirreversos y el desgaste de la boquilla, lo que a su vez resulta en un flujo de retorno, inestabilidad de medición y dispersión fibrosa. La producción a largo plazo debe basarse en tambores y caracoles doble resistentes a la molienda para un tratamiento adecuado de la superficie, y debe evitar la sobrecompresión provocando un corte innecesario. Si la fuerza del producto se reduce pero la apariencia sigue siendo satisfactoria, se debe comprobar la humedad, la temperatura de fusión real, el mantenimiento de la longitud de la fibra y la relación de resonancia. El proceso de nylon será confirmado por una prueba de estiramiento, shock, tamaño o montaje y no se basará únicamente en apariencia a corto plazo.