
WISSENSCHAFTLICHE AUSRÜSTUNGEN
Release-Zeit:2026-09-20
Beschreibung des PA6 PA66 und des Motorfokus der Abfüllplatte in Bezug auf Benetzung, Kristallfluss und Verschleiß von Geräten. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
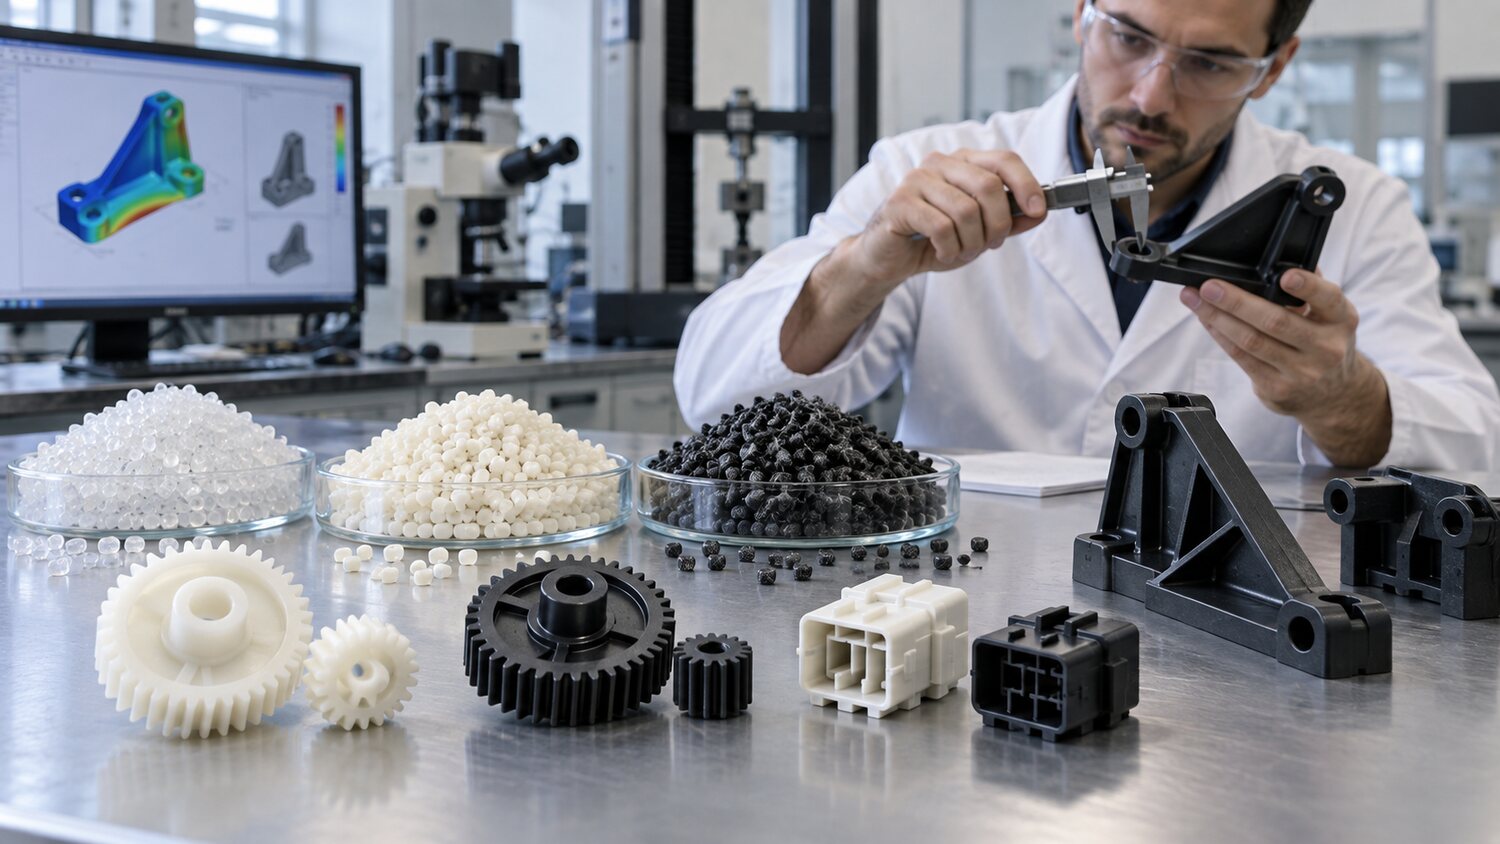
PA6 und PA66 und ihre Verstärkungen sind von guter Festigkeit, Schleif- und Temperaturbeständigkeit und werden häufig für Zahnräder, Steckverbinder, Autoteile und Industriestrukturen verwendet. Es ist klar, dass Nylonpartikel feucht sind und dass hohe Feuchtigkeit zu verminderter Hydrolyse, Silberseide, Blasen und mechanischer Leistung bei hohen Temperaturen führen kann; die endgültige Größe und Elastizität des fertigen Produkts kann jedoch durch nachfolgende Benetzung beeinflusst werden. Daher müssen die Trocknung, Trocknung und der geschlossene Transport von Rohstoffen, die Messung der Zeit des fertigen Produkts und die Benetzungsbedingungen gleichzeitig definiert werden. Trocken- und Verarbeitungsfenster mit unterschiedlichen PA-Typen, Viskosität und Produktverhältnis variieren je nach Anzahl des Lieferanten erheblich.
Die Viskosität in der Nähe des Schmelzpunktes von Nylon ändert sich schneller, ist im Allgemeinen besser beweglich, und der Düsensalivation und der Rückfluss müssen kontrolliert werden. Die Temperatur der Trommeln sollte sicherstellen, dass die Partikel vollständig geschmolzen sind, wobei lange Zeiträume mit hoher Temperatur, die zu Farbschwankungen und -abbau führen, vermieden werden sollten. Der Staudruck sollte auf einem niedrigeren Niveau beginnen, was auf Entlüftungsöffnungen und Mischstabilisierung beruht; eine zu hohe Schneckengeschwindigkeit würde zu übermäßigen Aufbrüchen und einer Erhöhung der Schmelztemperatur führen. Düsen können Materialien und Formen kombinieren, um stromdichte Speichelungsmaßnahmen auszuwählen, aber jede mechanische Verschlussstruktur sollte die Bildung von Demurragewinkeln vermeiden. Das Ladegerät muss das Vorhandensein nicht geschmolzener Partikel, ungewöhnlicher Geruchs- oder Farbschwankungen beobachten.
Die Pelikanverstärkung der PA-Bögen wird hauptsächlich durch Faserorientierung, Wandstärke, Bewässerungs- und Kühltemperaturunterschiede beeinflusst. Erhöhungen der Sicherheit können nur einen Teil der Kontraktion verändern und Richtungsverzerrungen durch Orientierung nicht beseitigen. Der Wechsel kann mit einer fraktionierten Geschwindigkeit erfolgen, um die Schnittrichtung und den Hauptstrom des Wassers zu steuern, ein Modulgleichgewicht aufrechtzuerhalten und die Warptrends unter verschiedenen Bewässerungsprogrammen zu vergleichen. Steckverbinder und dünnwandige Skelette erfordern höhere Füllgeschwindigkeiten, aber am Ende muss es genügend Auspuff geben; Wenn gleichzeitig brennende oder fehlende Füße auftreten, sollte der Reinigung des Auspuffs und der Optimierung der Endgeschwindigkeit Priorität eingeräumt werden, anstatt einfach den Druck zu erhöhen.
Fossile und mineralische Füllungen beschleunigen Schrauben, Trommeln, Anti-Reverse-Ringe und Düsenverschleiß, was wiederum zu einem Rückfluss, einer Instabilität der Messung und einer Faserdispersion führt. Die Langzeitproduktion sollte auf mahlfesten Doppelmetallfässern und Schnecken für eine geeignete Oberflächenbehandlung basieren und Überkompressionen vermeiden, die zu unnötigem Schneiden führen. Wenn die Festigkeit des Produkts verringert ist, aber das Aussehen immer noch zufriedenstellend ist, sollten die Feuchtigkeit, die tatsächliche Schmelztemperatur, der Erhalt der Faserlänge und das Resonanzverhältnis überprüft werden. Der Nylonprozess muss durch eine Dehnungs-, Schock-, Größen- oder Montageprüfung bestätigt werden und darf nicht nur auf einem kurzfristigen Aussehen beruhen.