
ÉQUIPEMENT SCIENTIFIQUE DU PAYLON ET DU PROBLÈME
Temps de sortie:2026-09-20
Description du PA6 PA66 et de l ' axe moteur de la plaque d ' embouteillage en termes de mouillage, de flux de cristal, d ' usure et de déchirement du matériel. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
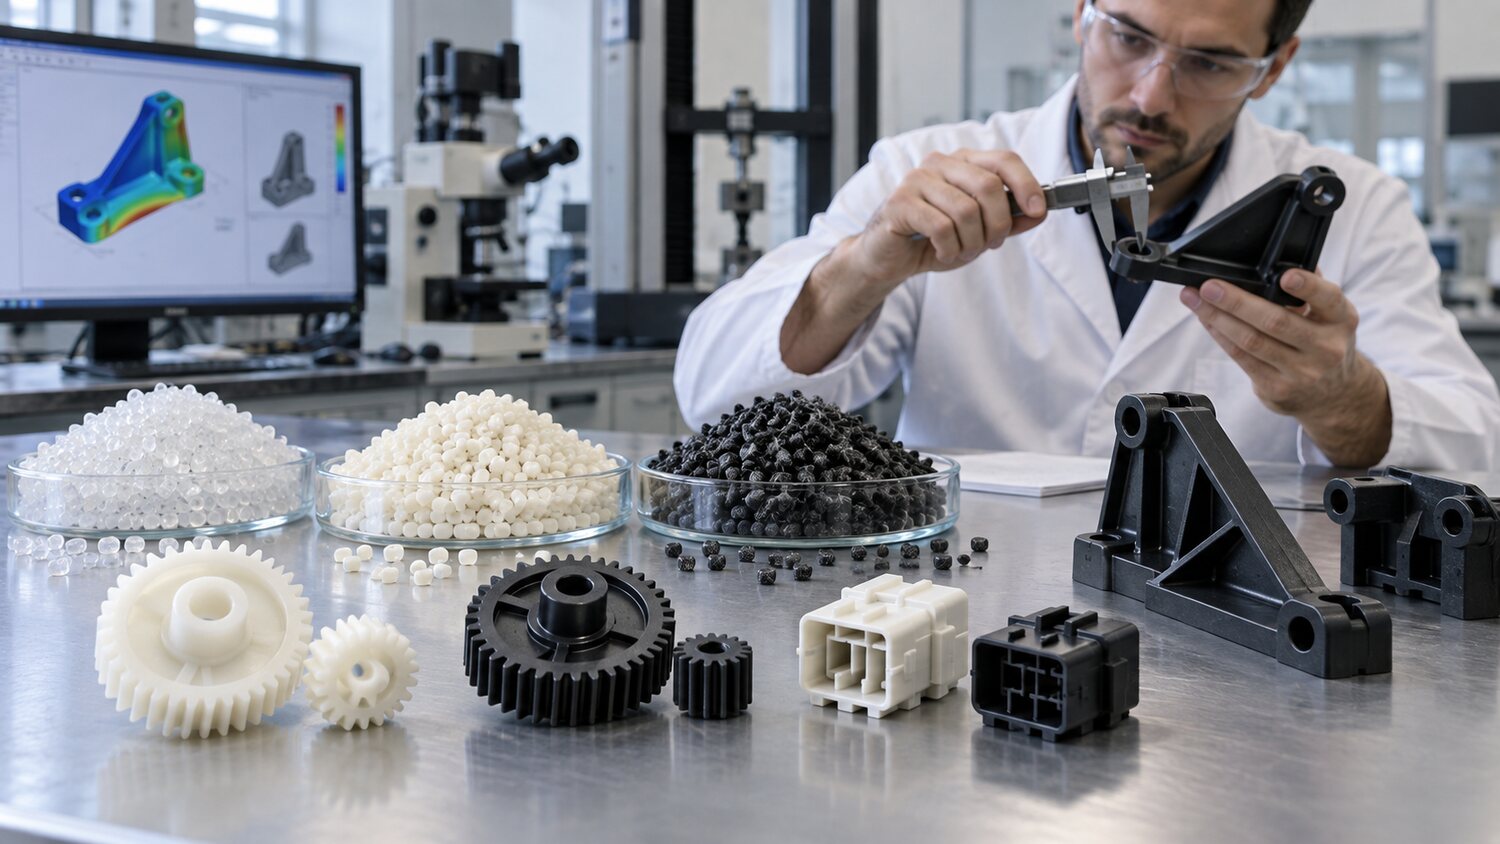
PA6 et PA66 et leurs boosts sont de bonne résistance, de meulage et de résistance à la température et sont souvent utilisés pour les engrenages, les connecteurs, les pièces de voiture et les structures industrielles. Il est clair que les particules de nylon sont humides et qu'une humidité élevée peut entraîner une hydrolyse réduite, de la soie argentée, des bulles et des performances mécaniques à des températures élevées; toutefois, la taille finale et la résilience du produit fini peuvent être affectées par la mouillage subséquent. Ainsi, le séchage, le séchage et le transport fermé des matières premières, la mesure du temps du produit fini et les conditions de mouillage doivent être définis simultanément. Les fenêtres de séchage et de traitement avec différents types d'AP, la viscosité et le rapport produit varient considérablement selon le nombre de fournisseurs.
La viscosité près du point de fusion du nylon change plus rapidement, est généralement mieux mobile, et la salivation des buses et l'écoulement inverse doivent être contrôlés. La température des fûts doit garantir que les particules sont complètement fondues, tout en évitant de longues périodes de température élevée qui conduisent à la variabilité et à la dégradation des couleurs. La contre-pression devrait commencer à un niveau inférieur, basé sur des évents et une stabilisation mixte; une vitesse de vis trop élevée entraînerait des ruptures excessives et une augmentation de la température de fusion. Les buses peuvent combiner matériaux et moules pour sélectionner des mesures de salivation à l'épreuve du courant, mais toute structure de fermeture mécanique devrait éviter la formation d'angles de stationnement. Le chargeur doit observer la présence de particules non fondues, d'odeurs inhabituelles ou de variations de couleur.
Le renforcement pélican des arcs de PA est principalement influencé par l'orientation des fibres, l'épaisseur des parois, l'arrosage et les différences de température de refroidissement. L'augmentation de la sécurité ne peut que modifier une partie de la contraction et n'élimine pas les distorsions directionnelles causées par l'orientation. Le changement peut être effectué à une vitesse fractionnée pour contrôler la direction de la coupe et le débit principal de l'eau, maintenir un équilibre de module et comparer les tendances de distorsion dans différents programmes d'arrosage. Les connecteurs et les squelettes de paroi mince nécessitent des vitesses de remplissage plus élevées, mais à la fin il doit y avoir suffisamment d'épuisement; si des pieds brûlent ou manquent en même temps, la priorité doit être donnée au nettoyage de l'échappement et à l'optimisation de la vitesse finale plutôt qu'à une simple augmentation de la pression.
Les remplissages fossiles et minéraux accélèrent les vis, les tambours, les anneaux anti-renversés et l'usure des buses, ce qui entraîne un flux de retour, une instabilité de la mesure et une dispersion fibreuse. La production à long terme devrait être basée sur des fûts et des escargots à double métal résistant au broyage pour un traitement de surface approprié, et devrait éviter une surcompression entraînant une découpe inutile. Si la résistance du produit est réduite mais que l'apparence est encore satisfaisante, il convient de vérifier l'humidité, la température de fusion réelle, l'entretien de la longueur des fibres et le rapport de résonance. Le procédé en nylon doit être confirmé par un essai d'étirement, de choc, de taille ou de montage et ne doit pas être basé uniquement sur l'aspect à court terme.