
注射保压切换与浇口封闭的调机逻辑
发布时间:2026-09-20
用短射 制品重量和浇口封闭试验确定切换点 保压压力与保压时间。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
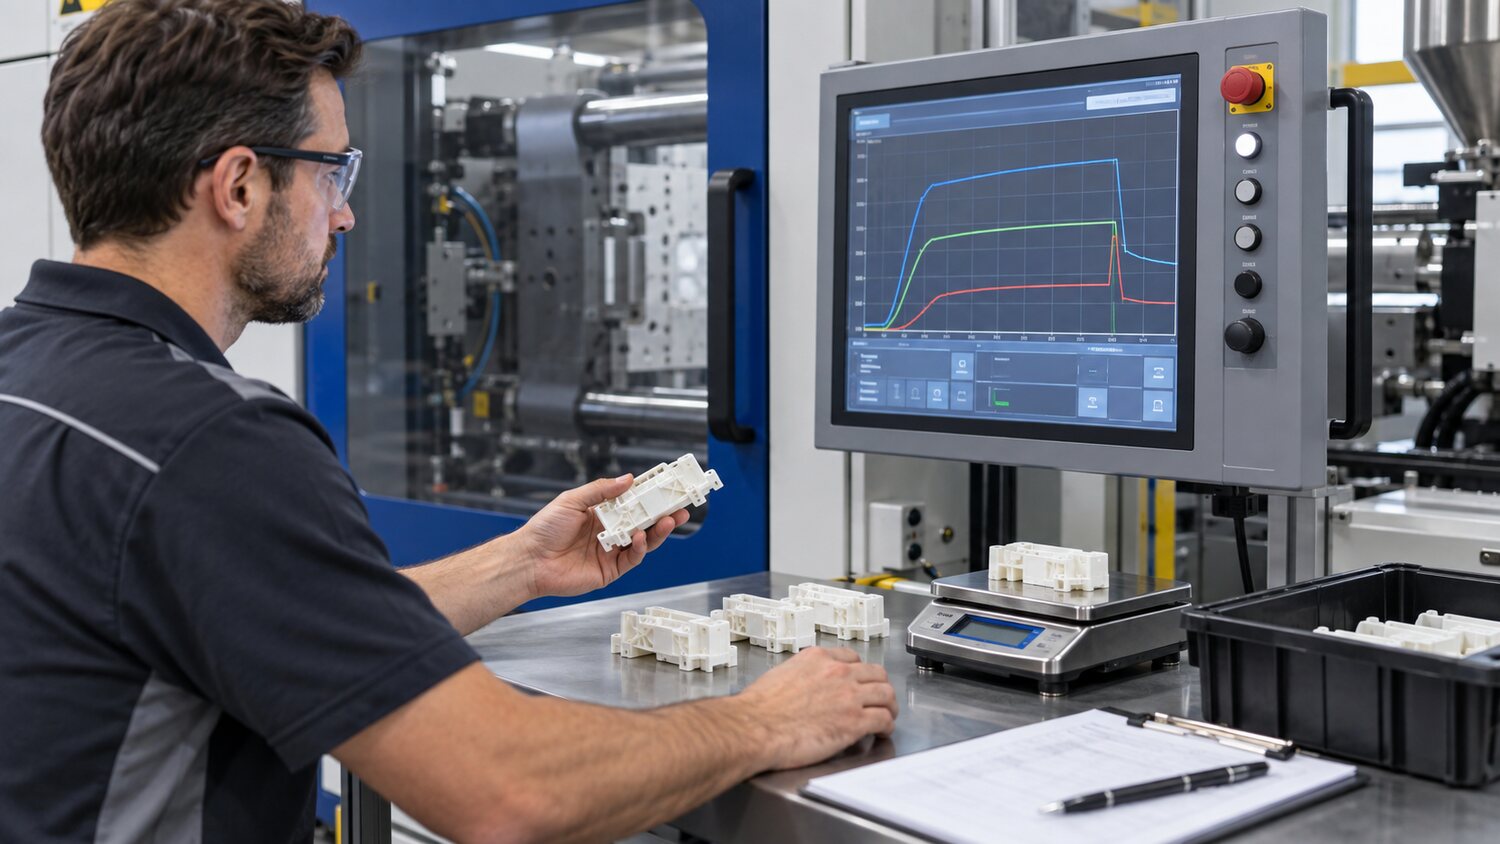
从速度控制切换到压力控制,是决定制品重量、飞边、缩水和尺寸稳定性的关键节点。切换过早时,模腔尚未充分充填,保压需要承担本应由注射速度完成的工作,容易形成短射、熔接线明显和重量波动;切换过晚时,熔体已经把模腔压实,设备仍以速度模式推进,容易出现压力尖峰、飞边、内应力和模具过载。调机时可先降低保压,以短射方式确认充填程度,再把切换点设在产品约九成至九成八充满的位置。具体比例要根据产品刚性、浇口类型、机台响应和材料压缩性验证,不能机械套用。
确定切换点后,先建立适中的保压压力,再做保压时间阶梯试验。保持其他条件不变,以固定间隔逐步延长保压时间,每个条件称量连续制品。当制品重量随时间增加后进入平台区,说明浇口已经封闭,继续保压只会增加能耗和周期,无法再把熔体送入模腔。有效保压时间应略覆盖浇口封闭点,同时关注尺寸、缩水和脱模应力。大浇口、厚壁件通常需要较长保压;针点浇口或薄壁件封口较快,若仍用很长保压,常会在浇口附近形成过度压实和白化。
保压压力不是越高越好。较高保压能补偿材料冷却收缩,但也会增加残余应力、顶出负荷和分型面飞边,透明件还可能出现应力开裂风险。更合理的做法是采用分段保压:前段用于稳定补料,中段随浇口逐渐冻结而降低,末段只维持必要压力。对尺寸要求高的壳体,应同时监控制品重量和关键尺寸;如果重量已经稳定而尺寸仍波动,问题可能来自模温、水路、冷却不均、纤维取向或脱模变形,而不是继续提高保压。
切换稳定性还受止逆环密封、料垫和计量重复性的影响。每模结束后应保留合理料垫,使螺杆不会顶到底;若料垫忽大忽小、切换压力曲线不一致或制品重量周期性变化,应检查止逆环磨损、螺杆回流、喷嘴漏料和塑化计量。对于多腔模具,如果不同型腔重量差异明显,不能只提高总保压来强行补偿,应先检查流道平衡、浇口尺寸和排气。一个好的切换方案应让压力曲线平顺、制品重量稳定,并给材料黏度变化留有空间。