
Interruptor de presión de inyección y lógica motora confinada por agua
tiempo de liberación:2026-09-20
Use el peso y el riego del producto cortos para cerrar la prueba para determinar el punto de conmutación la presión y el tiempo de la presión. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
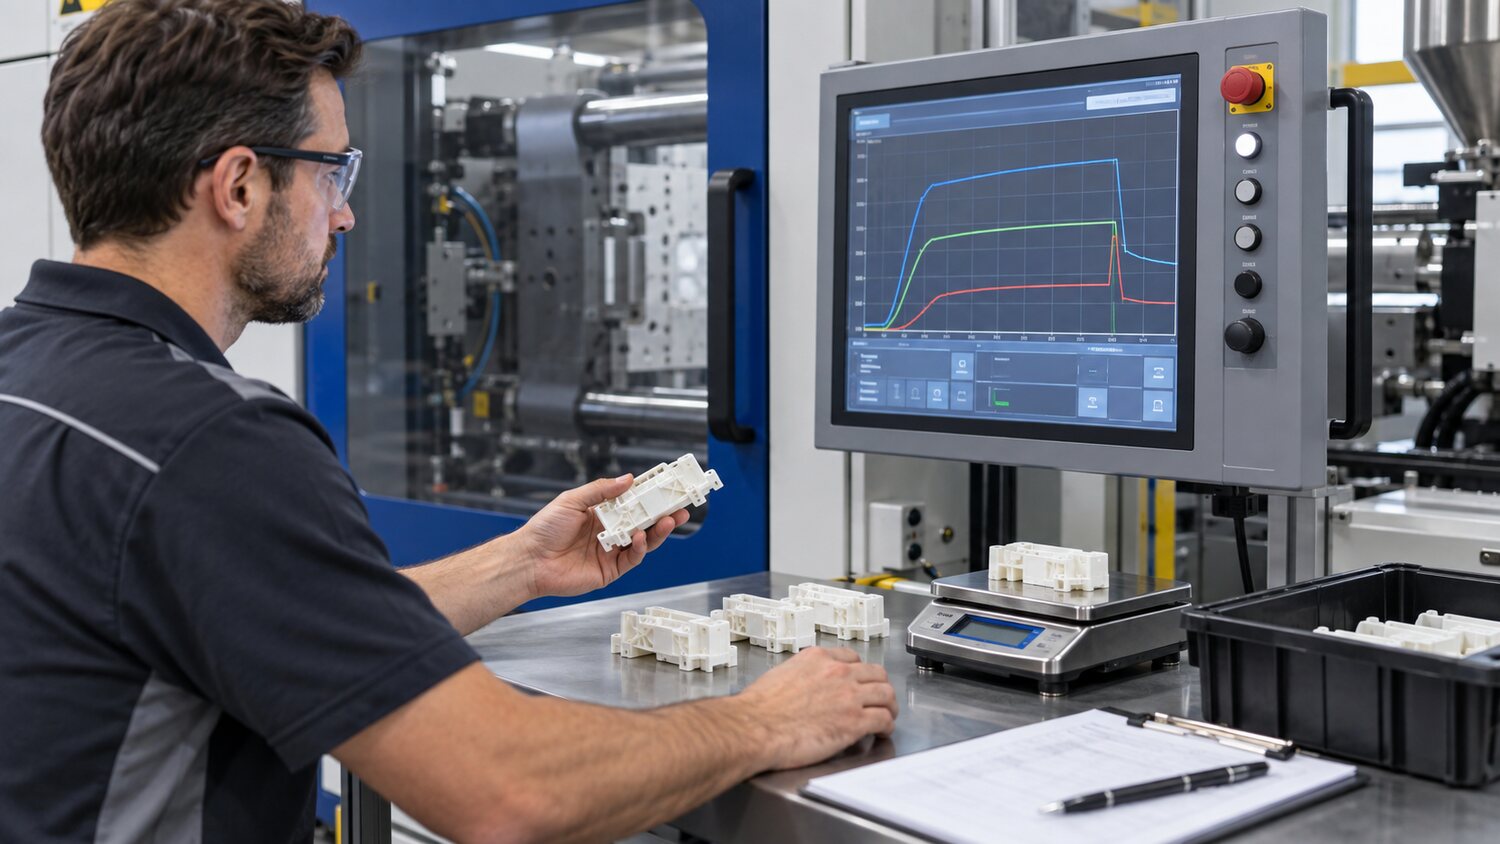
Cambiar de control de velocidad a control de presión es un nodo clave para determinar el peso del producto, el borde de vuelo, la pérdida de agua y la estabilidad del tamaño. En el caso de las transiciones prematuras, las cavidades no están completamente llenas, y la presión tendrá que cubrir el trabajo que se debe haber hecho a velocidades de inyección, lo que puede resultar fácilmente en las fluctuaciones de baja emisión, derretimiento visible y de peso; en el caso de las transiciones tardías, el fundido ya ha presionado las cavidades y el equipo sigue avanzando en un modo de velocidad, y es susceptible a los picos de presión, las tensiones internas y los bordes voladores. El cambio se puede realizar reduciendo la presión, confirmando el nivel de llenado por cortocircuito y colocando los puntos de conmutación en aproximadamente el 90 al 98% del producto. La escala debe verificarse sobre la base de la rigidez del producto, el tipo de riego, la respuesta de la plataforma y la compresión del material y no puede aplicarse mecánicamente.
Una vez determinado el punto de conmutación, se establece la presión moderada y se realiza la prueba de paso de presión. Las otras condiciones se mantienen, con una extensión gradual del tiempo de presión a intervalos fijos, con cada condición que se describe como un producto continuo. Cuando la masa del producto aumenta con el tiempo en el área de la plataforma, significa que el riego está cerrado y que la presión continua sólo aumentará el consumo de energía y ciclos y ya no será capaz de enviar el cuerpo fundido al molde. El tiempo de protección efectiva debe estar ligeramente cubierto por el riego de los puntos cerrados, con atención al tamaño, constricción y estrés de demolición. Los elementos pesados de paredes gruesas generalmente requieren protección de presión a largo plazo; las agujas o bloques de paredes delgadas se sellan más rápido y, si todavía están bajo larga presión, a menudo crean presión excesiva y blanquean cerca del riego.
La presión no es lo más alta posible. El voltaje superior compensa el enfriamiento de materiales, pero también aumenta el estrés residual, las cargas superiores y los estilos, y el elemento de transparencia puede tener un riesgo de ruptura del estrés. Un enfoque más racional sería utilizar un subpush: el párrafo anterior se utilizaría para estabilizar la recarga, el párrafo medio se reduciría mediante la congelación gradual del derrame y el último párrafo sólo mantendría la presión necesaria. El peso y las dimensiones críticas del producto deben ser monitorizadas para los tamaños de cáscara que son altos; si el peso es estable y los tamaños fluctuan, el problema puede provenir de la temperatura, las vías fluviales, el desequilibrio de enfriamiento, la orientación de la fibra o la demodelización, en lugar de seguir aumentando la presión.
La estabilidad de conmutación también se ve afectada por el cese de los sellos, las esteras y la duplicación de medición. Al final de cada módulo, se conservará una estera razonable para que los tornillos no terminen; en el caso de un cojín material demasiado pequeño, no es consistente con la curva de presión o los cambios en la ciclicidad del producto ' s peso, se realizará un cheque para la inversión del anillo ' s desgaste y lagrima, la espiral ' s reflujo, boquillas y medidas de plasticización. En el caso de múltiples cavidades, si hay una diferencia significativa en el tamaño de los diferentes tipos de cavidades y la presión total no puede aumentarse para forzar la compensación, el balance del fluido, el tamaño de la boca y el escape debe ser revisado primero. Un buen interruptor debe mantener la curva de presión suave, producir peso estable y dejar espacio para cambios de viscosidad material.