
圧力スイッチおよび水混合されたモーター論理の注入
リリース時間:2026-09-20
スイッチポイントの圧力と圧力の時間を決定するために、テストを閉じるために、ショートショット製品の重量と散水を使用してください。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
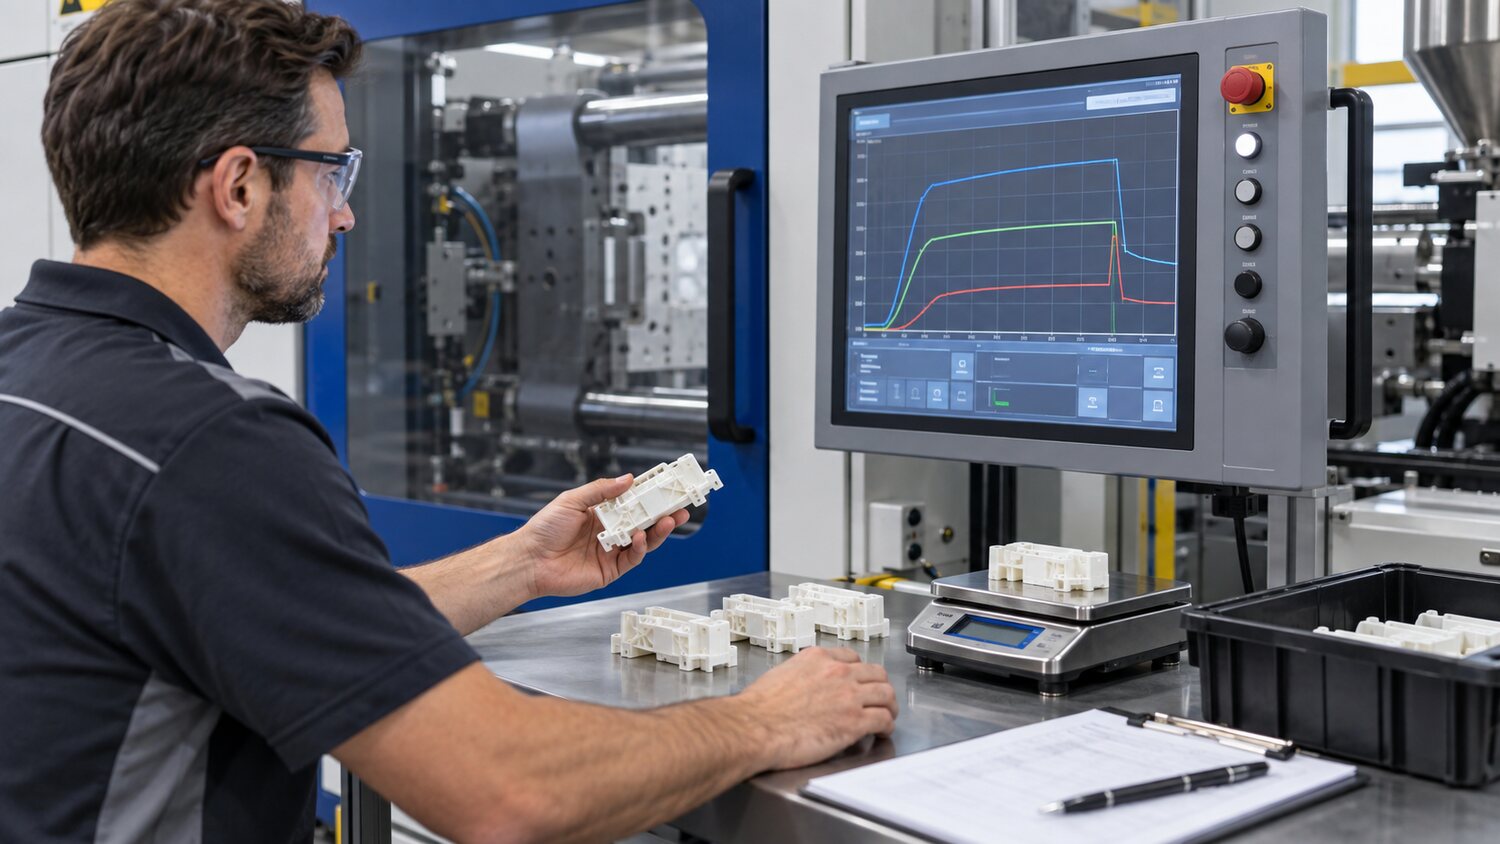
速度制御から圧力制御への転換はプロダクト重量、飛行の端、水損失およびサイズの安定性を決定するための主ノードです。 早期移行の場合、キャビティは十分に満たされていないし、圧力は注入速度で行われるべき仕事をカバーする必要があります。これは簡単にショートショット、可視溶融および重量の変動をもたらすことができます。 遅延遷移の場合、溶融は既にキャビティを圧迫し、装置はまだ速度モードで進んでおり、圧力ピーク、飛行エッジ、内部応力と過負荷に敏感です。 スイッチングは、圧力を下げ、ショートショットで充填するレベルを確認し、スイッチポイントを製品に1セントあたり90〜98に置きます。 スケールはプロダクト剛性率、タイプの散水、プラットホームの応答および材料の圧縮に基づいて確認され、機械的に加えられません。
スイッチポイントが決まったら、適度な圧力が確立され、圧力ステップテストが行われます。 他の条件は、固定間隔の圧力時間の漸進的な延長と、連続的なプロダクトとして記述される各条件と維持されます。 製品の質量がプラットフォーム領域に時間をかけて増加すると、散水が閉鎖され、継続的な圧力がエネルギー消費とサイクルを増加させ、モールト本体を金型に送ることができなくなります。 有効な保護の時間は、密閉されたポイントの散水によってわずかに覆われるべきであり、サイズ、収縮および解体応力に注意して。 ヘビーウォータード、厚手のアイテムは通常、長期の圧力保護を必要とします。 針または薄肉ブロックはより速く密封され、彼らはまだ長い圧力の下にいる場合、彼らはしばしば水の近くで過度の圧力と漂白を作成します。
圧力ができるだけ高くない。 より高い電圧は材料の冷却を補いますが、また残りの圧力、上の負荷およびスタイリングを増加し、透明な要素は圧力壊れ目の危険があるかもしれません。 より合理的なアプローチは、サブプッシュを使用する必要があります。前の段落は、再充電を安定させるために使用され、中段落は、こぼれの漸進的な凍結と最後の段落は、必要な圧力のみを維持します。 製品の重量と重要な寸法は、高いシェルサイズのために監視されるべきです。重量が安定していて、サイズが変動している場合は、問題は温度、水路、冷却の不均衡、繊維の方向または分解から来るかもしれません。
切換えの安定性はまた逆転のシール、マットおよび測定の重複の必要性によって影響されます。 各モジュールの最後に、ネジが終わらないように合理的なマットが保持されます。材料のクッションが小さすぎる場合は、製品の「重量」の循環度に圧力曲線や変化と一致していません。チェックは、リングの逆転のために作られています ' s 摩耗と涙、スパイラル ' s リフロー、ノズル、可塑化対策。 複数のキャビティの場合、異なるタイプのキャビティの大きさと総圧力が強制補償に増加できない場合は、流体バランス、口径、排気を最初にチェックする必要があります。 よいスイッチは圧力カーブを滑らかに保ち、重量を安定した作り出し、物質的な粘着性の変更のための部屋を去るべきです。