
热流道模具的平衡调机与异常判断
发布时间:2026-09-20
围绕热咀温差 型腔平衡 浇口状态和材料停留时间建立热流道调机方法。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
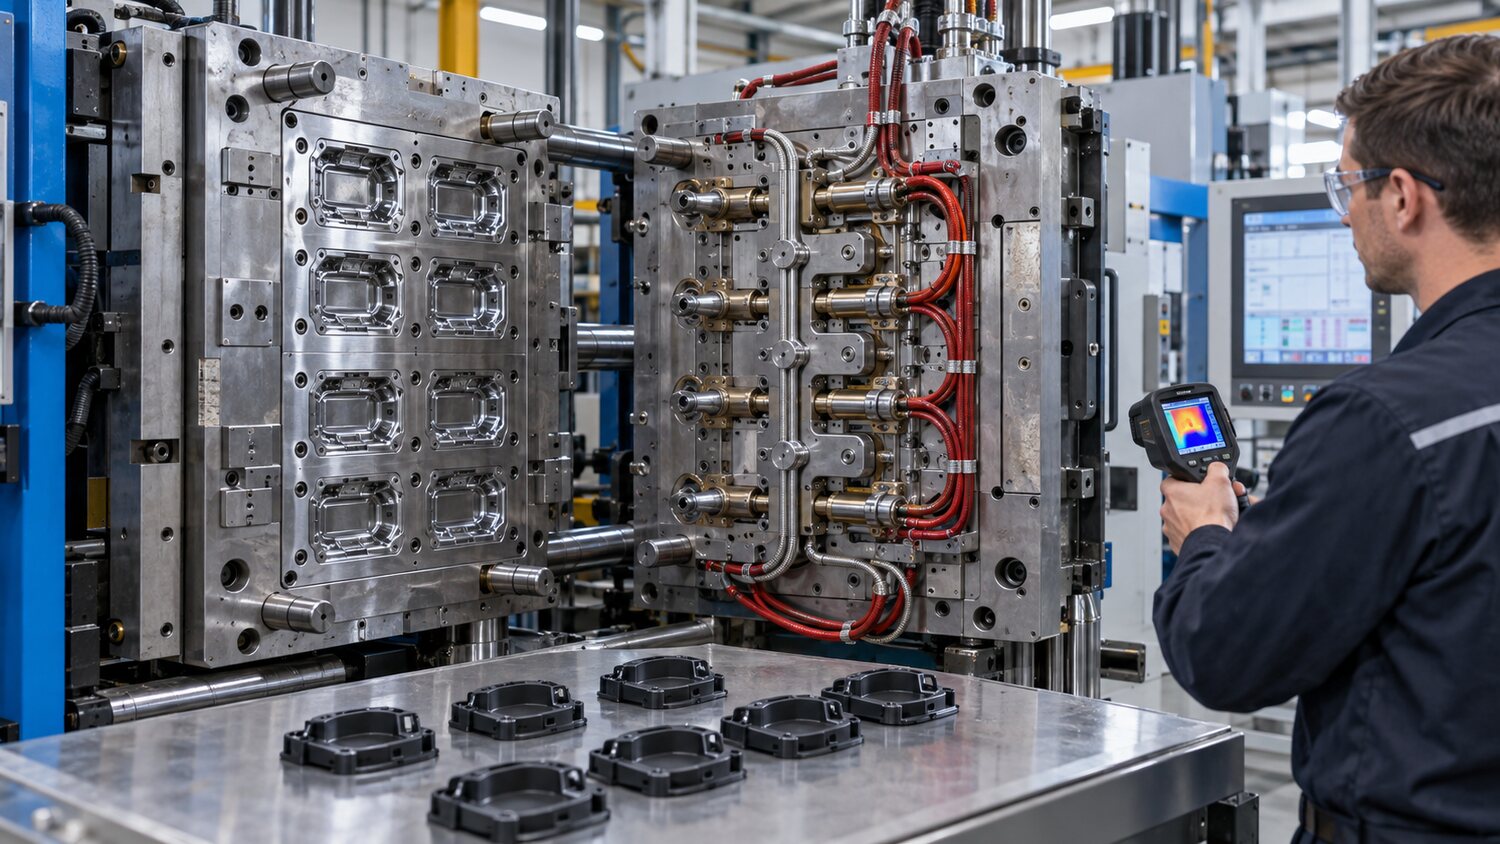
热流道能够减少冷料和浇口废料,但系统内储存的熔体更多,对温度均匀性、停留时间和流道平衡更敏感。开机时应按模具供应商顺序升温,确认各温区实际温度稳定后再低速排料,避免局部尚未熔化就高压射胶损伤阀针或热咀。温控器显示相同并不代表热咀出口状态一致,热电偶位置、加热圈接触和嘴尖散热都会造成实际差异。多腔模具应分别记录每腔重量和充填顺序,不能只看总重量判断系统平衡。
出现某一腔短射、飞边或颜色异常时,先判断问题是否固定在同一热咀。固定单腔异常通常与热咀温度、浇口堵塞、阀针行程、流道尺寸或局部排气有关;若异常随机转移,则更可能与计量、止逆环、材料水分或整体工艺波动有关。调节热咀温度应小步进行并留出稳定时间,过度提高温度虽然能暂时降低黏度,却会增加拉丝、流涎、浇口发亮、材料分解和色差风险。
顺序阀热流道还要控制阀针开闭时机。开启过晚可能形成明显熔接痕或压力波,开启过早又可能出现倒流、流痕和局部过保压。应结合短射样件和压力曲线,确定熔体前沿到达每个浇口的时刻,再优化开阀顺序。对大型外观件,可用阀针顺序控制熔接线位置,但必须保持各热咀温度和响应一致,否则换批次后缺陷会漂移。保压阶段也要确认哪些浇口仍能有效补料,不能把所有型腔当成同一封口时间。
停机和换色是热流道生产的高风险环节。系统内部存在分支和死角,颜色或材料很难一次排净;长时间高温等待会使残料碳化并持续产生黑点。应根据树脂相容性制定降温、清机和重新升温程序,必要时使用合适清机料,并避免将不相容材料直接推进系统。若黑点和色差长期存在,应检查热流道死角、嘴尖积碳以及螺杆混炼结构,而不是无限延长清洗。稳定热流道生产依赖温控、阀针、塑化和模具排气共同匹配。