
Modems d'équilibrage et anomalies pour les moules à flux thermique
Temps de sortie:2026-09-20
Les méthodes d'acheminement thermique sont construites autour des différentiels de température thermique, de l'équilibre des cavités, de l'état d'arrosage et du temps du matériau. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
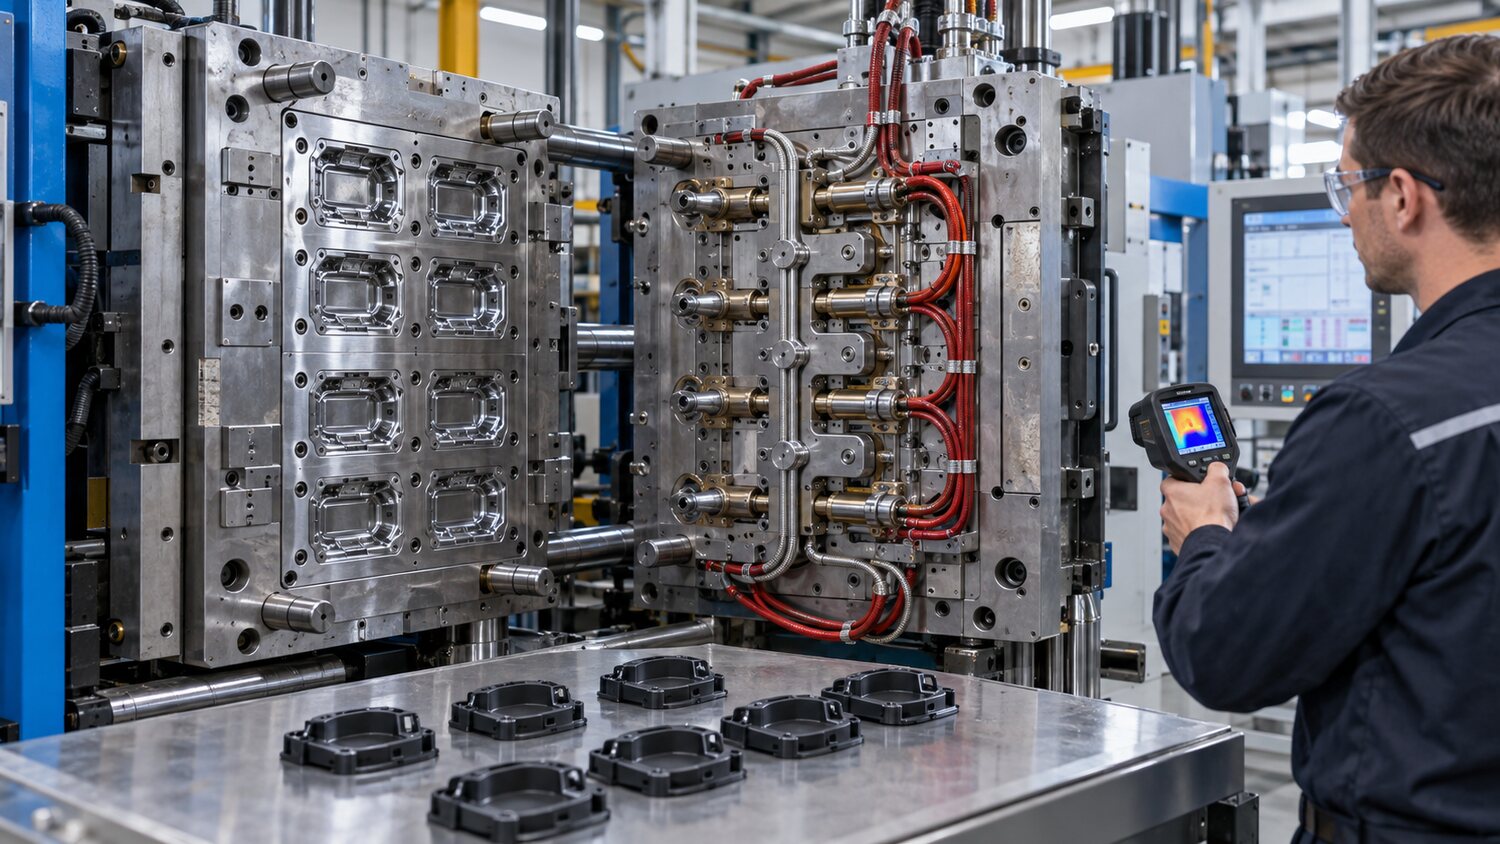
Les courants thermiques réduisent le refroidissement et l'arrosage des déchets, mais il y a plus de fusions dans le système, qui sont plus sensibles à l'homogénéité de la température, au temps de rétention et à l'équilibre du débit. Il doit être ouvert dans l'ordre du fournisseur du moule, en confirmant que la température réelle dans les zones de température est stable, puis lente, et en évitant la non-fusion partielle des valves de dommages au gel haute pression ou des bâtonnets de chaleur. Le thermostat affiche la même chose ne signifie pas que l'état d'exportation de la cheminée thermique est constant, et la position de la poupée électromécanique thermique, l'exposition au cycle de chauffage et l'extrémité de la propagation buccale provoque de réelles différences. Les moules à cuves multiples doivent être enregistrés séparément pour chaque poids de cavité et chaque ordre de remplissage, et la balance du système ne peut être évaluée uniquement par le poids total.
Dans le cas d'une anomalie de courte durée, du côté de la mouche ou de la couleur de la cavité, on détermine si le problème est réglé dans la même chaleur. Les anomalies fixes d'une cavité unique sont habituellement associées à la température du baril, aux pressions, au déplacement des soupapes, à la taille du débit ou aux gaz d'échappement locaux; si elles sont anormalement déplacées au hasard, elles sont plus susceptibles d'être liées à la mesure, à l'inversion, à l'humidité du matériau ou aux fluctuations globales du processus. La température de la puanteur thermique doit être ajustée en petites étapes et pour que le temps se stabilise, et une température excessive augmente le risque de rassage, de salivation, de paillettes buccales, de décomposition du matériau et de différences de couleur, bien que cela puisse temporairement réduire la viscosité.
Le débit thermique de la vanne de séquence contrôle également l'ouverture de la vanne. Le démarrage tardif peut entraîner des marques de fusion visibles ou des ondes de pression, avec un démarrage précoce et d'éventuels renversements, des marques de débit et une poussée locale excessive. En combinaison avec des échantillons à prise courte et des courbes de pression, la ligne de fusion doit être déterminée quand elle atteint chaque évent, et l'ouverture de la séquence de valve optimisée. Pour les grands extérieurs, la position de la ligne de fusion peut être contrôlée par une séquence de vannes, mais la température de la puanteur thermique et la réponse doivent être cohérentes, sinon les défauts dériveront après le changement de lot. La phase de pression doit également identifier l'eau qui peut encore être remplie efficacement et ne doit pas être utilisée pendant la même période.
La coupure et le changement de couleur sont des liens à haut risque dans la production de flux thermique. Il y a des branches et des coins morts dans le système et il est difficile pour les couleurs ou les matériaux d'être nettoyés à la fois; l'attente prolongée à haute température conduit à la carbonisation des résidus et des taches noires continues. Des procédures de température, de nettoyage et de réchauffage devraient être élaborées sur la base de la compatibilité des résines, en utilisant le matériel de nettoyage approprié, le cas échéant, et en évitant la propulsion directe de matériaux incompatibles dans le système. Si des points noirs et des différences de couleur persistent, l'extrémité morte du flux de chaleur, le carbone pointu de la bouche et le mélange de tournevis doivent être vérifiés, plutôt que le nettoyage indéfiniment prolongé. La production de flux thermique stable repose sur des comparaisons de contrôle de température, de vannes, de plastification et d'échappement des moules.