
Modo de equilibrio y anomalías para los moldes de flujo de calor
tiempo de liberación:2026-09-20
Los métodos de enrutamiento térmico se construyen alrededor de los diferenciales de temperatura calor-sisteal, equilibrio de cavidad, estado de riego y tiempo material. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
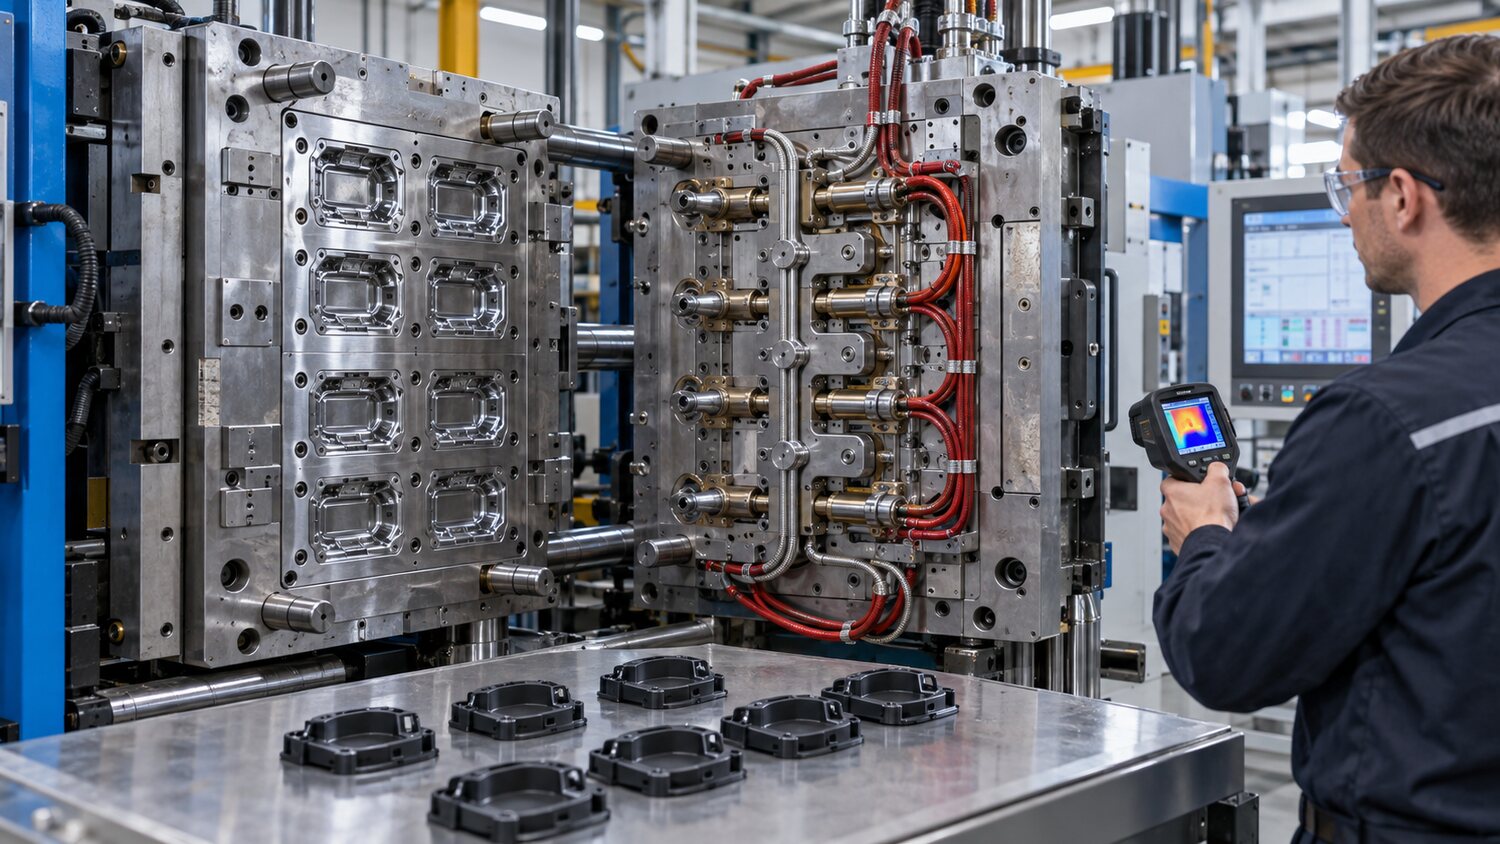
Las corrientes térmicas reducen los residuos de refrigeración y riego, pero hay más derretimientos almacenados en el sistema, que son más sensibles a la homogeneidad de temperatura, tiempo de retención y equilibrio de flujo. Se debe abrir en el orden del proveedor del molde, confirmando que la temperatura real en las áreas de temperatura es estable y luego temperatura lenta, y evitando la no fundición parcial de válvulas de daño de gel de alta presión o palos de calor. El termostato muestra lo mismo no significa que el estado de exportación de calor-bracket sea consistente, y la posición de la muñeca electromecánica térmica, la exposición del anillo de calefacción y la punta de la propagación de la boca causa diferencias reales. Los moldes multi-cavette deben ser registrados por separado para cada orden de peso y llenado de cavidad, y el equilibrio del sistema no puede ser juzgado solo por el peso total.
En caso de una cavidad corta, cara a mosca o anomalía de color, se determina si el problema se fija en el mismo calor. Las anomalías fijas de cavidad simple generalmente se asocian con la temperatura de la barrera de calor, el apretado, el viaje de válvulas, el tamaño del flujo o el agotamiento local; si se mueven aleatoriamente anormalmente, son más propensos a relacionarse con la medición, la reversión, la humedad del material o las fluctuaciones generales del proceso. La temperatura del hedor térmico debe ajustarse en pequeños pasos y para el tiempo para estabilizarse, y la temperatura excesiva aumenta el riesgo de raspado, salivación, brillo bucal, descomposición material y diferenciales de color, aunque esto puede reducir temporalmente la viscosidad.
El flujo de calor de la válvula de secuencia también controla la abertura de la válvula. La puesta en marcha tardía puede resultar en marcas de fusión visibles o ondas de presión, con la puesta en marcha temprana y posibles reveses, marcas de flujo y sobrepush local. En combinación con muestras cortas y curvas de presión, la línea de derretimiento debe determinarse cuando llegue a cada abertura, y la apertura de la secuencia de válvula optimizada. Para grandes exteriores, la posición de la línea de fusión puede ser controlada por una secuencia de válvulas, pero la temperatura del hedor térmico y la respuesta debe ser consistente, de lo contrario los defectos se derivarán después del cambio de lote. La fase de presión también debe identificar qué agua todavía puede ser llenada eficazmente y no debe utilizarse al mismo tiempo.
El corte y el cambio de color son enlaces de alto riesgo en la producción de corriente térmica. Hay ramas y esquinas muertas dentro del sistema y es difícil que los colores o materiales sean limpiados inmediatamente; espera prolongada de alta temperatura conduce a la carbonización de residuos y manchas negras continuas. Los procedimientos de temperatura, limpieza y recalentamiento deben desarrollarse sobre la base de la compatibilidad de las resinas, utilizando el material de limpieza adecuado cuando sea necesario y evitando la propulsión directa de materiales incompatibles en el sistema. Si persisten puntos negros y diferencias de color, el extremo muerto de la corriente de calor, el carbono puntiagudo de la boca y la mezcla de destornillador deben ser revisados, en lugar de una limpieza prolongada indefinidamente. La producción de corriente térmica estable se basa en co-comparaciones de control de temperatura, válvulas, plasticización y el escape de moldes.