
短射飞边缩水银丝的联动诊断方法
发布时间:2026-09-20
从缺陷形成机理出发判断优先调整项,避免多个参数同时变化导致问题转移。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
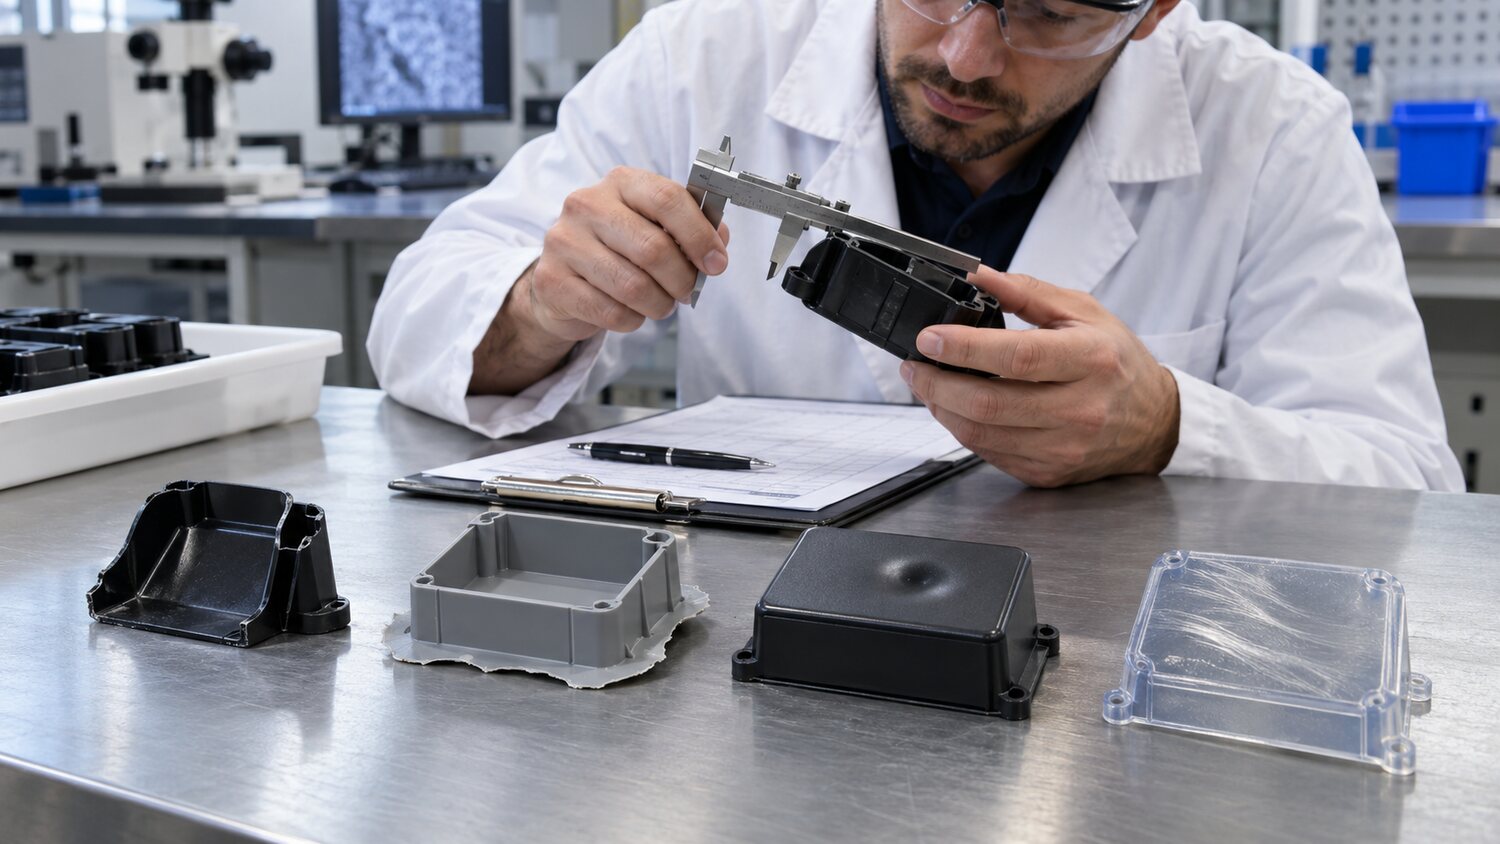
短射、飞边、缩水和银丝看似是四种独立缺陷,实际上常由同一组基础条件失衡引起。短射可能来自射胶量不足、实际速度受压力限制、料温或模温偏低、排气不畅、止逆环回流以及浇口过小;飞边则可能来自切换过晚、压力过高、锁模力不足、模具分型面损伤或熔体黏度过低。调机前先确认缺陷位置、出现频率和制品重量,再检查压力曲线与料垫。若每模重量都在变化,应优先解决计量和止逆问题,而不是对外观参数做细调。
缩水通常发生在厚壁、筋根、柱位或浇口补料不足区域。应先验证浇口是否过早封闭,再调整保压压力和有效保压时间,同时检查局部冷却。若提高保压后缩水减轻却出现飞边或内应力,说明模具浇口、壁厚过渡或冷却设计可能限制了工艺窗口。对远离浇口的缩水,仅在机台上继续加压往往效果有限,因为压力无法穿过已冻结的薄壁区传递到厚壁位置。此时需要评估浇口位置、尺寸或产品结构。
银丝和气纹要区分水分、空气、挥发物与喷射造成的外观。吸湿材料干燥不足时,银丝常沿流动方向扩散,并伴随物性下降;料筒进气或背压不足时,气纹可能与计量波动同时出现;温度过高、停留过久或回料污染则可能释放挥发物。靠提高背压或降低速度有时能暂时改变外观,但若水分未达标,问题仍会反复。应核对干燥机露点、回风过滤、料斗密封和干燥后的输送时间。
实际诊断可采用固定其他条件、一次只改一个因素的方法,并为每项调整设定预期结果。例如怀疑切换过晚,就提前切换并观察压力尖峰与飞边是否同步下降;怀疑排气,就降低末端速度并清理排气槽;怀疑止逆环,就做重复射胶或重量稳定性试验。若缺陷在设备运行一段时间后才出现,还要检查熔体停留、螺杆磨损和热平衡变化。调机记录应保留缺陷照片、参数变化和验证结论,形成可复用的故障树,而不是只留下最终参数。