
ショートショットのフライトをリンクして、水銀を縮小します。
リリース時間:2026-09-20
優先調整は、欠陥のメカニズムの観点から判断されるため、複数のパラメータが同時に変更されず、問題がシフトされます。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
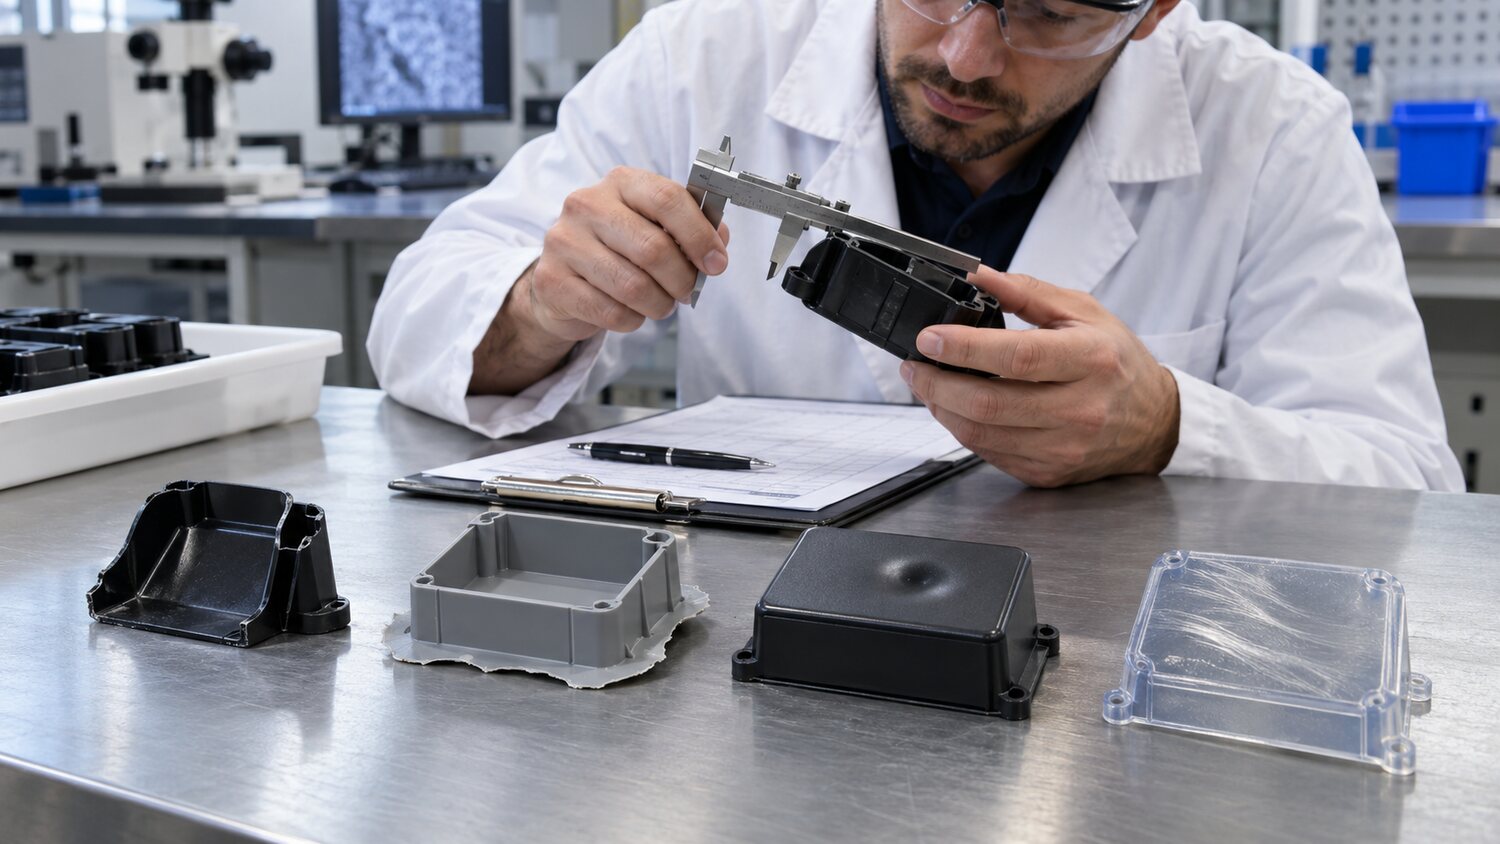
ショートショット、フライサイド、水スランとシルバーシルクは、多くの場合、根本的な条件の同じセットによって引き起こされる4つの別々の欠陥に現れます。 ショートショットは、不十分な電圧、実際の速度の制約、材料または軟体質の低温、換気不良、ループフローの逆転、および余りに小さな散水から来ることができます。 飛行エッジは、遅延スイッチング、高圧、不十分なロックパワー、金型へのスペクトル損傷、または低融着から来ることができます。 転送は、製品の位置、発生頻度、質量の確認、圧力曲線の検査、材料のクッションによって優先されます。 各モデルの重みが変化すると、外部パラメータを微調整するのではなく、測定と逆転の問題に優先すべきである。
水は、通常、厚い壁、スパム、棒または口が不十分な領域で発生します。 最初に、水やりが閉まることが余りに早いかどうかを確かめ、それから圧力圧力および有効な圧力保存の時間を調節し、ローカル冷却のために点検して下さい。 増加した圧力の結果として水が収縮した場合, しかし、飛行エッジや内部のストレスがあります, それは、金型の適用を示唆しています, 壁厚さの移行や冷却設計は、プロセスウィンドウを制限することができます. プラットフォーム単独での継続的な圧力は、多くの場合、水を縮小する場合に限られた効果であり、凍結した薄い壁面の領域を厚い壁の位置に通過することはできません。 この時点では、水やりの場所、サイズ、または製品構造が評価される必要があります。
銀製の糸およびガスはスプレーの湿気、空気、ボラチライザーおよび出現と区別します。 吸入材料が乾いたとき、銀製の絹は、材料の減少を伴う流れの方向に広がる傾向があります。材料のガスや背圧の不足がある場合、ガスストリップは変動の測定と同時に現れるかもしれません。そして温度が高すぎると、呼吸器からのあまりにも長いまたは汚染は揮発性を解放するかもしれません。 バックプレッシャーや速度を下げることにより、一時的に外観を変更することができますが、水が届かない場合は、問題が繰り返すことができます。 ドライヤーの点、背部風ろ過、管のシールおよび乾燥した輸送時間は点検されるべきです。
実際の診断は、固定された他の条件、時間と各調整のための期待される結果に基づいて行うことができます。 たとえば、スイッチが行われる前に、圧力ピークがフライサイドと平行に低下すると疑われています。排気速度が低下し、排気溝が洗浄されると疑われています。逆リングが停止し、ダブルジェットまたは重量安定性テストが行われると疑われています。 機器が一定期間稼働した後に欠陥が生じた場合、溶融停止、ネジ摩耗、熱バランスの変更もチェックされます。 スイッチボードレコードは、欠陥のある写真、パラメータの変更、および検証結果を保持して、最終的なパラメータだけを残すのではなく、再使用可能な欠陥ツリーを形成する必要があります。