
背压螺杆转速与塑化稳定性的关系
发布时间:2026-09-20
理解背压和螺杆转速对混炼 排气 温升和计量重复性的共同影响。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
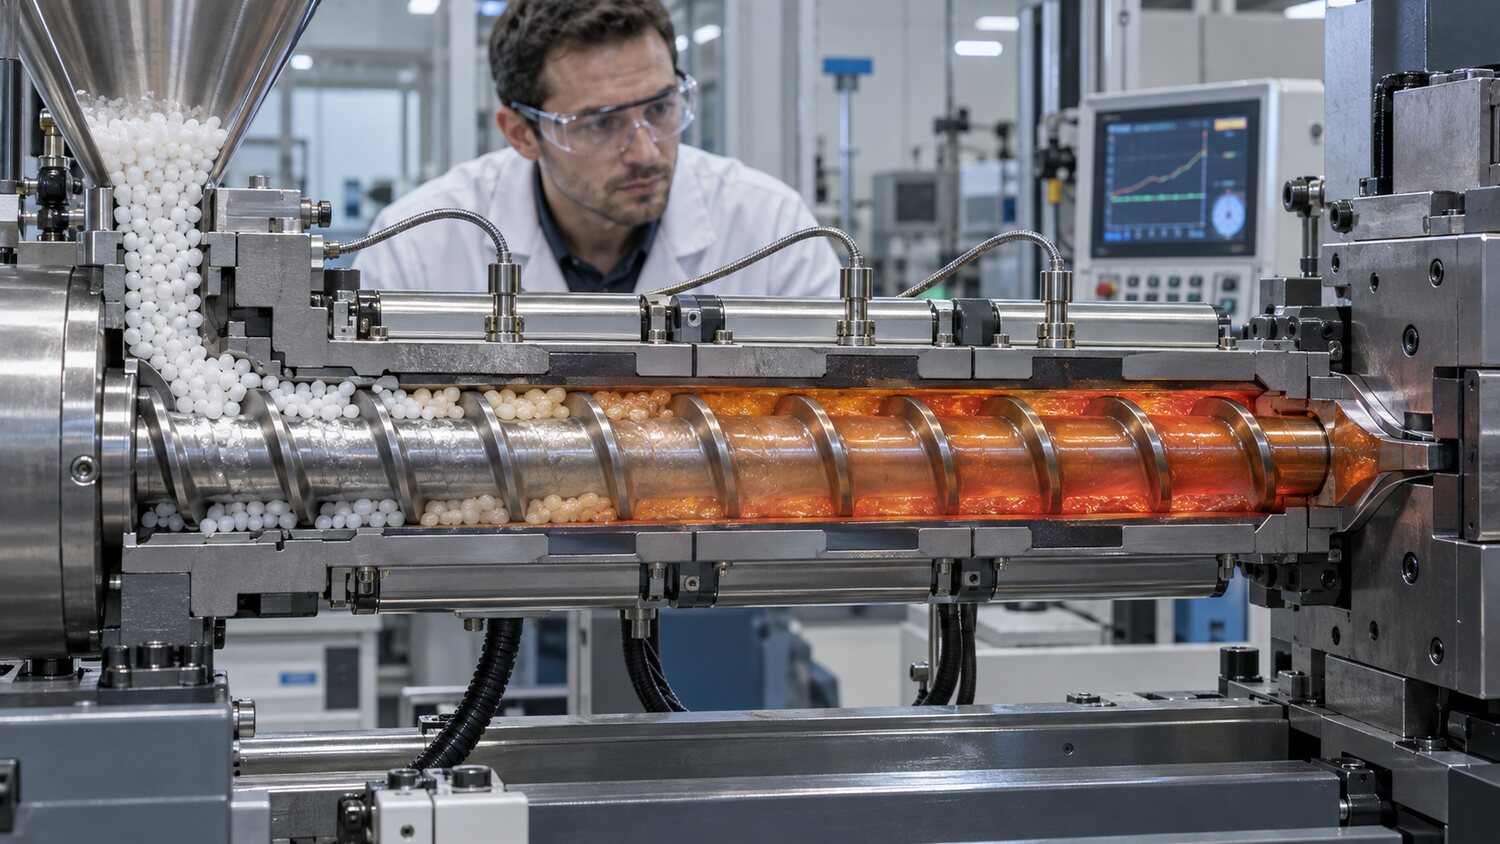
背压和螺杆转速共同决定颗粒在料筒内的输送、压实、熔融和混合质量。背压过低时,螺槽内可能夹带较多空气,色母分散不均,计量密度和制品重量也容易波动;背压过高则会延长塑化时间、增加剪切热和能耗,使热敏材料变色、玻纤被过度剪短,并加快螺杆与料筒磨损。正确做法是从满足塑化均匀和计量稳定的最低背压开始,观察熔胶外观、计量时间、螺杆回退是否平稳,再按产品要求小幅调整,而不是把高背压当作解决所有混色问题的办法。
螺杆转速决定单位时间内的剪切次数和产热速度。低转速有利于减少材料过热和纤维损伤,但若塑化不能在冷却阶段内完成,就会拖长周期或造成下一模供料不足;过高转速虽然缩短计量时间,却可能使实际熔体温度明显高于料筒设定温度。调机时应把塑化时间控制在冷却时间以内,并保留一定余量,避免螺杆刚计量完就立即射胶。对于PC、POM、PMMA、阻燃料和玻纤增强料,应特别关注剪切温升、气味、颜色变化以及喷嘴流涎。
计量行程也会影响塑化质量。射胶量过小而使用直径过大的螺杆,材料在料筒中的实际更新率低,停留时间长,容易产生黑点、黄变和分解;射胶量过大又可能需要过长计量行程,导致供料不足或熔体不均。若订单长期出现未熔颗粒、色差、计量时间波动或同一参数下熔体温度过高,应核对螺杆直径、长径比、压缩比和混炼结构是否与树脂及产品匹配。仅靠提高后段温度或背压,可能暂时改善外观,却会缩小安全工艺窗口。
建立塑化参数时,可记录连续二十模以上的计量时间、螺杆终点、峰值扭矩或电流、制品重量和实际周期。若计量时间逐渐延长,要检查加料口架桥、颗粒粉尘、冷却水过强、螺杆打滑或材料含水;若计量突然变快并伴随重量下降,要怀疑止逆环回流或颗粒堆积密度变化。稳定的塑化过程应实现均匀熔融、适度混炼和可重复计量,同时避免不必要的高剪切,这也是选择和定制注塑螺杆时最需要结合材料与产能评估的部分。