
反動ねじはプラスチック安定性に変わります。
リリース時間:2026-09-20
排気温度上昇および測定の繰り返しの背部圧力およびねじ速度の共同効果を把握して下さい。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
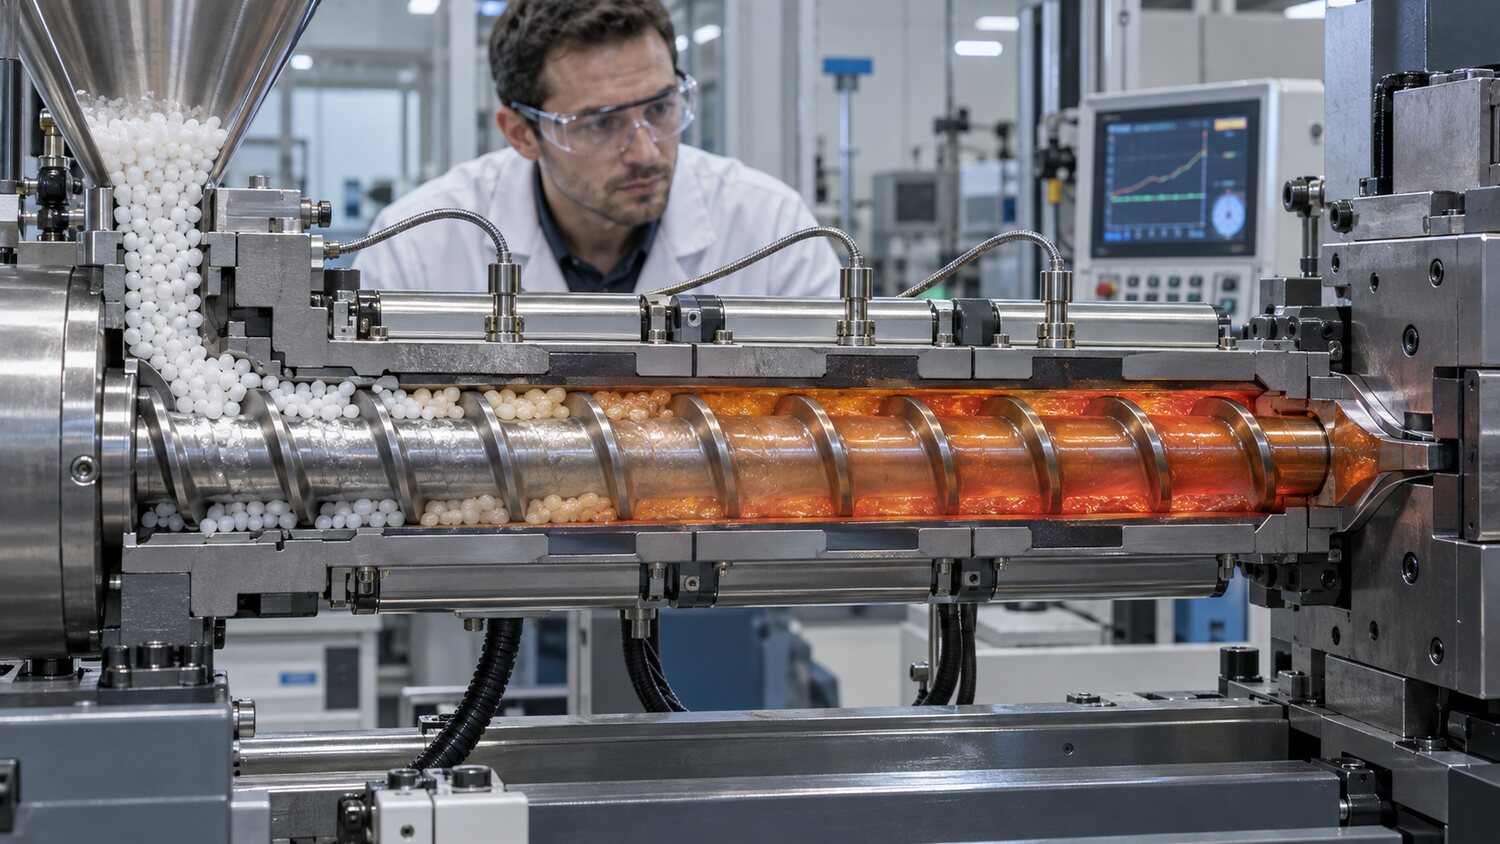
背部圧力およびねじ速度はドラムの粒子の配達、圧力、溶け、混合の固まりを定める。 背部圧力が余りに低いとき、それはより多くの空気、不均等な配分と密度およびプロダクト重量の測定の揮発性の高度と伴うかもしれません;過度の背部圧力は可塑化の時間を高めます、せん断熱およびエネルギー消費を増加し、熱敏感な材料を変え、繊維を過剰カットし、ねじおよびドラムの摩耗を加速します。 正しいアプローチは、スミリングルック、測定時間、スパイラルリトリートが滑らかで、少量の製品の要件に調整するだけでなく、すべての混合問題に対するソリューションとして高いバックプレッシャーを使用するのではなく、最小限のプラスチック化と測定安定性の最小背圧を満たすことから始まります。
螺線形の速度は単位の時間内の切断の数そして熱生産の率を決定します。 低い回転速度は材料の過熱および線維の損傷を減らすのを助けることができますが、冷却フェーズの間に可塑性化が完了しなかったら、それは周期を延長するか、または次のシミュレータの供給の不足をもたらすかもしれません;より短い測定の時間がドラムのために置かれるよりかなりより高い実質の溶ける温度をもたらすかもしれません。 スイッチボードは、冷却時間内に可塑化時間を含んでおり、ネジが測定されるとすぐに接着剤の適用を避けるために一定の予備時間を保持する必要があります。 PC、POM、PMMA、燃料の抑制剤および軟化剤のために、特別な注意は温度の上昇、臭気、色の変更およびノズルの唾液を切るために支払われるべきです。
測定旅行はまた可塑性の質に影響を与えます。 直径の小ネジや大きすぎるネジのアプリケーションは、ドラムの材料の実際の交換率が低く、その期間は長いです、そしてそれは黒い点、黄色の変換と分解を簡単に生成できます。それはあまりにも大きく、長い測定プロセスを必要とするかもしれません。これは、供給の欠如または不均等な溶融プロセスにつながる。 長期非溶融粒子、色差、測定時間変動、または過熱温度が同じパラメータの下の場合には、ネジ径、長距離比、圧縮比、結露構造マッチ樹脂および製品かどうかは、チェックを行う必要があります。 バック温度やバック圧力を単独で増加させると、一時的に外観を改善することができますが、安全プロセスウィンドウを減らすことができます。
パラメータの可塑化が確立されるとき、測定時間、ねじ終点、ピークのねじれか流れ、プロダクト重量および実際の周期は20以上の連続的な期間のために記録することができます。 測定時間が時間とともに延長される場合、充填物をチェックする必要があります、配管、冷却水が強すぎる、ネジのスライド、または材料には水が含まれています。測定が突然速くなり、重量の減少を伴う場合は、逆ループフローの停止または粒子密度の変化が疑われる。 安定した可塑化プロセスは、材料および容量の評価がプラスチックねじの選択し、カスタマイズするのに最も必要である不必要な高いせん断を避けながら、溶融、適度な混合および再calcitrant測定を達成するべきです。