
La vis répulsive se tourne vers la stabilité en plastique.
Temps de sortie:2026-09-20
Comprendre les co-effets de la contre-pression et de la vitesse de vis sur le mélange de l'élévation de la température des gaz d'échappement et la mesure de la répétition. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
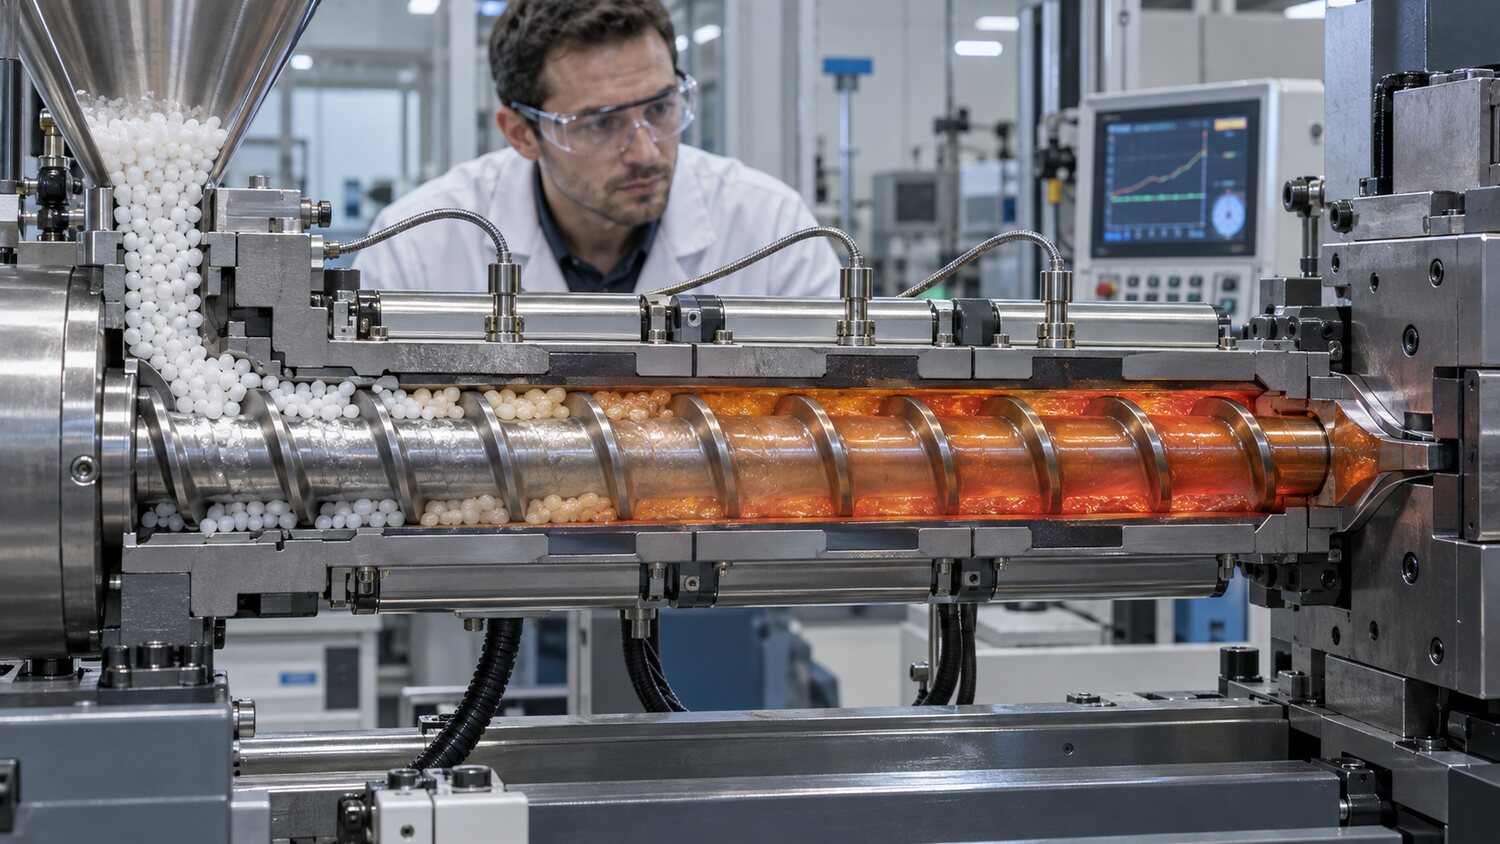
La contre-pression et la vitesse de la vis déterminent la masse de livraison, de pression, de fusion et de mélange des particules dans le tambour. Lorsque la contre-pression est trop basse, elle peut être accompagnée d'un plus grand volume d'air, avec une distribution inégale des mères de couleur et un degré élevé de volatilité dans la mesure de la densité et du poids du produit; une contre-pression excessive augmente le temps de plastification, augmente la consommation de chaleur et d'énergie de cisaillement, change le matériau sensible à la chaleur, sur Coupe les fibres et accélère l'usure des vis et des fûts. L'approche correcte commence par répondre à la contre-pression minimale de plastification et de mesure de la stabilité, en observant si l'aspect de la fonte, le temps de mesure et les retraits en spirale sont lisses, puis en s'adaptant aux exigences du produit en petites quantités, plutôt que d'utiliser une contre-pression élevée comme solution à tous les problèmes mixtes.
La vitesse de la spirale détermine le nombre de boutures et le taux de production de chaleur dans le temps unitaire. Des vitesses de rotation faibles peuvent aider à réduire la surchauffe des matériaux et les dommages fibreux, mais si la plastification n'est pas terminée pendant la phase de refroidissement, elle peut prolonger le cycle ou entraîner une pénurie de l'alimentation suivante du simulateur; tandis qu'un temps de mesure plus court peut entraîner une température de fusion réelle significativement plus élevée que celle fixée pour le tambour. Le standard doit contenir le temps de plastification dans le temps de refroidissement et conserver une certaine quantité de temps libre pour éviter l'application de colle dès que la vis est mesurée. Pour PC, POM, PMMA, retardateurs de carburant et botilisateurs, une attention particulière doit être accordée à la réduction des hausses de température, des odeurs, des changements de couleur et de la salive de buse.
La mesure des déplacements affecte également la qualité de la plastification. L'application de vis trop petites et trop grandes en diamètre, le taux de remplacement réel du matériau dans les fûts est faible, sa durée est longue, et il est facile de produire des points noirs, des transformations jaunes et la décomposition; il est trop grand et peut nécessiter un long processus de mesure, ce qui entraîne un manque d'approvisionnement ou un processus de fusion inégal. Dans le cas de particules non fondues à long terme, de différences de couleur, de fluctuations de temps mesurées ou de températures excessives sous le même paramètre, il convient de vérifier si le diamètre de la vis, le rapport à longue distance, le rapport de compression et la structure condensée correspondent aux résines et aux produits. L'augmentation de la température arrière ou de la contre-pression seule peut temporairement améliorer l'apparence, mais peut réduire la fenêtre du processus de sécurité.
Lorsque des paramètres de plastification sont établis, le temps de mesure, les paramètres de vis, les torsions ou courants de pointe, les poids des produits et les cycles réels peuvent être enregistrés pendant une période continue de 20 ou plus. Si le temps de mesure est prolongé au fil du temps, il est nécessaire de vérifier les remplissages, le panache, l'eau de refroidissement est trop forte, les vis glissent ou le matériau contient de l'eau; si la mesure devient soudainement plus rapide et s'accompagne d'une diminution de poids, on soupçonne d'arrêter le flux de boucle inversée ou de modifier la densité des particules. Un processus de plastification stable devrait atteindre une fusion uniforme, un mélange modéré et une mesure récalcitrante, tout en évitant un cisaillement élevé inutile, qui est la partie où les évaluations du matériau et de la capacité sont les plus nécessaires pour sélectionner et personnaliser les vis en plastique.