
Die abstoßende Schraube verwandelt sich in plastische Stabilität.
Release-Zeit:2026-09-20
Verstehen Sie die Ko-Effekte von Staudruck und Schraubengeschwindigkeit auf den Anstieg der Abgastemperatur und die Messung der Wiederholung. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
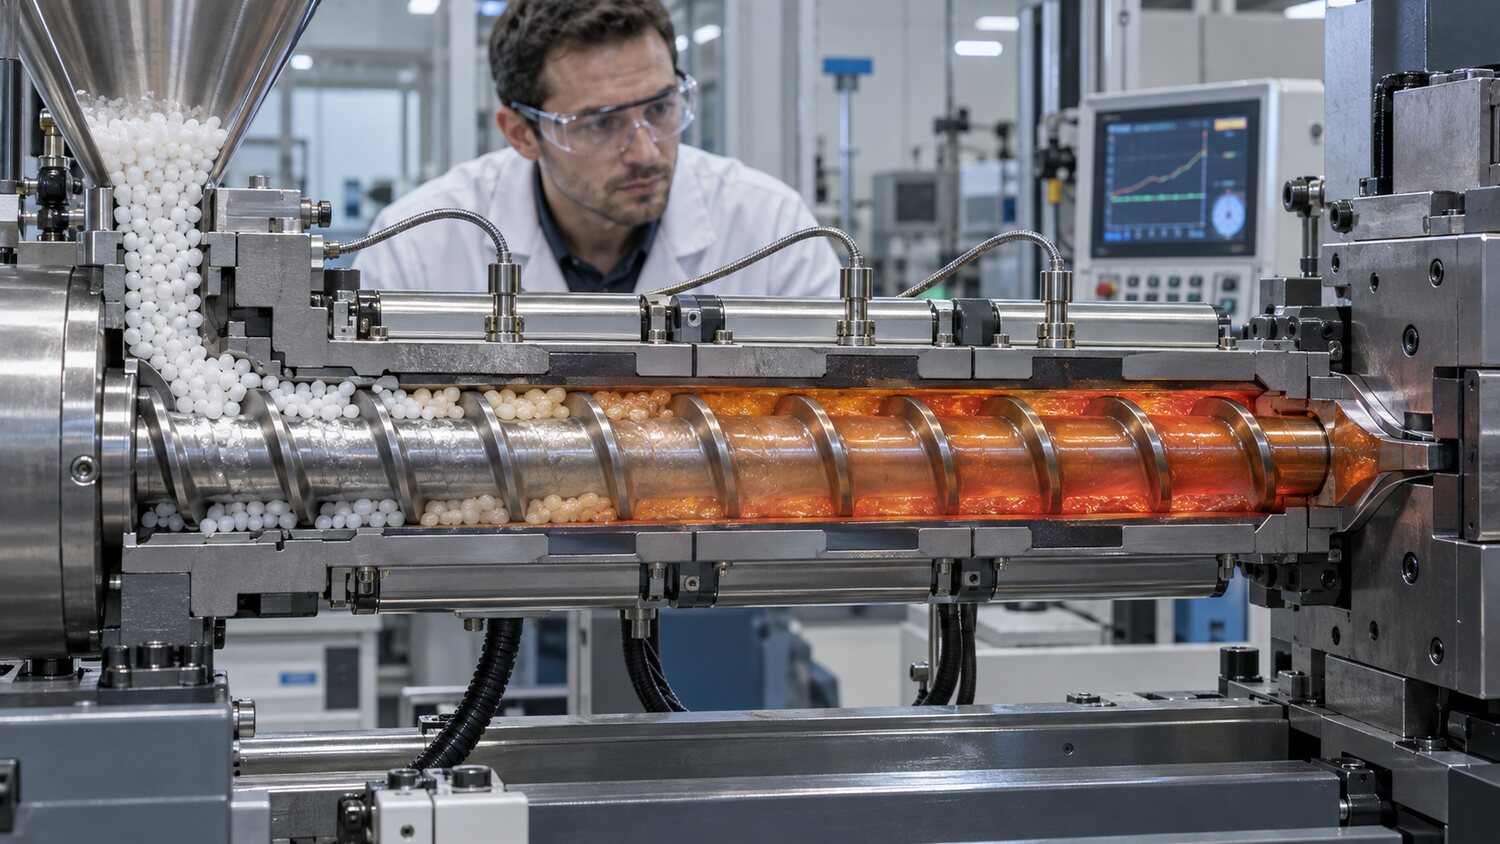
Der Staudruck und die Schneckengeschwindigkeit bestimmen die Förder-, Druck-, Schmelz- und Mischmasse der Partikel in der Trommel. Wenn der Gegendruck zu niedrig ist, kann er von mehr Luft begleitet sein, mit einer ungleichen Verteilung der Farbmütter und einem hohen Grad an Flüchtigkeit bei der Messung der Dichte und des Produktgewichts; übermäßiger Gegendruck erhöht die Plastifizierungszeit, erhöht die Scherwärme und den Energieverbrauch, verändert das wärmeempfindliche Material, überschneidet die Fasern und beschleunigt den Verschleiß der Schrauben und Trommeln. Der richtige Ansatz beginnt mit dem Erreichen des minimalen Gegendrucks der gleichmäßigen Plastifizierung und Messstabilität, wobei beobachtet wird, ob das Schmelzen aussieht, die Messzeit und die Spiralrückzüge glatt sind, und dann in kleinen Mengen an die Produktanforderungen angepasst wird, anstatt hohen Gegendruck als Lösung für alle gemischten Probleme zu verwenden.
Die Spiralgeschwindigkeit bestimmt die Anzahl der Schnitte und die Rate der Wärmeproduktion innerhalb der Zeiteinheit. Niedrige Drehzahlen können dazu beitragen, Materialüberhitzung und Faserschäden zu reduzieren, aber wenn die Plastifizierung während der Abkühlphase nicht abgeschlossen ist, kann dies den Zyklus verlängern oder zu einem Mangel an der nächsten Simulatorzufuhr führen, während eine kürzere Messzeit zu einer signifikant höheren tatsächlichen Schmelztemperatur führen kann als die für die Trommel eingestellte. Die Schalttafel sollte die Plastifizierungszeit innerhalb der Abkühlzeit enthalten und eine gewisse Freizeit beibehalten, um den Leimauftrag zu vermeiden, sobald die Schraube gemessen wird. Bei PC, POM, PMMA, Kraftstoffverzögerern und Botilisatoren sollte besonderes Augenmerk auf Temperaturerhöhungen, Gerüche, Farbveränderungen und Düsenspeichel gelegt werden.
Die Messung von Reisen beeinflusst auch die Qualität der Plastifizierung. Die Anwendung von zu wenig und zu großen Schrauben im Durchmesser, die tatsächliche Austauschrate des Materials in den Trommeln ist gering, seine Dauer ist lang und es ist einfach, schwarze Punkte, gelbe Transformationen und Zersetzung zu erzeugen; es ist zu groß und kann einen langen Messprozess erfordern, was zu einem Mangel an Vorräten oder einem ungleichmäßigen Schmelzprozess führt. Bei langzeitig ungeschmolzenen Partikeln, Farbdifferenzen, gemessenen Zeitschwankungen oder überschweren Temperaturen unter demselben Parameter sollte geprüft werden, ob Schneckendurchmesser, Weitstreckenverhältnis, Kompressionsverhältnis und kondensierte Struktur mit Harzen und Produkten übereinstimmen. Eine Erhöhung der Rückentemperatur oder des Rückendrucks allein kann das Aussehen vorübergehend verbessern, aber das Sicherheitsprozessfenster verringern.
Wenn Plastifizierungsparameter festgelegt werden, können Messzeit, Schraubenendpunkte, Spitzendrehungen oder -ströme, Produktgewichte und tatsächliche Zyklen für einen kontinuierlichen Zeitraum von 20 oder mehr aufgezeichnet werden. Wenn die Messzeit im Laufe der Zeit verlängert wird, ist es notwendig, die Füllungen, die Wolke, das Kühlwasser zu stark zu überprüfen, die Schrauben rutschen oder das Material enthält Wasser; Wenn die Messung plötzlich schneller wird und mit einer Gewichtsabnahme einhergeht, wird vermutet, dass der Umkehrstrom gestoppt wird oder sich die Partikeldichte ändert. Ein stabiler Plastifizierungsprozess sollte ein gleichmäßiges Schmelzen, mäßiges Mischen und kalzitierende Messung erreichen, während unnötige hohe Scherung vermieden wird, was der Teil ist, in dem Material- und Kapazitätsbewertungen am meisten benötigt werden, um die Kunststoffschrauben auszuwählen und anzupassen.