
El tornillo repulsivo se convierte en estabilidad plástica.
tiempo de liberación:2026-09-20
Entender los co-efectos de la presión trasera y la velocidad del tornillo mezclando el aumento de temperatura del escape y medición de la repetición. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
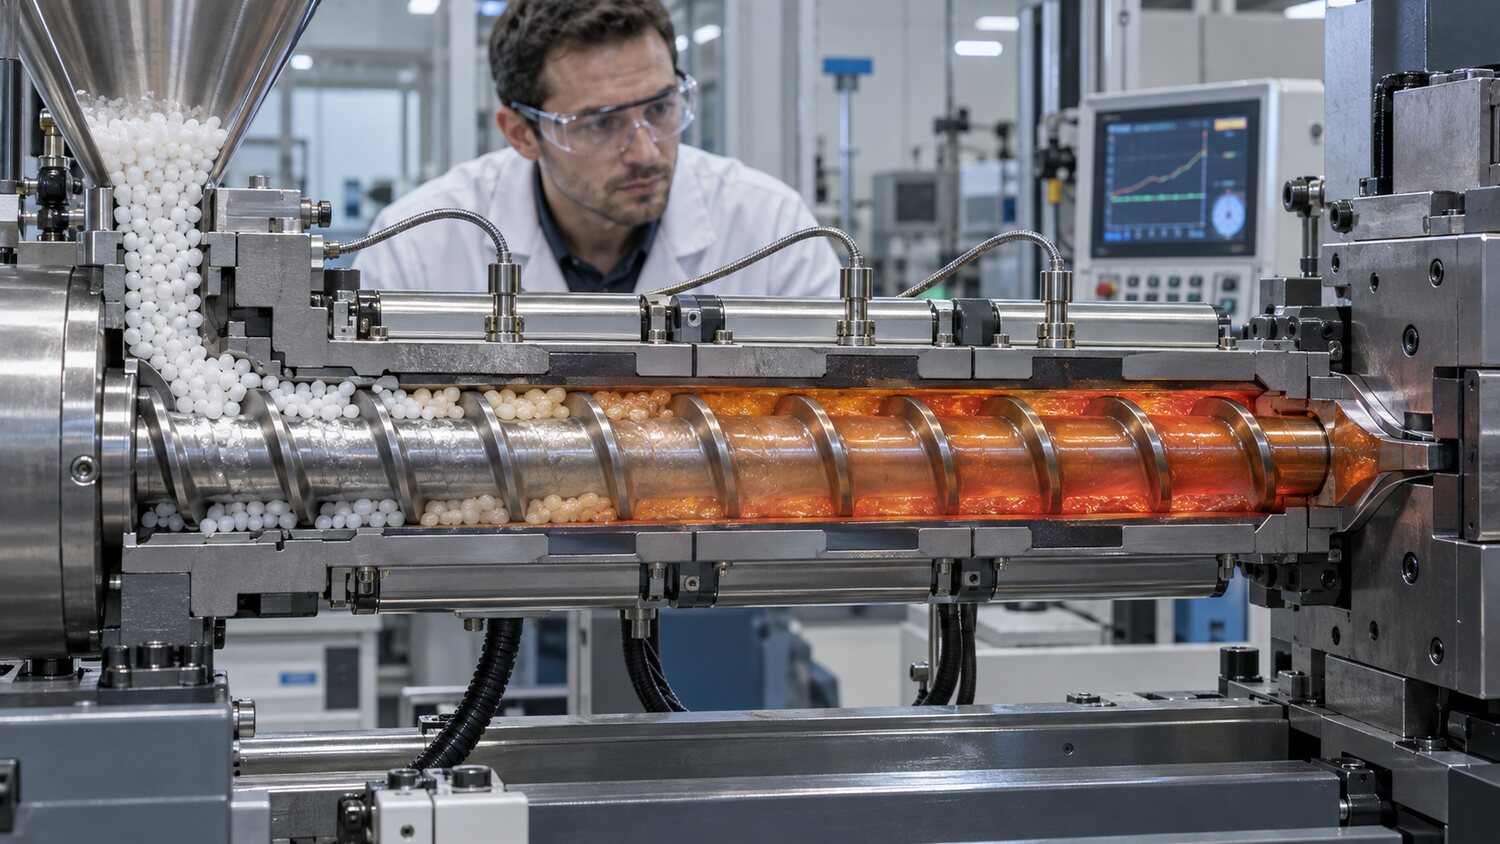
La presión trasera y la velocidad del tornillo determinan la entrega, presión, fusión y mezcla de masa de las partículas en el tambor. Cuando la presión trasera es demasiado baja, puede ir acompañada de más aire, con una distribución desigual de las madres de color y un alto grado de volatilidad en la medición de densidad y peso del producto; la presión de espalda excesiva aumenta el tiempo de plasticización, aumenta el consumo de calor y energía que se desgarra, cambia el material sensible al calor, supera las fibras y acelera el desgaste de los tornillos y los tambores. El enfoque correcto comienza con el cumplimiento de la presión mínima de la espalda de la plasticización uniformemente y la medición de la estabilidad, observando si el aspecto de fundición, el tiempo de medición y los retiros espirales son suaves, luego ajustando a los requisitos de producto en cantidades pequeñas, en lugar de usar la presión de la espalda alta como solución a todos los problemas mixtos.
La velocidad de espiral determina el número de cortes y la tasa de producción de calor dentro del tiempo de unidad. Las bajas velocidades de rotación pueden ayudar a reducir el sobrecalentamiento de materiales y el daño fibroso, pero si la plasticización no se completa durante la fase de enfriamiento, puede prolongar el ciclo o resultar en una escasez de la siguiente alimentación simuladora; mientras que un tiempo de medición más corto puede resultar en una temperatura de fusión significativamente mayor que la establecida para el tambor. El portapapeles debe contener el tiempo de plasticización dentro del tiempo de enfriamiento y retener una cierta cantidad de tiempo libre para evitar la aplicación de pegamento tan pronto como se mide el tornillo. Para PC, POM, PMMA, retardantes de combustible y botilizantes, se debe prestar especial atención a reducir los aumentos de temperatura, olores, cambios de color y saliva de boquilla.
Los viajes de medición también afectan la calidad de la plasticización. La aplicación de tornillos demasiado pequeños y demasiado grandes de diámetro, la tasa de sustitución real del material en los tambores es baja, su duración es larga, y es fácil producir puntos negros, transformaciones amarillas y descomposición; es demasiado grande y puede requerir un proceso de medición largo, que conduce a una falta de suministros o un proceso de fusión desigual. En el caso de partículas no fundidas a largo plazo, diferenciales de color, fluctuaciones de tiempo medido o temperaturas onduladas bajo el mismo parámetro, se debe comprobar si el diámetro del tornillo, la relación de largo alcance, la relación de compresión y la estructura condensada coinciden con resinas y productos. Aumentar la temperatura de la espalda o la presión de la espalda por sí sola puede mejorar temporalmente la apariencia, pero puede reducir la ventana del proceso de seguridad.
Cuando se establecen parámetros de plástico, tiempo de medición, puntos finales de tornillo, giros máximos o corrientes, pesos de producto y ciclos reales se pueden registrar para un período continuo de 20 o más. Si el tiempo de medición se extiende a lo largo del tiempo, es necesario comprobar los rellenos, la ciruela, el agua de refrigeración es demasiado fuerte, los tornillos deslizan, o el material contiene agua; si la medición de repente se vuelve más rápida y se acompaña de una disminución de peso, se sospecha que para detener el flujo de bucle inverso o cambios en la densidad de partículas. Un proceso estable de plasticización debe lograr incluso la fusión, mezcla moderada y la medición recalcitrante, evitando al mismo tiempo la alta vara innecesaria, que es la parte donde más se necesitan evaluaciones de materiales y capacidades para seleccionar y personalizar los tornillos de plástico.