
Betina menjijikkan berubah menjadi stabilitas plastik.
Masa keluaran:2026-09-20
CO-efek dari tekanan punggung dan kecepatan sekrup pada pencampuran suhu buangan meningkat dan mengukur pengulangan. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
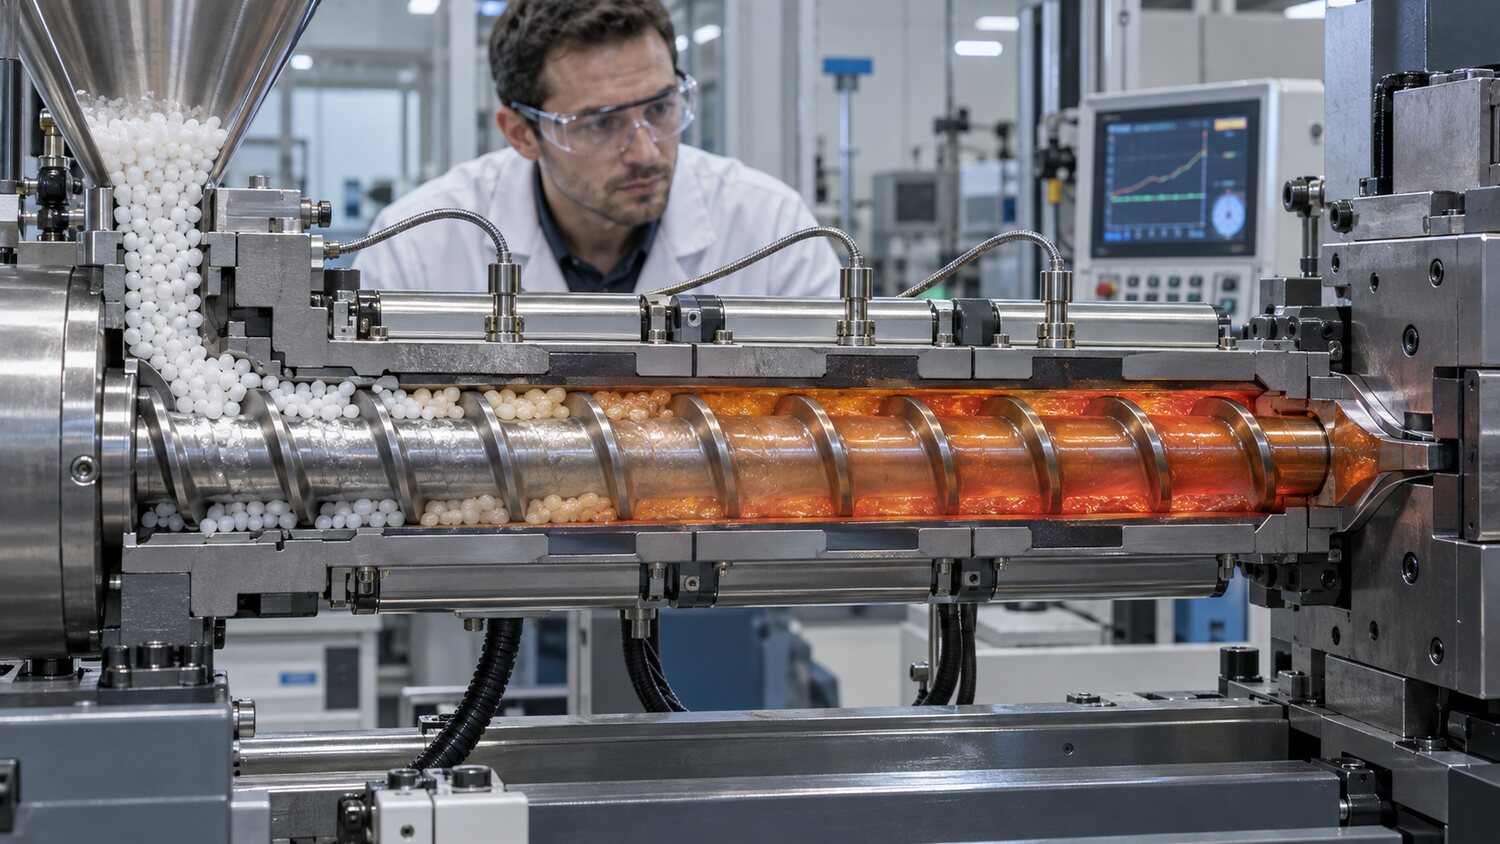
Tekanan punggung dan kecepatan sekrup menentukan pengiriman, tekanan, lebur dan pencampuran massa partikel dalam drum. Ketika tekanan punggung terlalu rendah, mungkin disertai dengan lebih banyak udara, dengan distribusi yang tidak merata ibu warna dan tingkat volatilitas yang tinggi dalam pengukuran kepadatan dan berat produk; tekanan punggung yang berlebihan meningkatkan waktu plastisisasi, meningkatkan panas dan konsumsi energi yang tajam, mengubah bahan sensitif panas, memotong serat dan mempercepat pemakaian sekrup dan drum. Pendekatan yang benar dimulai dengan memenuhi tekanan punggung minimum dari plastikisasi merata dan mengukur stabilitas, mengamati apakah smelting terlihat, mengukur waktu, dan mundur spiral halus, kemudian menyesuaikan dengan persyaratan produk dalam jumlah kecil, daripada menggunakan tekanan punggung tinggi sebagai solusi untuk semua masalah campuran.
Kecepatan spiral yang menentukan jumlah pemotongan dan laju produksi panas dalam waktu satuan. Kecepatan rotasi yang rendah dan rendah dapat membantu mengurangi kerusakan overheating dan fibrous material, tetapi jika plasticization tidak selesai selama fase pendinginan, itu mungkin memperpanjang siklus atau mengakibatkan kekurangan pakan simulator berikutnya; sementara waktu pengukuran yang lebih pendek mungkin mengakibatkan suhu lelehan aktual yang jauh lebih tinggi dari yang ditetapkan untuk drum. Kwitchboard harus mengandung waktu plastikisasi dalam waktu pendinginan dan mempertahankan sejumlah waktu luang tertentu untuk menghindari penerapan lem segera setelah sekrup diukur. Untuk PC, POM, PMMA, pelontar bahan bakar dan botilizer, perhatian khusus harus dibayar untuk memotong kenaikan suhu, odour, perubahan warna dan air liur nozzle.
Kepergian yang mudah juga mempengaruhi kualitas plastikisasi. Aplikasi yang terlalu kecil dan terlalu besar sekrup berdiameter, tingkat penggantian aktual material dalam drum rendah, durasinya panjang, dan mudah menghasilkan titik hitam, transformasi kuning dan dekomposisi; terlalu besar dan mungkin memerlukan proses pengukuran yang panjang, yang menyebabkan kurangnya persediaan atau proses lelehan yang tidak merata. Dalam kasus partikel yang tidak diselelasi jangka panjang, diferensial warna, fluktuasi waktu yang diukur atau suhu overheavy di bawah parameter yang sama, pemeriksaan harus dibuat mengenai apakah diameter sekrup, rasio jarak jauh, rasio kompresi dan struktur terkondensasi cocok dengan resin dan produk. Meningkatnya suhu punggung atau tekanan punggung saja dapat memperbaiki penampilan sementara, tetapi dapat mengurangi jendela proses keselamatan.
Saat variabel plastikisasi parameter ditetapkan, waktu pengukuran, titik akhir sekrup, twist puncak atau arus, berat produk dan siklus aktual dapat dicatat untuk periode yang terus menerus 20 atau lebih. Jika waktu pengukuran diperpanjang dari waktu ke waktu, perlu untuk memeriksa isian, plume, air pendinginan terlalu kuat, skrup slide, atau bahan mengandung air; jika pengukuran tiba-tiba menjadi lebih cepat dan disertai dengan penurunan berat, diduga menghentikan aliran loop terbalik atau perubahan pada kerapatan partikel. Proses plastisisasi stabil harus mencapai bahkan pengukuran pencampuran, pencampuran sedang dan rekalsitrant, sementara menghindari penyinaran tinggi yang tidak perlu, yaitu bagian di mana penilaian material dan kapasitas paling diperlukan untuk memilih dan menyesuaikan sekrup plastik.