
模具温度与冷却时间如何影响尺寸和翘曲
发布时间:2026-09-20
从结晶 表面复制 冷却均衡和脱模刚性四个角度设置模温与冷却。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
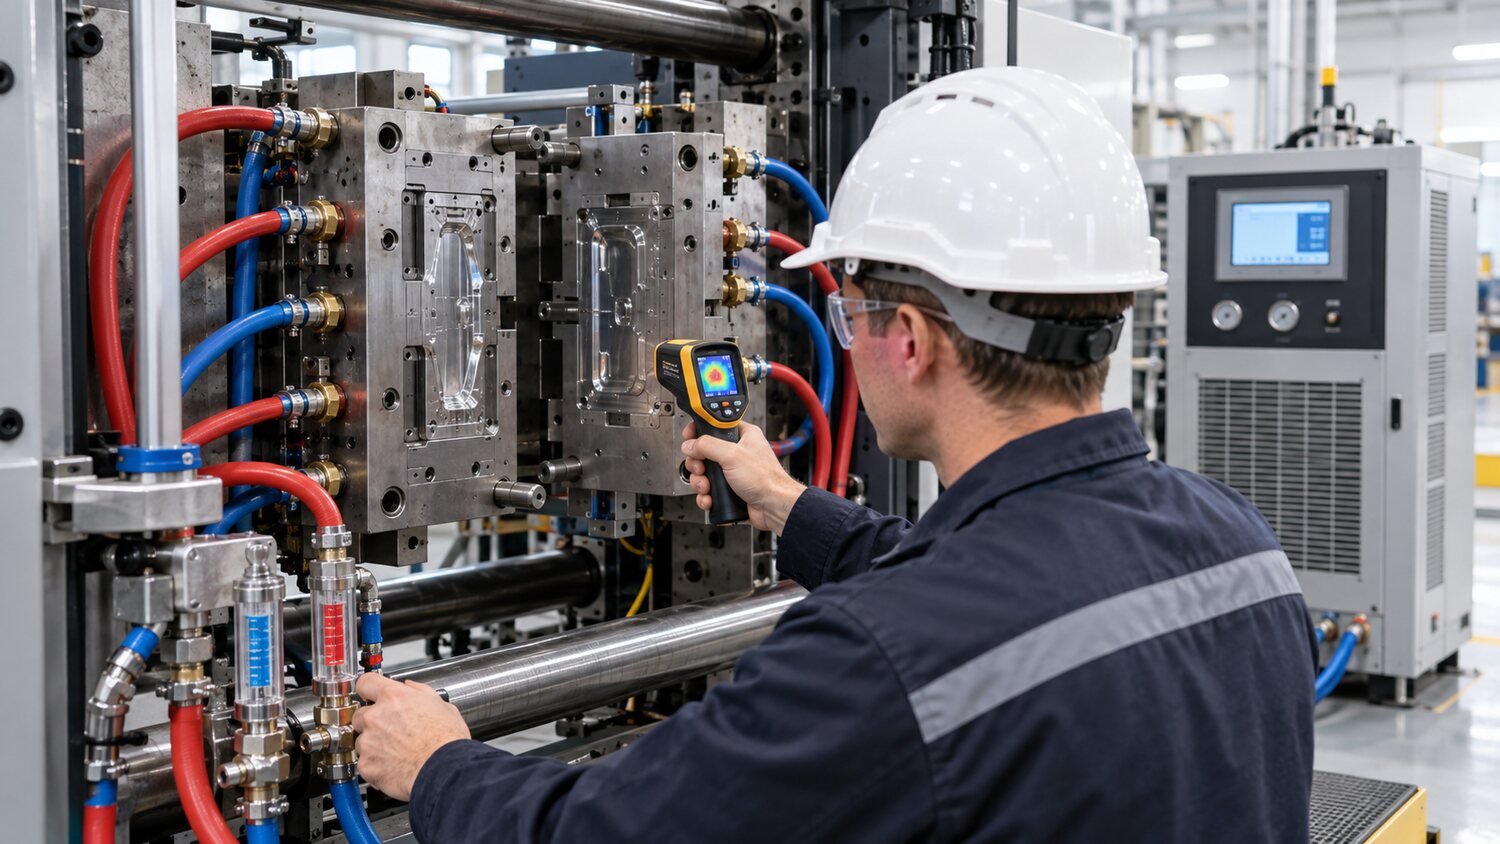
模具温度不仅决定制品何时能够脱模,还会影响表面光泽、熔接线、结晶程度、收缩率和残余应力。模温过低时,熔体前沿快速冻结,薄壁和远端难以复制,容易出现流痕、哑光、明显熔接线或内应力;模温过高能够改善表面和熔接强度,却会延长冷却时间,并可能增加结晶材料的后收缩。调机时应根据树脂类型、产品壁厚、外观等级和尺寸要求设置模温,而不能为了缩短周期一味降低冷却水温。
冷却是否均匀往往比平均模温更重要。动模与定模、型芯与型腔、浇口附近与流动末端若存在明显温差,产品两侧收缩不同,就会产生弯曲、扭转和局部凹陷。检查时应确认水路连接方向、流量、压差和结垢情况,并记录实际进出水温,而不是只看温控机设定值。对于深腔、细长型芯和厚壁筋位,可考虑独立水路、隔水片、喷泉管或高导热镶件,使热量从局部热点及时带走。
确定冷却时间时,可逐步缩短时间并观察顶出后的立即变形、放置后尺寸、顶针印和粘模情况。产品刚能取出并不代表冷却已经足够,特别是半结晶材料和厚壁件,内部仍可能较热,出模后继续收缩或被机械手夹持变形。对尺寸关键产品,应规定测量前的调湿或静置时间,并比较不同冷却条件下的二十四小时尺寸变化。若尺寸波动来自水温或流量变化,提高保压通常无法根治。
模温方案还要与注射速度和保压配合。提高模温后,浇口封闭时间可能延长,需要重新验证保压时间;降低模温后,原来的切换点和速度又可能造成压力上升。连续生产中应监控冷却水温、模具表面温度和周期稳定性。若某一区域长期靠超长冷却仍无法控制翘曲,应审查产品壁厚、浇口位置、纤维取向和水路设计。必要时还要确认螺杆塑化是否均匀,因为熔体温差也会转化为不同区域的冷却收缩差。