
¿Cómo afecta el tamaño y la longitud la temperatura y el tiempo de enfriamiento del molde? Música
tiempo de liberación:2026-09-20
Establece la temperatura y el enfriamiento desde cuatro ángulos de cristal, reproducción superficial, equilibrio de enfriamiento y demoxificación. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
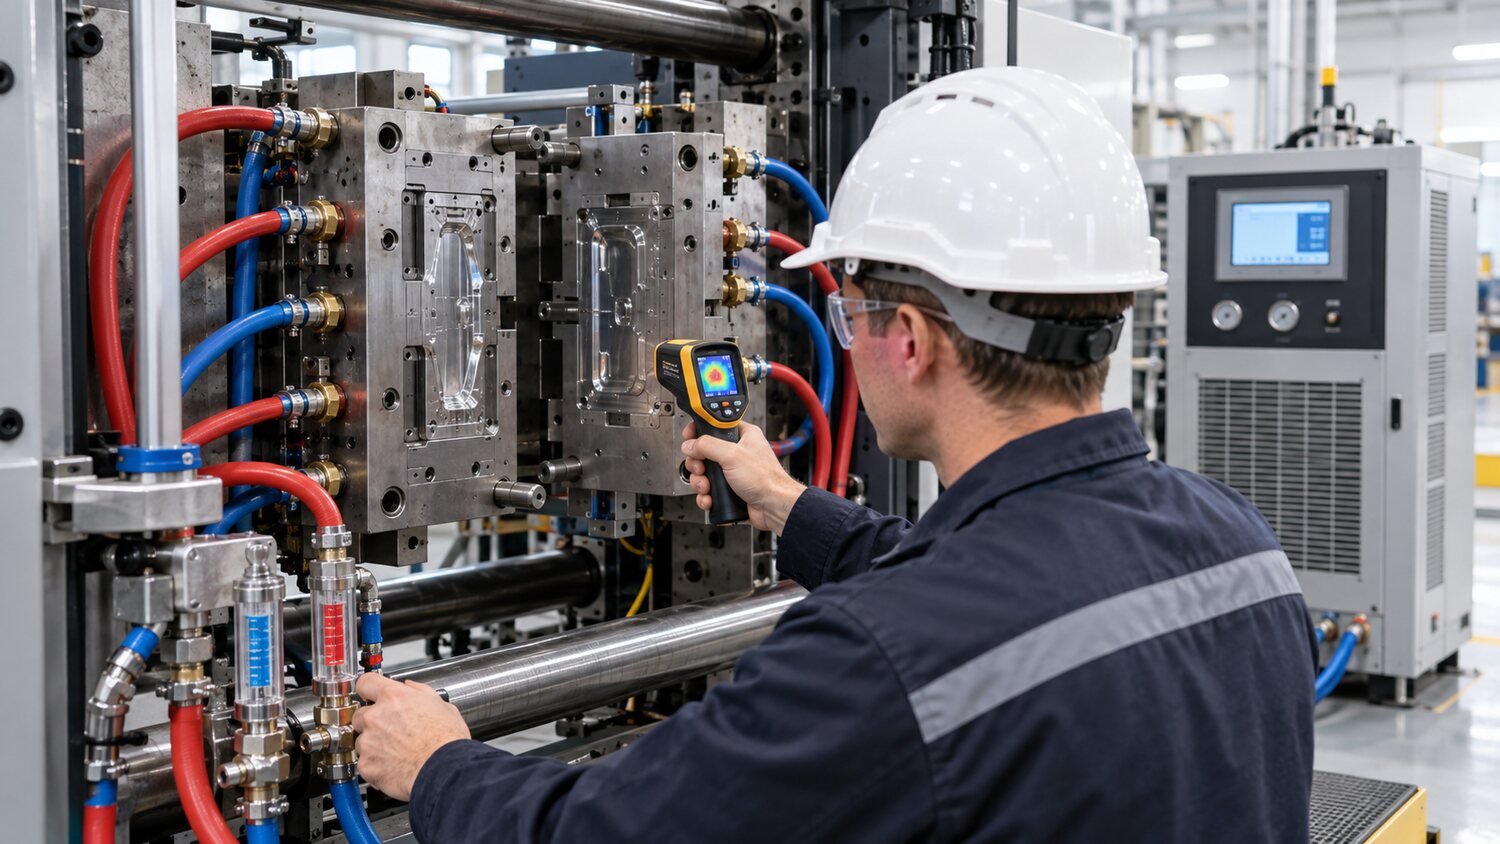
La temperatura del molde no sólo determina cuando el producto puede ser demolido, sino que también afecta la ligereza superficial, las líneas de fusión, los cristales, las tasas de condensación y el estrés residual. Cuando los moluscos son demasiado bajos, la línea frontal del derretimiento se congela rápidamente, paredes delgadas y extremos largos son difíciles de replicar, y son propensos a las marcas de flujo, luz tonta, alambres de fusión visibles o estrés interno; temperaturas demasiado altas pueden mejorar la superficie y la fuerza de fusión, pero pueden prolongar los tiempos de enfriamiento y pueden aumentar la contracción subsiguiente de materiales cristalizados. La moderación debe basarse en los requisitos del tipo de resina, el espesor de la pared del producto, la apariencia y el tamaño, en lugar de reducir la temperatura del agua de enfriamiento para acortar el ciclo.
Si el enfriamiento es incluso o no es a menudo más importante que la temperatura promedio. Animación y aluminio, núcleo y cavidad, cerca de la boca de riego y al final del flujo, cuando hay una clara diferencia de temperatura, y el producto está restringido en ambos lados del producto, puede resultar en la flexión, reversión y regulación local. La inspección debe confirmar la dirección, el flujo, la presión diferencial y el candado de la ruta del agua y registrar la temperatura real de la entrada y salida del agua, en lugar de depender únicamente del conjunto de control de temperatura. Para cavidades profundas, núcleos largos y bandas de pared gruesas, vías fluviales independientes, aislamientos de agua, fuentes o recubrimientos térmicos de alta conducción pueden considerarse para permitir la eliminación oportuna del calor de los puntos calientes locales.
Cuando el tiempo de enfriamiento se fija, el tiempo se puede reducir gradualmente y la deformación inmediata, las dimensiones post-placement, las pinmarks y los viscos se pueden observar después de que la parte superior se haya apagado. El hecho de que el producto se haya eliminado no significa que el enfriamiento sea suficiente, especialmente para materiales semi-cristal y piezas de pared gruesas, que todavía pueden estar calientes dentro, continúan contrayendo o deformándose por bandas mecánicas después del modelado. Para los productos de tamaño clave, debe especificarse un tiempo de tejido premeditado o estático y debe compararse un cambio de tamaño de 24 horas con diferentes condiciones de refrigeración. Cuando las fluctuaciones de tamaño surgen de temperaturas de agua o cambios en el flujo, la presión aumentada generalmente es incurable.
Los programas de temperatura modelo también deben ajustarse a la velocidad de inyección y la protección de la presión. El aumento de la temperatura puede extender el período de riego, requiriendo una revalidación del tiempo de presión; la temperatura reducida puede conducir a un aumento de la presión en el punto de conmutación original y la velocidad. La temperatura del agua enfriante, la temperatura superficial y la estabilidad cíclica de los moldes deben ser monitoreados durante la producción continua. Si un área no puede controlar una urdimbre durante un largo período de tiempo por supercooling, debe revisarse el espesor de la pared del producto, la ubicación de la boca, la orientación de la fibra y el diseño de la ruta del agua. Si es necesario, también es necesario confirmar que la escultura de los tornillos es incluso, ya que la temperatura de fusión también se traducirá en contracciones de refrigeración en diferentes regiones.