
Nhiệt độ và thời gian làm mát ảnh hưởng đến kích thước và chiều dài như thế nào? Âm nhạc
Thời gian phát hành:2026-09-20
Đặt nhiệt độ và làm mát từ bốn góc của tinh thể, sinh sản bề mặt, làm mát cân bằng và giải phóng. Tờ báo này đưa ra những đề nghị cho những người viết tiểu thuyết về tính chất vật chất, nhiệt độ, tốc độ, áp lực, làm mát và khuyết tật thông thường.
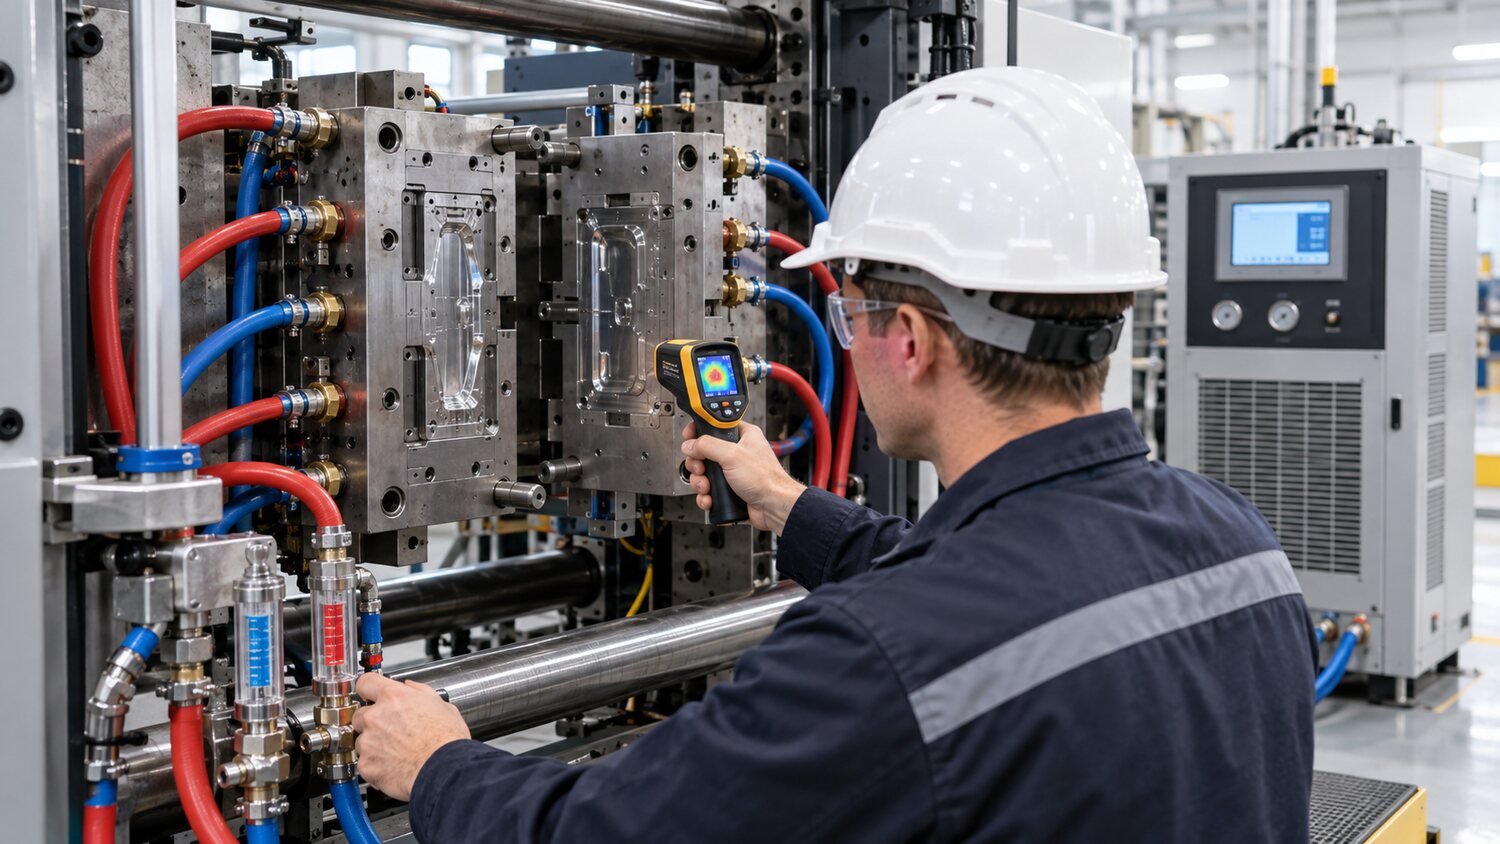
Nhiệt độ của khuôn không những xác định khi nào sản phẩm có thể được phân phối, mà còn ảnh hưởng đến độ sáng bề mặt, đường băng tan chảy, tinh thể, tỉ lệ ngưng tụ và căng thẳng không thể tách rời. Khi các sợi tơ quá thấp, mặt tiền của lớp băng tan nhanh chóng, các bức tường mỏng và đầu dài khó có thể tái tạo lại, và có xu hướng chảy các dấu hiệu, ánh sáng ngu ngốc, dây nóng chảy hoặc căng thẳng nội tâm; nhiệt độ quá cao có thể cải thiện bề mặt và sức nóng, nhưng có thể kéo dài thời gian làm mát và có thể làm tăng sự co thắt sau đó của các vật liệu được kết tinh. Sự điều hòa nên dựa trên những đòi hỏi của loại nhựa, độ dày của tường sản phẩm, bề ngoài và kích cỡ, thay vì giảm nhiệt độ làm mát để làm ngắn chu trình.
Độ mát có quan trọng hơn nhiệt độ trung bình hay không. Hoạt hình và nhôm, lõi và khoang, gần miệng tưới nước và cuối dòng chảy, khi có sự khác biệt nhiệt độ rõ ràng, và sản phẩm bị co lại ở cả hai bên của sản phẩm, có thể dẫn đến sự cong, đảo ngược và mờ đi. Việc kiểm tra nên xác nhận hướng đi, dòng chảy, sự khác biệt áp suất và nhiễu của đường nước và ghi lại nhiệt độ thực tế của việc nước vào và rời đi, thay vì chỉ phụ thuộc vào nhiệt độ điều khiển. Đối với các lỗ sâu, các lõi dài và các dải tường dày, các đường nước độc lập, các cách cách cách nhiệt, các đài phun nước hoặc các lớp nhiệt nhiệt nhiệt cao có thể được xem là cho phép để loại bỏ thời gian nhiệt từ các điểm nóng ở địa phương.
Khi thời gian làm mát được cố định, thời gian có thể giảm dần và biến dạng ngay lập tức, không gian sau đó, dấu hiệu và dấu vân tay có thể được quan sát sau khi phần trên bị mất. Việc sản phẩm được lấy ra không có nghĩa là làm mát là đủ, đặc biệt đối với vật liệu bán mã và phần tường dày, có thể vẫn còn nóng bên trong, tiếp tục co lại hoặc bị biến dạng bởi băng tay sau khi mô hình. Đối với các sản phẩm kích thước quan trọng, nên so sánh với điều kiện làm mát khác nhau. Khi nhiệt độ hoặc thay đổi dòng chảy thay đổi kích cỡ, người ta thường không thể chịu được áp suất tăng.
Các chương trình nhiệt độ mô hình cũng cần được liên kết với tốc độ tiêm và bảo vệ áp suất. Nhiệt độ ngày càng tăng có thể làm tăng thời gian nước rút, đòi hỏi thời gian giảm áp suất; nhiệt độ giảm có thể dẫn đến tăng áp suất ở điểm chuyển đổi và tốc độ ban đầu. Nhiệt độ làm mát của nước, nhiệt độ bề mặt và độ ổn định chu kỳ của các khớp nên được giám sát trong quá trình sản xuất liên tục. Nếu một vùng không thể kiểm soát được sự dịch chuyển trong một thời gian dài bằng cách làm mát siêu độ dày của tường, vị trí miệng, hướng dẫn sợi và thiết kế đường nước nên được xem xét. Nếu cần thiết, cũng cần phải xác nhận rằng việc điêu khắc ốc vít là ngay cả, vì nhiệt độ tan chảy cũng sẽ biến thành co thắt làm mát ở những vùng khác nhau.