
Comment la température et le temps de refroidissement du moule affectent-ils la taille et la longueur? Musique
Temps de sortie:2026-09-20
Régle la température et le refroidissement à partir de quatre angles de cristal, la reproduction de surface, l'équilibre de refroidissement et la démoxification. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
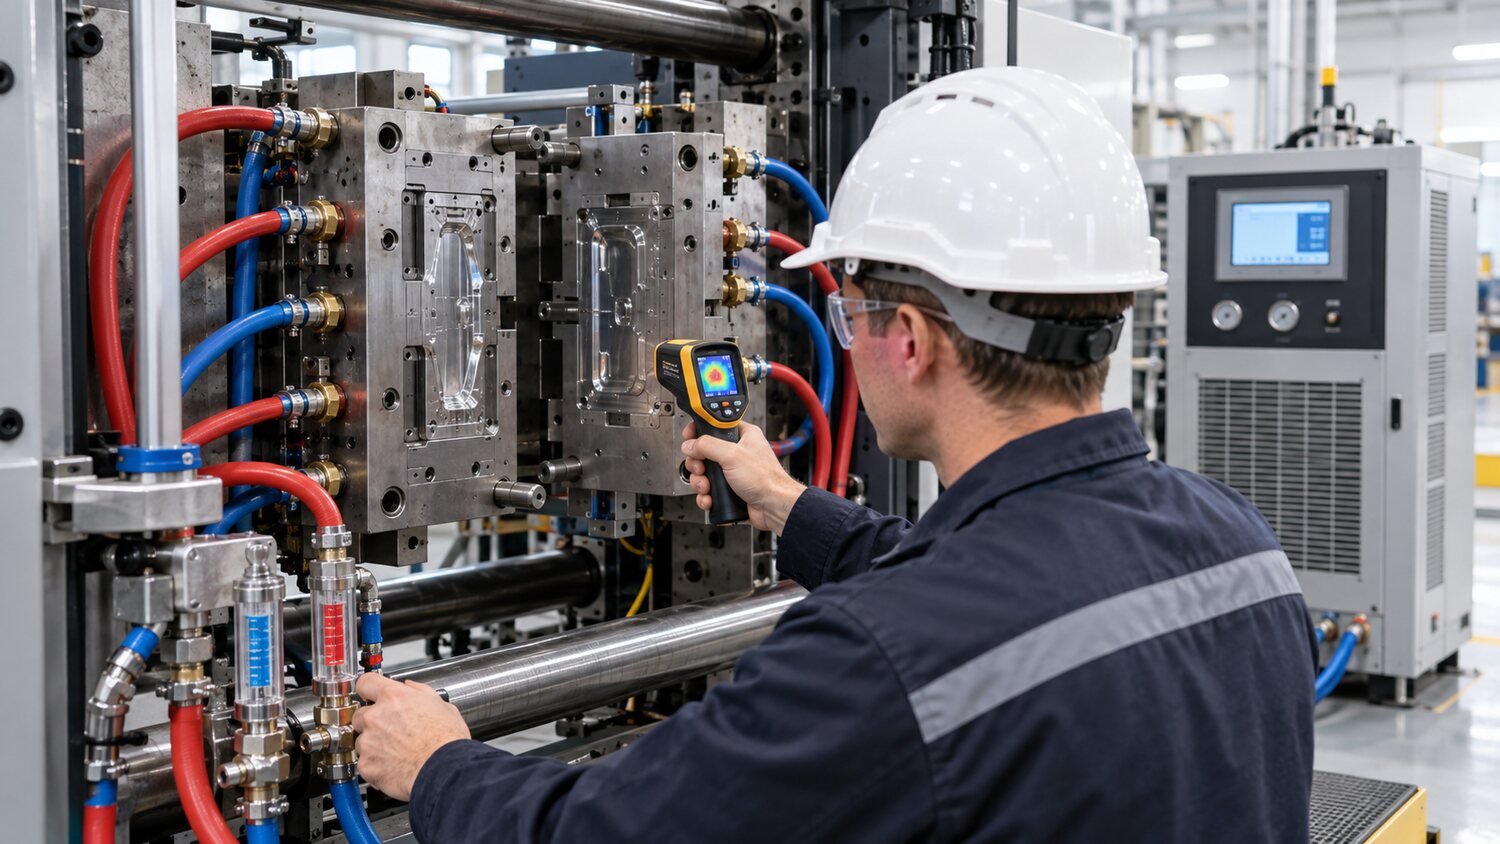
La température du moule non seulement détermine quand le produit peut être démodelé, mais affecte également la légèreté de surface, les lignes de fusion, les cristaux, les taux de condensation et la contrainte résiduelle. Lorsque les mollusques sont trop bas, la ligne de front de la fusion est congelée rapidement, les parois minces et les extrémités longues sont difficiles à reproduire, et sont sujettes à des marques de débit, de la lumière muette, des fils de fusion visibles ou une contrainte interne; des températures trop élevées peuvent améliorer la résistance à la surface et à la fusion, mais peuvent prolonger les temps de refroidissement et augmenter la contraction subséquente des matériaux cristallisés. La modération doit être basée sur les exigences du type de résine, de l'épaisseur de la paroi du produit, de l'apparence et de la taille, plutôt que de réduire la température de l'eau de refroidissement afin de raccourcir le cycle.
Que le refroidissement soit ou non plus important que la température moyenne. Animation et aluminium, noyau et cavité, près de la bouche d'arrosage et à la fin de l'écoulement, quand il y a une différence de température claire, et le produit est limité des deux côtés du produit, peut entraîner la flexion, l'inversion et l'inclinaison locale. L'inspection devrait confirmer la direction, le débit, la différence de pression et le lisier de la route de l'eau et consigner la température réelle de l'eau entrant et sortant, plutôt que de se fier uniquement au réglage de température. Pour les cavités profondes, on peut considérer que les longues carottes et les bandes de parois épaisses, les voies navigables indépendantes, les isolations d'eau, les fontaines ou les revêtements thermiques à haute conduite permettent d'éliminer rapidement la chaleur des points chauds locaux.
Lorsque le temps de refroidissement est fixé, le temps peut être réduit progressivement et la déformation immédiate, les dimensions post-placement, les points d'épingle et les viscoses peuvent être observés après la sortie du sommet. Le fait que le produit soit simplement enlevé ne signifie pas que le refroidissement est suffisant, en particulier pour les matériaux semi-cristaux et les parties de paroi épaisses, qui peuvent encore être chaudes à l'intérieur, continuent à se contracter ou être déformées par des bandes de mains mécaniques après modélisation. Pour les produits de taille clé, il convient de spécifier un temps de mouillage ou un temps statique pré-mesure et de comparer un changement de taille de 24 heures avec différentes conditions de refroidissement. Lorsque les fluctuations de la taille surviennent à cause de la température de l'eau ou des variations du débit, l'augmentation de la pression est généralement incurable.
Les programmes de température du modèle doivent également être alignés sur la vitesse d'injection et la protection contre la pression. La température accrue peut prolonger la période d'arrosage, ce qui nécessite une nouvelle validation du temps de pression; la température réduite peut entraîner une augmentation de la pression au point de commutation initial et à la vitesse. La température de l'eau de refroidissement, la température de surface et la stabilité cyclique des moules doivent être surveillées pendant la production continue. Si une zone est incapable de contrôler une chaîne pendant une longue période de temps par surrefroidissement, l'épaisseur de la paroi du produit, l'emplacement de l'embouchure, l'orientation des fibres et la conception de la voie d'eau devraient être revus. Si nécessaire, il est également nécessaire de confirmer que la sculptivation des vis est uniforme, car la température de fusion se traduira également par des contractions de refroidissement dans différentes régions.