
Bagaimana suhu dan waktu pendinginan cetakan mempengaruhi ukuran dan panjangnya? Musik
Masa keluaran:2026-09-20
Diagonal menetapkan suhu dan pendinginan dari empat sudut kristal, reproduksi permukaan, keseimbangan pendinginan dan demoksifikasi. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
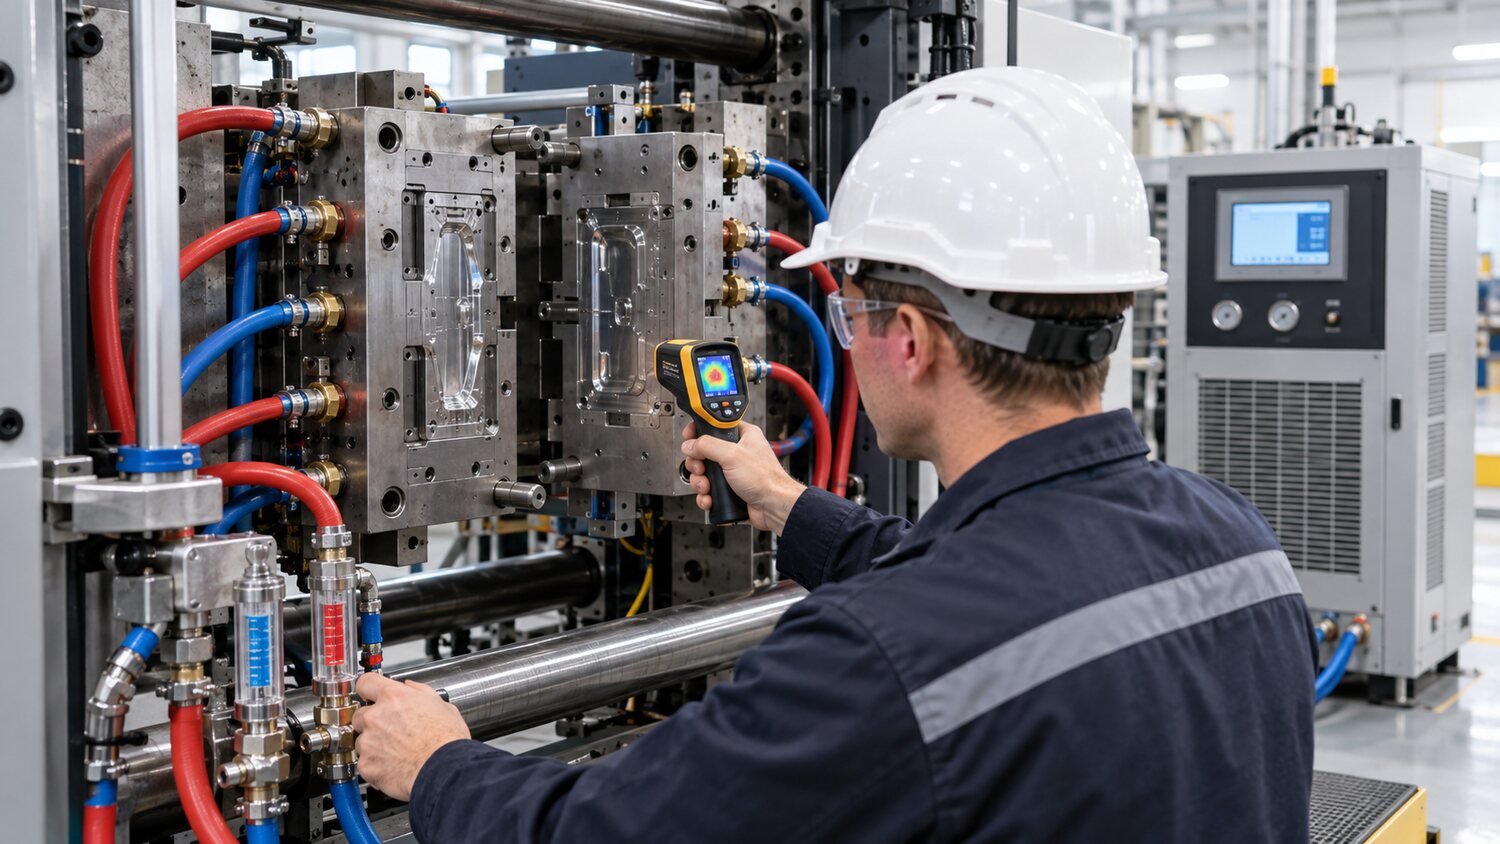
Temperatur jamur tidak hanya menentukan kapan produk dapat didemodelkan, tetapi juga mempengaruhi kecerahan permukaan, garis leleh, kristal, tingkat kondensasi dan stres residual. Bila moluska terlalu rendah, garis depan peleburan dibekukan dengan cepat, dinding tipis dan ujung panjang sulit direplikasi, dan rentan terhadap tanda aliran, cahaya bisu, kabel cair tampak atau stres internal; suhu yang terlalu tinggi dapat meningkatkan kekuatan permukaan dan leleh, tetapi dapat memperpanjang masa pendinginan dan dapat meningkatkan kontraksi bahan kristalisasi. Moderasi metadon seharusnya didasarkan pada persyaratan jenis resin, ketebalan dinding produk, penampilan dan ukuran, daripada mengurangi suhu air pendingin agar memperpendek siklus.
Pendinginan pendinginan sering kali lebih penting daripada suhu rata-rata. Animasi dan aluminium, inti dan rongga, dekat dengan mulut berair dan pada akhir aliran, ketika ada perbedaan suhu yang jelas, dan produk terkonstriksi pada kedua sisi produk, dapat mengakibatkan pembengkokan, pembalikan dan didamping lokal. Pemeriksaan harus memastikan arah, aliran, tekanan diferensial dan slurry rute air dan mencatat suhu air yang sebenarnya masuk dan pergi, daripada hanya mengandalkan pengaturan pengendalian suhu. Untuk rongga dalam, inti panjang dan band dinding tebal, saluran air independen, insulasi air, air mancur atau lapisan panas berkonduktor tinggi mungkin dianggap memungkinkan pembuangan panas tepat waktu dari titik panas lokal.
Saat waktu pendinginan diperbaiki, waktu dapat dikurangi secara bertahap dan deformasi segera, dimensi post-placement, tanda pin dan viskos dapat diamati setelah bagian atas keluar. Fakta bahwa produk hanya dihapus tidak berarti pendinginan cukup, terutama untuk bahan semi-kristal dan bagian dinding tebal, yang mungkin masih panas di dalam, terus berkontraksi atau dideformasi oleh ikat tangan mekanis setelah pemodelan. Untuk produk ukuran kunci, pra-pengukuran basah atau waktu statis harus dinyatakan dan perubahan ukuran 24 jam harus dibandingkan dengan kondisi pendinginan yang berbeda. Fluktuasi ketika fluktuasi ukuran timbul dari suhu air atau perubahan aliran, peningkatan tekanan biasanya tidak dapat disembuhkan.
Program-program suhu modelan juga perlu disejajarkan dengan kecepatan injeksi dan perlindungan tekanan. Suhu yang meningkat mungkin memperpanjang periode watering-off, membutuhkan revalidasi waktu tekanan; suhu yang berkurang mungkin menyebabkan peningkatan tekanan pada titik switching dan kecepatan asli. Suhu air pendinginan, suhu permukaan dan stabilitas siklik dari mould harus dipantau selama produksi kontinu. Jika suatu area tidak mampu mengendalikan warp dalam jangka waktu yang lama dengan superpendinginan, ketebalan dinding produk, lokasi mulut, orientasi fibre dan desain rute air harus ditinjau kembali. Jika diperlukan, perlu juga untuk memastikan bahwa scultivasi sekrup bahkan, karena suhu lelehan juga akan diterjemahkan menjadi kontraksi pendinginan di wilayah yang berbeda.